Công nghệ thông tin trong sản xuất được ứng dụng như thế nào?
Từ thiết kế sản phẩm đến giao hàng, công nghệ thông tin giúp nhà máy kết nối dữ liệu và phối hợp các bộ phận. Phần mềm thiết kế, mô phỏng và quản lý vòng đời sản phẩm hỗ trợ kiểm soát bản vẽ, phiên bản và định mức vật liệu. Hệ thống hoạch định nguồn lực liên kết đơn hàng với tồn kho, năng lực máy và nhân lực để lập lịch, phân bổ nguồn lực, điều chỉnh kế hoạch khi có biến động.
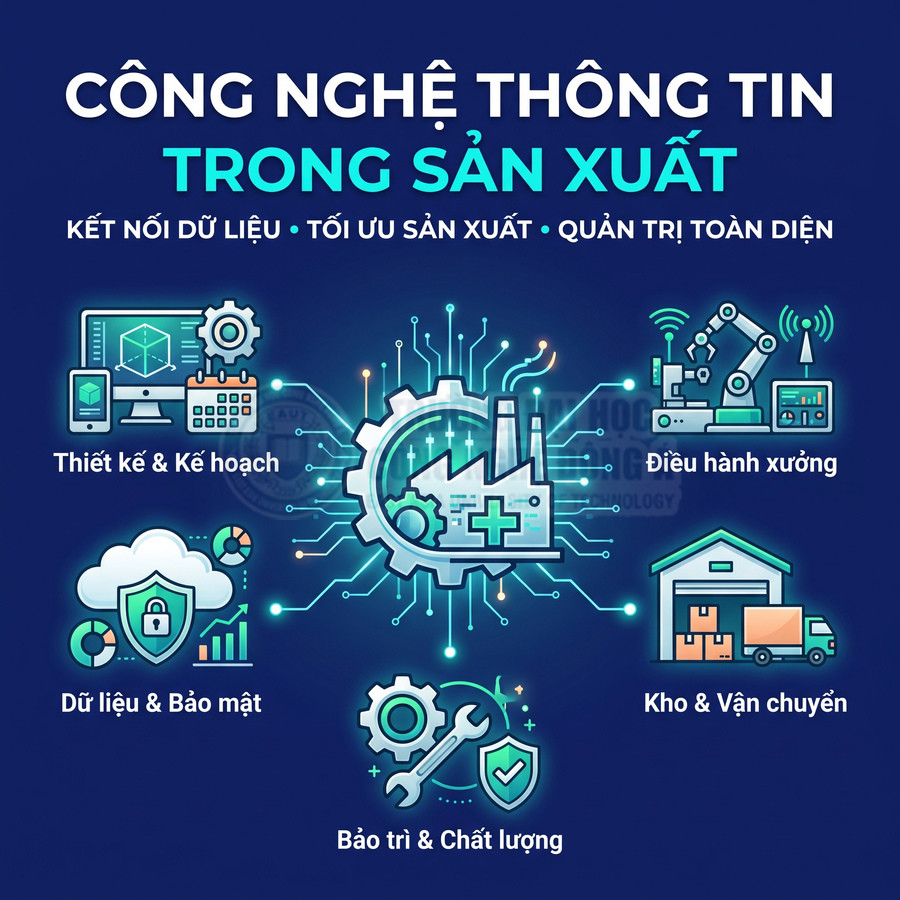
Tại xưởng, phần mềm điều hành kết hợp cảm biến ghi nhận tiến độ, sản lượng, trạng thái thiết bị và nguyên nhân dừng máy. Dữ liệu này phục vụ kiểm soát chất lượng, truy xuất từng lô hàng, quản lý bảo trì và phát hiện điểm nghẽn. Kết nối kho, nhà cung cấp và vận chuyển giúp phối hợp luồng vật tư, thành phẩm. Phân tích dữ liệu và trí tuệ nhân tạo hỗ trợ dự báo nhu cầu, hỏng hóc, tối ưu năng lượng khi được kiểm chứng.
Hiệu quả phụ thuộc vào dữ liệu, quy trình và con người. Doanh nghiệp cần chuẩn hóa thông tin, kiểm tra khả năng tích hợp, bảo mật, đào tạo và thử nghiệm trước khi mở rộng. Kết quả được đánh giá qua năng suất, phế phẩm, tồn kho, giao hàng đúng hạn, chi phí và thời gian hoàn vốn.
Công nghệ thông tin kết nối những hoạt động nào trong quy trình sản xuất?
Công nghệ thông tin trong sản xuất tạo nên một dòng chảy dữ liệu liên tục từ thiết kế đến giao hàng, giúp mọi bộ phận vận hành trên cùng một nguồn dữ liệu thống nhất. Ở giai đoạn thiết kế và R&D, hệ thống CAD/CAE/PLM quản lý bản vẽ, BOM, phiên bản và yêu cầu kỹ thuật, đồng bộ trực tiếp sang ERP/MRP để phục vụ lập kế hoạch vật tư và năng lực. Tầng lập kế hoạch và điều độ dùng ERP, MRP, APS để xây dựng kế hoạch nhu cầu, kế hoạch tổng thể và lịch điều độ chi tiết, có khả năng tái lập khi đơn hàng thay đổi.
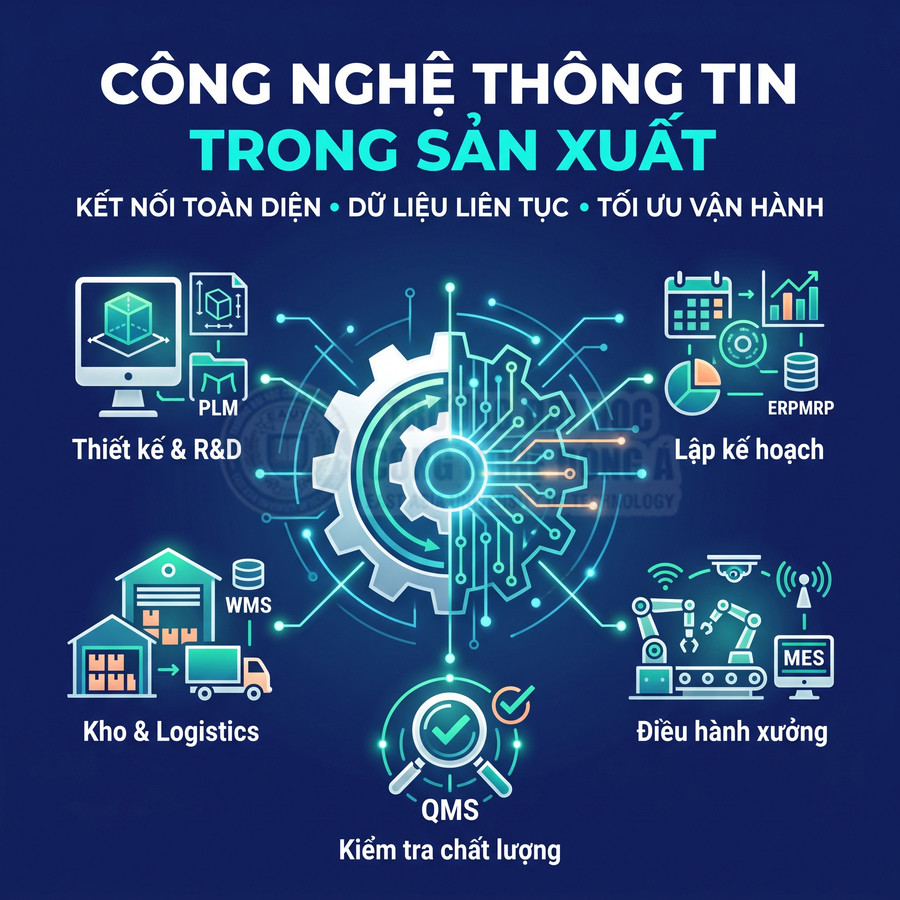
Trong xưởng, MES và IIoT kết nối máy móc, thu thập trạng thái, sản lượng, phế phẩm, hỗ trợ giám sát OEE và xử lý tắc nghẽn. QMS, SPC và thị giác máy đảm bảo chất lượng, truy xuất nguồn gốc chi tiết. Cuối cùng, WMS, TMS, SCM liên kết kho và logistics với sản xuất, tối ưu tồn kho và giao hàng.
Liên kết thiết kế, lập kế hoạch, vận hành, kiểm tra chất lượng và giao hàng
Công nghệ thông tin trong sản xuất không chỉ là các phần mềm rời rạc mà là một kiến trúc hạ tầng số tích hợp, kết nối xuyên suốt toàn bộ chuỗi giá trị. Ở tầng chiến lược, doanh nghiệp thường xây dựng một “xương sống dữ liệu” (digital backbone) mà trên đó mọi bộ phận cùng làm việc, giúp loại bỏ tình trạng mỗi phòng ban một file Excel, một bộ số liệu khác nhau.
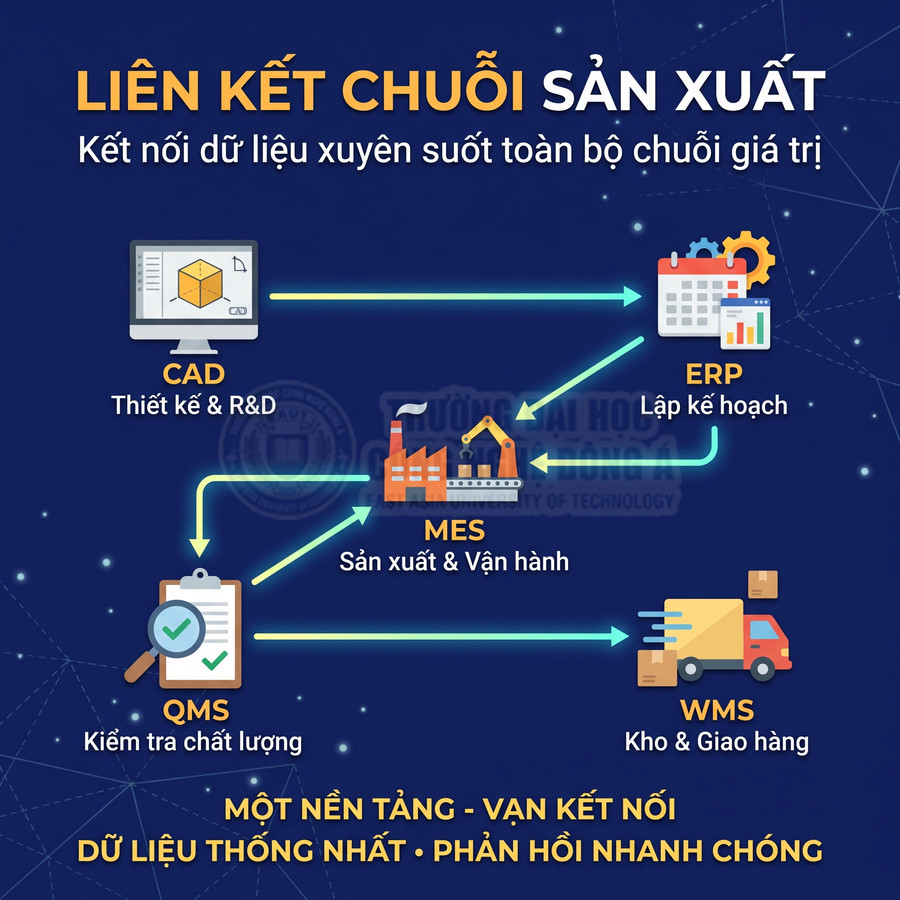
Trong giai đoạn thiết kế & R&D, các hệ thống CAD/CAE/PLM không chỉ lưu bản vẽ 2D/3D mà còn quản lý cấu trúc sản phẩm (BOM kỹ thuật), quy tắc thay đổi thiết kế (Engineering Change Management), lịch sử phiên bản, và các yêu cầu kỹ thuật (specification). Khi kỹ sư thay đổi một chi tiết, hệ thống PLM tự động cập nhật BOM, trọng lượng, vật liệu, thậm chí chi phí ước tính. Thông tin này được đồng bộ sang ERP/MRP để bộ phận kế hoạch và mua hàng nắm được nhu cầu vật tư mới.
Ở khâu lập kế hoạch & điều độ, ERP, MRP và APS sử dụng dữ liệu từ PLM (BOM, định mức, thời gian chuẩn) kết hợp với dữ liệu thực tế từ xưởng (năng lực máy, lịch bảo trì, tồn kho) để sinh ra:
- Kế hoạch nhu cầu vật tư (MRP run) theo từng kỳ
- Kế hoạch sản xuất tổng thể (MPS) theo tuần/tháng
- Kế hoạch điều độ chi tiết theo máy, theo ca, theo công đoạn
Khi có thay đổi đơn hàng (tăng/giảm số lượng, đổi ngày giao, đổi cấu hình sản phẩm), hệ thống có thể tái lập kế hoạch (rescheduling) và đánh giá ngay tác động đến năng lực, tồn kho, chi phí tăng ca. Nhờ đó, bộ phận kế hoạch không phải tính tay, giảm rủi ro quá tải hoặc thiếu hàng.
Trong điều hành sản xuất, MES và nền tảng IIoT đóng vai trò cầu nối giữa hệ thống kế hoạch (ERP/APS) và tầng máy móc (OT). MES nhận lệnh sản xuất (work order) từ ERP, phân rã thành các công đoạn, gán cho từng line, từng máy, từng tổ. Dữ liệu trạng thái máy (chạy, dừng, chờ, lỗi), tốc độ, sản lượng, phế phẩm được thu thập tự động từ PLC, cảm biến, hoặc bán tự động qua thiết bị cầm tay. Nhờ đó, quản đốc có thể:
- Theo dõi OEE, thời gian chu kỳ, thời gian dừng theo nguyên nhân
- So sánh năng suất giữa ca, giữa máy, giữa tổ
- Phát hiện sớm tắc nghẽn (bottleneck) và điều chỉnh điều độ
Ở khâu kiểm tra chất lượng, QMS, SPC và hệ thống thị giác máy (machine vision) giúp chuẩn hóa quy trình kiểm tra, lưu vết dữ liệu đo, và phân tích xu hướng sai lỗi. Mỗi lô sản xuất, thậm chí mỗi sản phẩm, có thể được gắn với:
- Mã lệnh sản xuất, mã lô nguyên vật liệu, số seri thiết bị
- Thông số máy tại thời điểm gia công (nhiệt độ, áp suất, tốc độ)
- Kết quả đo kích thước, ngoại quan, thử nghiệm chức năng
Nhờ truy xuất nguồn gốc (traceability) chi tiết, khi phát hiện lỗi trên thị trường, doanh nghiệp có thể khoanh vùng chính xác lô cần thu hồi, phân tích nguyên nhân gốc (root cause) dựa trên dữ liệu thay vì phỏng đoán.
Cuối chuỗi, kho & logistics sử dụng WMS, TMS, SCM để kết nối dữ liệu hoàn thành sản xuất với kế hoạch giao hàng. Khi MES xác nhận hoàn thành lệnh, tồn kho thành phẩm được cập nhật theo thời gian gần thực (near real-time), WMS biết chính xác:
- Thành phẩm nào đã sẵn sàng, ở vị trí kệ nào, thuộc lô nào
- Ưu tiên xuất trước theo FIFO/FEFO hoặc theo yêu cầu khách hàng
- Khả năng gom đơn, tối ưu tuyến giao, tối ưu tải trọng xe
Tất cả các bước trên được gắn kết bằng một mô hình dữ liệu thống nhất (single source of truth). Điều này giúp:
- Giảm sai lệch thông tin giữa thiết kế – kế hoạch – sản xuất – chất lượng – kho
- Rút ngắn thời gian phản hồi khi có thay đổi đơn hàng hoặc thay đổi thiết kế
- Tạo nền tảng dữ liệu sạch, có cấu trúc cho các ứng dụng phân tích nâng cao, AI/ML (dự báo nhu cầu, tối ưu lịch sản xuất, bảo trì dự đoán, tối ưu năng lượng)
Phân biệt công nghệ thông tin với công nghệ vận hành máy móc trong nhà máy
Trong nhà máy hiện đại, IT và OT là hai thế giới với đặc thù rất khác nhau, nhưng ngày càng phải hội tụ. Công nghệ thông tin (IT) tập trung vào hệ thống phục vụ quản trị và ra quyết định, trong khi công nghệ vận hành (OT) tập trung vào điều khiển và an toàn vận hành thiết bị.
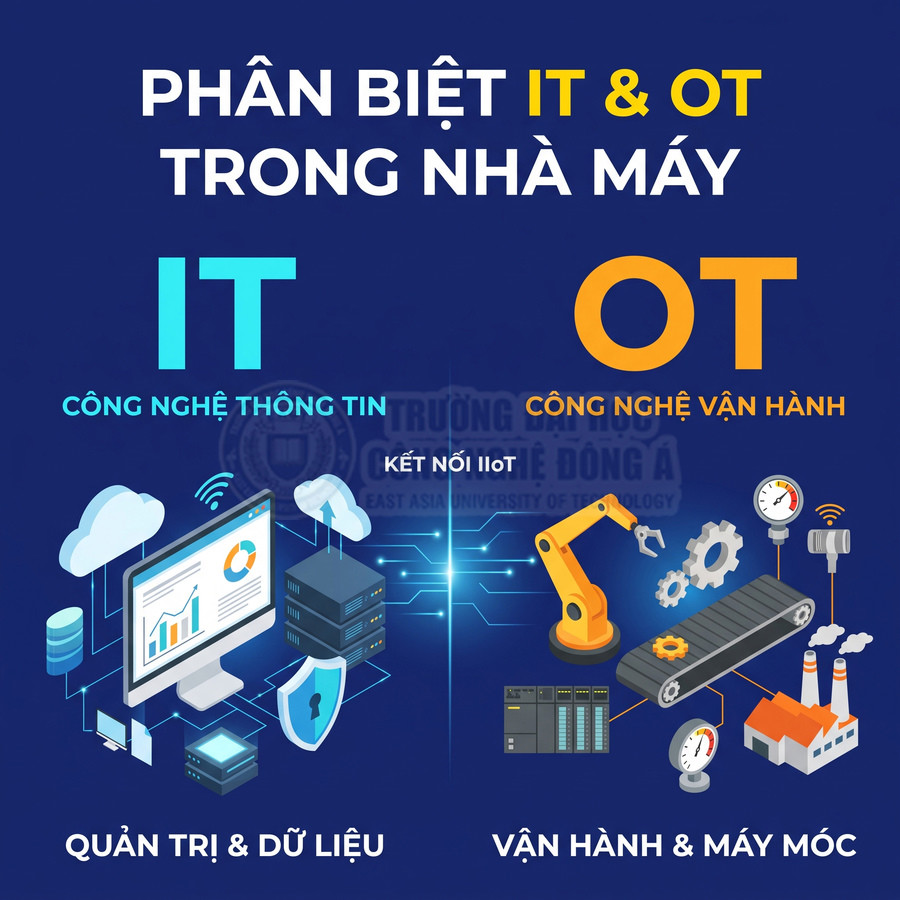
Ở phía IT, các hệ thống như ERP, MES, PLM, QMS, BI/Data Warehouse xử lý:
- Dữ liệu nghiệp vụ: đơn hàng, hợp đồng, chi phí, tồn kho, KPI
- Mô hình thông tin: cấu trúc sản phẩm, quy trình công nghệ, định mức
- Giao diện người dùng: màn hình web, ứng dụng di động, dashboard
Yêu cầu chính của IT là bảo mật, toàn vẹn dữ liệu, khả năng mở rộng, tích hợp. Hệ thống có thể chấp nhận độ trễ vài giây đến vài phút, miễn đảm bảo tính chính xác và khả năng truy xuất lịch sử.
Ở phía OT, các hệ thống như PLC, DCS, SCADA, HMI, robot công nghiệp, biến tần, cảm biến hiện trường xử lý:
- Tín hiệu điều khiển: on/off, analog, PID, lệnh chuyển động
- Trạng thái thiết bị: chạy, dừng, lỗi, báo động, liên động an toàn
- Chu kỳ vận hành: thời gian chu kỳ, trình tự công đoạn, liên động giữa máy
Yêu cầu chính của OT là tính thời gian thực, độ tin cậy, an toàn vận hành. Một độ trễ vài trăm mili-giây có thể gây lỗi sản phẩm hoặc tai nạn, nên kiến trúc, giao thức, và thiết bị được thiết kế rất chặt chẽ, ưu tiên tính ổn định hơn là linh hoạt.
Khi triển khai chuyển đổi số, doanh nghiệp cần xây dựng cầu nối IT–OT một cách có kiểm soát. Các nền tảng IIoT và giao thức chuẩn như OPC UA, MQTT, Modbus TCP/IP thường được sử dụng để:
- Thu thập dữ liệu từ PLC, cảm biến, robot mà không can thiệp vào logic điều khiển cốt lõi
- Đưa dữ liệu lên tầng IT (MES, Data Lake, BI, AI) phục vụ giám sát, phân tích
- Đảm bảo phân tách mạng (segmentation), vùng DMZ, cơ chế firewall, để sự cố an ninh IT không lan xuống làm gián đoạn dây chuyền
Việc hiểu rõ ranh giới và vai trò của IT và OT giúp doanh nghiệp thiết kế kiến trúc hệ thống hợp lý: IT tập trung vào quản trị, tối ưu, phân tích, OT tập trung vào điều khiển, an toàn, độ sẵn sàng. Khi hai bên phối hợp tốt, dữ liệu từ máy móc trở thành tài sản chiến lược, thay vì chỉ phục vụ vận hành tức thời.
Phân biệt số hóa dữ liệu sản xuất với tự động hóa dây chuyền
Số hóa dữ liệu sản xuất và tự động hóa dây chuyền là hai trục năng lực khác nhau, nhưng thường bị gộp chung thành “tự động hóa”. Số hóa tập trung vào thông tin, còn tự động hóa tập trung vào thao tác vật lý.
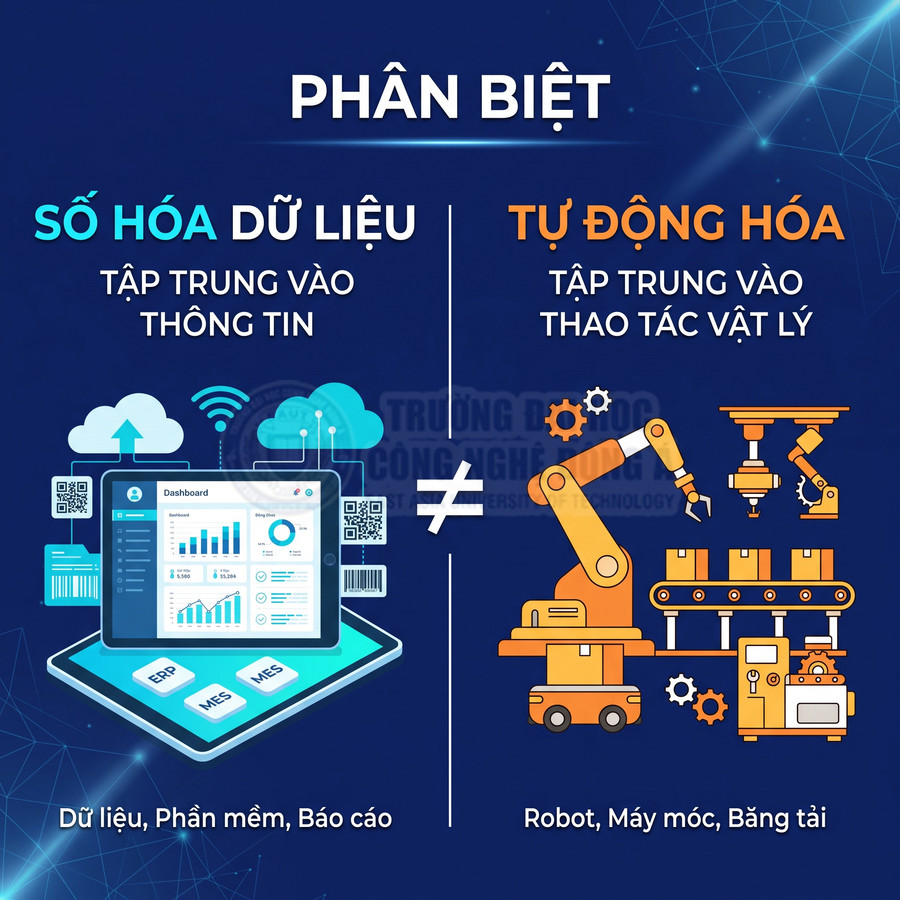
Số hóa dữ liệu sản xuất bao gồm:
- Chuẩn hóa và đưa các thông tin kế hoạch, lệnh sản xuất, báo cáo sản lượng, báo cáo chất lượng, phiếu bảo trì, phiếu nhập – xuất kho… vào hệ thống phần mềm có cấu trúc (ERP, MES, QMS, CMMS, WMS)
- Thay thế ghi chép giấy bằng thiết bị số: tablet, terminal tại line, máy quét barcode/QR/RFID, form điện tử
- Tự động thu thập dữ liệu từ cảm biến, PLC, cân điện tử, máy đo, camera, hệ thống thị giác máy
Mục tiêu của số hóa là tạo ra một “bản sao số” (digital record) đầy đủ, chính xác, có thể truy vấn và phân tích. Nhờ đó, doanh nghiệp có thể:
- Đo lường chính xác năng suất, tỷ lệ lỗi, thời gian dừng, hiệu suất sử dụng vật tư
- Phân tích xu hướng, tìm nguyên nhân gốc, đánh giá hiệu quả cải tiến
- Chia sẻ thông tin kịp thời giữa các bộ phận, giảm phụ thuộc vào cá nhân
Tự động hóa dây chuyền lại tập trung vào việc dùng thiết bị, robot, hệ thống điều khiển để thay thế hoặc hỗ trợ thao tác của con người. Ví dụ:
- Robot gắp đặt linh kiện, robot hàn, robot đóng gói, AGV/AMR vận chuyển nội bộ
- Băng tải, phân loại tự động, hệ thống cấp phôi, cấp liệu tự động
- Máy CNC, máy ép phun, máy dập, máy cắt với chu trình tự động
Một dây chuyền có thể đạt mức tự động hóa rất cao (ít công nhân, nhiều robot) nhưng nếu dữ liệu vẫn ghi chép thủ công, không có hệ thống MES/QMS/WMS kết nối, doanh nghiệp sẽ khó:
- Biết chính xác hiệu suất từng máy, từng ca, từng sản phẩm
- Truy xuất nguồn gốc khi có lỗi chất lượng
- Tối ưu lịch sản xuất, tối ưu tồn kho, tối ưu bảo trì
Ngược lại, một dây chuyền bán tự động, thậm chí nhiều thao tác thủ công, nhưng được số hóa tốt (dữ liệu thu thập đầy đủ, thời gian thực, phân tích liên tục) vẫn có thể đạt hiệu quả cao nhờ ra quyết định dựa trên dữ liệu. Do đó, mức độ trưởng thành số trong sản xuất thường được đánh giá trên hai trục độc lập:
- Mức độ tự động hóa vật lý: tỷ lệ thao tác được máy/robot thực hiện, mức độ liên kết tự động giữa các công đoạn
- Mức độ số hóa thông tin: tỷ lệ dữ liệu được thu thập tự động, mức độ tích hợp hệ thống, khả năng phân tích và sử dụng dữ liệu
Sự kết hợp tối ưu là khi doanh nghiệp vừa có dây chuyền tự động hóa phù hợp, vừa có hạ tầng số hóa mạnh, tạo nền tảng cho các mô hình tiên tiến như sản xuất tinh gọn dựa trên dữ liệu, bảo trì dự đoán, tối ưu năng lượng, và sản xuất linh hoạt theo đơn hàng nhỏ lẻ.
Bảng tổng hợp ứng dụng theo nghiệp vụ, hệ thống và dữ liệu sử dụng
Bảng: Ứng dụng công nghệ thông tin trong sản xuất theo nghiệp vụ
| Nghiệp vụ | Hệ thống/Phần mềm tiêu biểu | Loại dữ liệu chính | Kết quả mang lại |
|---|---|---|---|
| Thiết kế & R&D | CAD, CAE, PLM | Bản vẽ 2D/3D, mô hình, phiên bản thiết kế | Rút ngắn thời gian phát triển, giảm lỗi thiết kế |
| Lập kế hoạch & điều độ | ERP, APS, MRP | Đơn hàng, BOM, năng lực máy, tồn kho | Tối ưu kế hoạch, giảm thiếu hụt và tồn kho dư |
| Điều hành sản xuất | MES, IIoT Platform | Lệnh sản xuất, trạng thái máy, sản lượng | Giám sát thời gian thực, tăng minh bạch xưởng |
| Chất lượng | QMS, SPC, hệ thống thị giác máy | Tiêu chuẩn, kết quả đo, dữ liệu lỗi | Giảm phế phẩm, kiểm soát sai lỗi theo nguyên nhân |
| Kho & chuỗi cung ứng | WMS, TMS, SCM | Tồn kho, vị trí, lô, lịch giao hàng | Giảm tồn kho, tăng độ chính xác giao hàng |
| Bảo trì thiết bị | CMMS, EAM, hệ thống giám sát tình trạng | Lịch sử sửa chữa, giờ chạy, dữ liệu cảm biến | Giảm dừng máy, kéo dài tuổi thọ thiết bị |
| Phân tích & tối ưu | BI, Data Warehouse, AI/ML | Dữ liệu sản xuất tổng hợp, KPI, log máy | Tối ưu năng suất, chi phí, năng lượng |
Phần mềm thiết kế và quản lý vòng đời sản phẩm hỗ trợ sản xuất thế nào?
Phần mềm thiết kế và quản lý vòng đời sản phẩm tạo nên một chuỗi dữ liệu số khép kín từ ý tưởng đến sản xuất và bảo hành. Thông qua mô hình 3D giàu thông tin, doanh nghiệp giảm sai lệch diễn giải, tự động hóa sinh bản vẽ, tài liệu và một phần BOM. Các công cụ mô phỏng kỹ thuật cho phép thử nghiệm ảo, tối ưu kết cấu, dòng chảy, quy trình, nhờ đó cắt giảm số vòng thử nghiệm vật lý, hạn chế sửa khuôn, sửa đồ gá tốn kém.
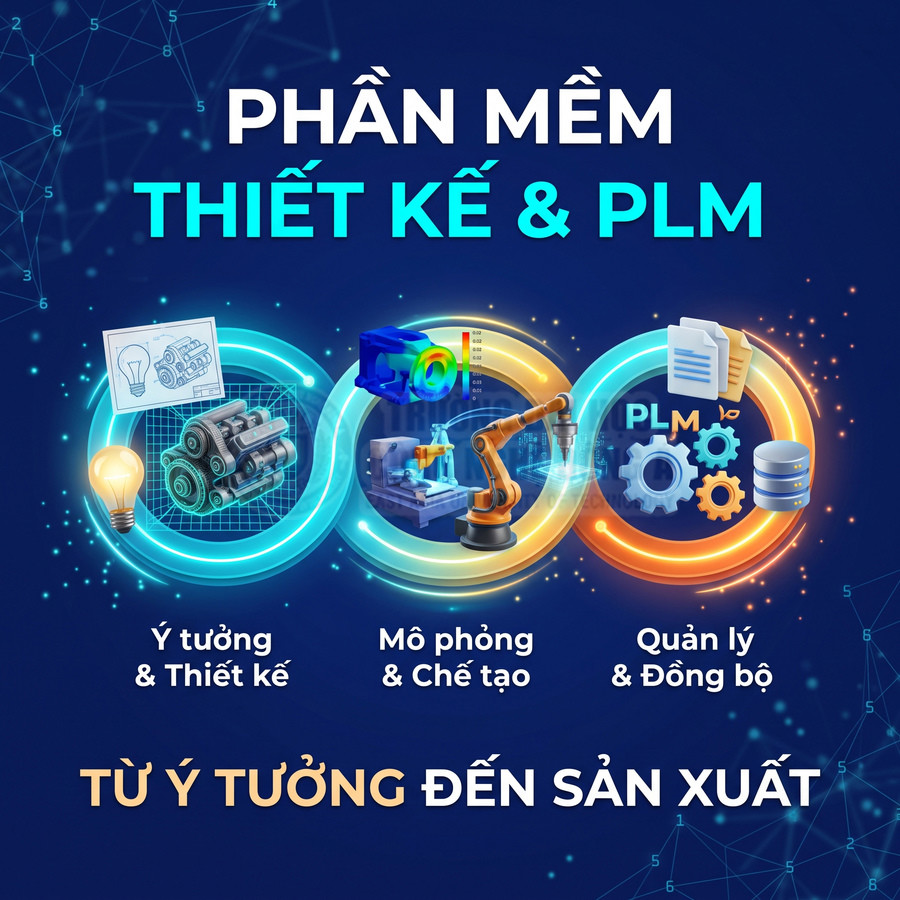
Ở khâu chế tạo, hệ thống CAM chuyển trực tiếp dữ liệu thiết kế thành chương trình gia công CNC, chuẩn hóa đường dao, quản lý dụng cụ và phiên bản G-code. Trên tầng quản trị, PLM kết hợp BOM đảm bảo mọi thay đổi thiết kế, vật tư, quy trình đều được kiểm soát, đồng bộ sang ERP/MES, giúp nhà máy sản xuất đúng phiên bản, tối ưu chi phí và nâng cao khả năng truy xuất nguồn gốc.
Thiết kế có sự hỗ trợ của máy tính để xây dựng bản vẽ và mô hình sản phẩm
Các hệ thống CAD (Computer-Aided Design) trong môi trường công nghiệp hiện đại không chỉ dừng ở việc vẽ hình học 2D đơn giản mà đã phát triển thành các nền tảng mô hình hóa 3D tham số, mô hình hóa trực tiếp (direct modeling) và mô hình hóa dựa trên tính năng (feature-based modeling). Kỹ sư có thể xây dựng mô hình chi tiết, cụm lắp, sản phẩm hoàn chỉnh với mối quan hệ ràng buộc hình học, ràng buộc kích thước, giúp việc thay đổi một tham số sẽ tự động cập nhật toàn bộ mô hình liên quan. Điều này đặc biệt quan trọng trong sản xuất hàng loạt và sản xuất theo cấu hình, nơi mỗi biến thể sản phẩm chỉ khác nhau một số kích thước hoặc lựa chọn module.
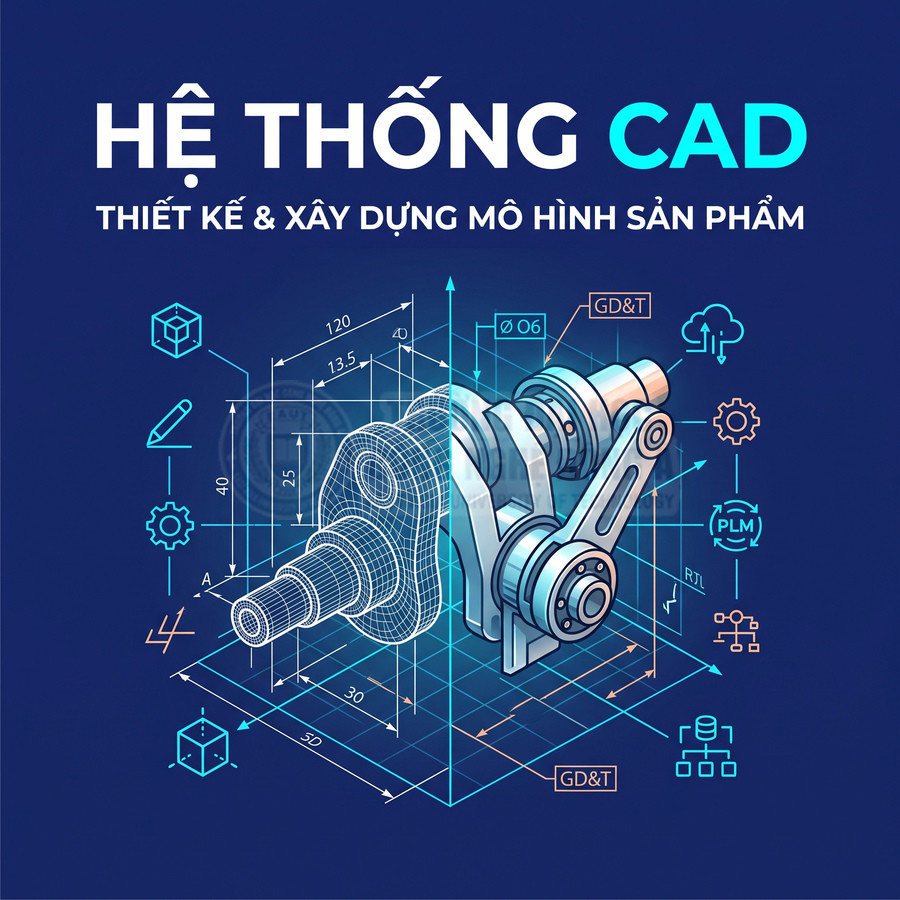
Mô hình 3D CAD hiện đại thường là mô hình giàu thông tin (Model-Based Definition – MBD), trong đó kích thước, dung sai hình học (GD&T), ký hiệu bề mặt, vật liệu, lớp phủ, yêu cầu kiểm tra được gắn trực tiếp lên mô hình thay vì chỉ thể hiện trên bản vẽ 2D. Mô hình MBD trở thành nguồn dữ liệu duy nhất (single source of truth) cho các hệ thống khác như CAM, CAE, CMM đo kiểm, giúp giảm sai lệch diễn giải giữa các bộ phận. Từ mô hình này, hệ thống có thể tự động sinh bản vẽ chi tiết, bản vẽ lắp, bảng kê chi tiết, tài liệu hướng dẫn lắp ráp với mức độ tự động hóa cao.
Khi tích hợp với hệ thống PLM, mỗi file CAD được quản lý theo mã sản phẩm, mã chi tiết, phiên bản, trạng thái phê duyệt. Quyền truy cập được phân theo vai trò: kỹ sư thiết kế, kỹ sư công nghệ, bộ phận chất lượng, nhà cung cấp… đảm bảo chỉ những người được ủy quyền mới có thể sửa đổi hoặc phát hành bản vẽ. Cơ chế khóa file, check-in/check-out, lịch sử thay đổi giúp truy vết ai đã thay đổi gì, khi nào, vì lý do nào. Nhà máy nhờ đó luôn sử dụng đúng bản vẽ mới nhất trên xưởng, giảm nguy cơ sản xuất nhầm phiên bản.
Thư viện chi tiết tiêu chuẩn (bulong, bạc, ổ lăn, khớp nối, profile thép, linh kiện điện…) được chuẩn hóa trong CAD giúp:
- Giảm thời gian thiết kế lặp lại cho các chi tiết phổ biến.
- Đảm bảo tuân thủ tiêu chuẩn ISO, DIN, JIS… trong toàn bộ doanh nghiệp.
- Tăng khả năng dùng chung linh kiện giữa các dòng sản phẩm, hỗ trợ chiến lược modular design.
Các mẫu thiết kế tham số (template, design table) cho phép tạo nhanh biến thể sản phẩm theo đơn hàng riêng lẻ (Engineer-to-Order, Configure-to-Order) nhưng vẫn kiểm soát tốt cấu hình. Kỹ sư chỉ cần nhập bộ tham số (chiều dài, tải trọng, công suất, loại vật liệu…) hệ thống sẽ tự động sinh mô hình, bản vẽ, thậm chí cập nhật một phần BOM kỹ thuật, rút ngắn đáng kể thời gian từ yêu cầu khách hàng đến bộ tài liệu kỹ thuật sẵn sàng cho sản xuất.
Mô phỏng kỹ thuật để đánh giá phương án trước khi chế tạo
Các công cụ CAE (Computer-Aided Engineering) đóng vai trò như “xưởng thử nghiệm ảo”, cho phép đánh giá hành vi sản phẩm và quy trình trước khi đầu tư chế tạo thực. Trong cơ khí, mô phỏng phần tử hữu hạn (FEA) không chỉ dừng ở phân tích tĩnh tuyến tính mà còn mở rộng sang phân tích phi tuyến, mỏi, va đập, nhiệt – kết cấu liên hợp, tối ưu hóa hình dạng (shape optimization) và tối ưu hóa cấu trúc (topology optimization). Nhờ đó, kỹ sư có thể giảm khối lượng chi tiết, tối ưu phân bố vật liệu, tăng độ bền mỏi mà vẫn đảm bảo yêu cầu an toàn.
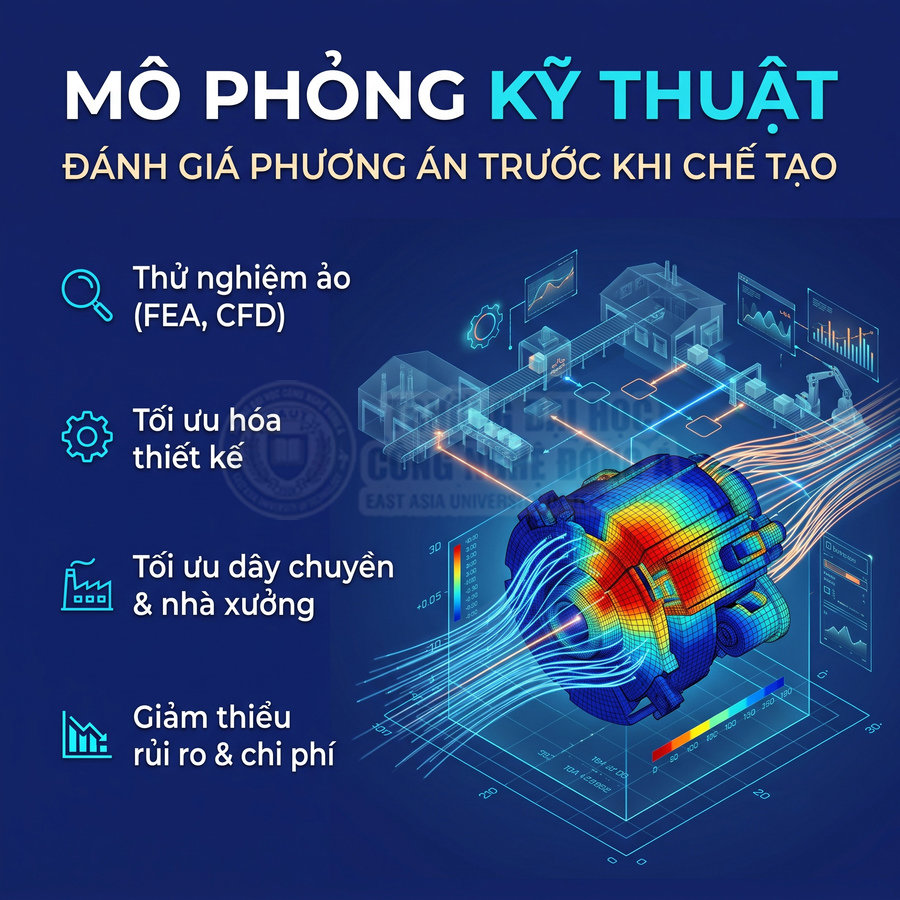
Mô phỏng dòng chảy (CFD) được ứng dụng sâu trong thiết kế hệ thống làm mát, thông gió, đường ống, bơm, quạt, buồng đốt… Các tham số như phân bố vận tốc, áp suất, hệ số truyền nhiệt, vùng xoáy được phân tích để điều chỉnh hình dạng kênh dẫn, kích thước cánh, bố trí cửa hút – xả. Trong nhiều ngành, CFD còn được kết hợp với tối ưu hóa đa mục tiêu để tìm cấu hình tối ưu giữa hiệu suất, tiếng ồn và chi phí.
Ở cấp độ quy trình, mô phỏng dòng vật liệu, dòng công việc (digital factory, discrete event simulation) cho phép:
- Đánh giá năng lực dây chuyền, xác định điểm nghẽn (bottleneck) trước khi lắp đặt thực tế.
- Tối ưu bố trí nhà xưởng, vị trí máy, kho trung gian, tuyến vận chuyển nội bộ.
- Phân tích kịch bản tăng sản lượng, thay đổi ca kíp, thay đổi lô sản xuất.
Nhờ mô phỏng, doanh nghiệp giảm số vòng thử nghiệm vật lý, hạn chế rủi ro phải sửa khuôn, sửa đồ gá – những hạng mục có chi phí rất cao. Trong sản xuất khuôn ép nhựa, dập, đúc, mô phỏng điền đầy, co ngót, biến dạng giúp điều chỉnh thiết kế kênh dẫn, hệ thống làm mát, bố trí điểm phun, từ đó giảm số lần thử khuôn (T0, T1, T2…).
Kết quả mô phỏng được lưu trữ cùng dữ liệu thiết kế trong PLM, liên kết với phiên bản mô hình CAD, điều kiện biên, giả thiết tính toán. Điều này tạo thành cơ sở kỹ thuật vững chắc cho các quyết định thay đổi thiết kế sau này, đồng thời là bằng chứng kỹ thuật khi làm việc với khách hàng, cơ quan chứng nhận hoặc khi phân tích nguyên nhân gốc rễ sự cố (root cause analysis). Việc quản lý tập trung dữ liệu CAE cũng cho phép tái sử dụng mô hình, kịch bản mô phỏng cho các dự án tương tự, giảm thời gian chuẩn bị và tăng tính nhất quán trong đánh giá kỹ thuật.
Phần mềm hỗ trợ gia công chuyển dữ liệu thiết kế thành hướng dẫn chế tạo
Trong các nhà máy gia công cơ khí, CAM (Computer-Aided Manufacturing) là cầu nối trực tiếp giữa mô hình thiết kế và máy CNC. Phần mềm CAM đọc mô hình CAD 3D, nhận diện đặc trưng gia công (feature recognition) như lỗ, rãnh, mặt phẳng, bậc, túi… để hỗ trợ lập trình đường dao phù hợp. Kỹ sư công nghệ lựa chọn chiến lược gia công (phay thô, phay tinh, khoan, doa, taro, tiện, mài…), dụng cụ cắt, chế độ cắt (tốc độ cắt, lượng chạy dao, chiều sâu cắt) dựa trên vật liệu phôi, độ cứng vững đồ gá và yêu cầu chất lượng bề mặt.
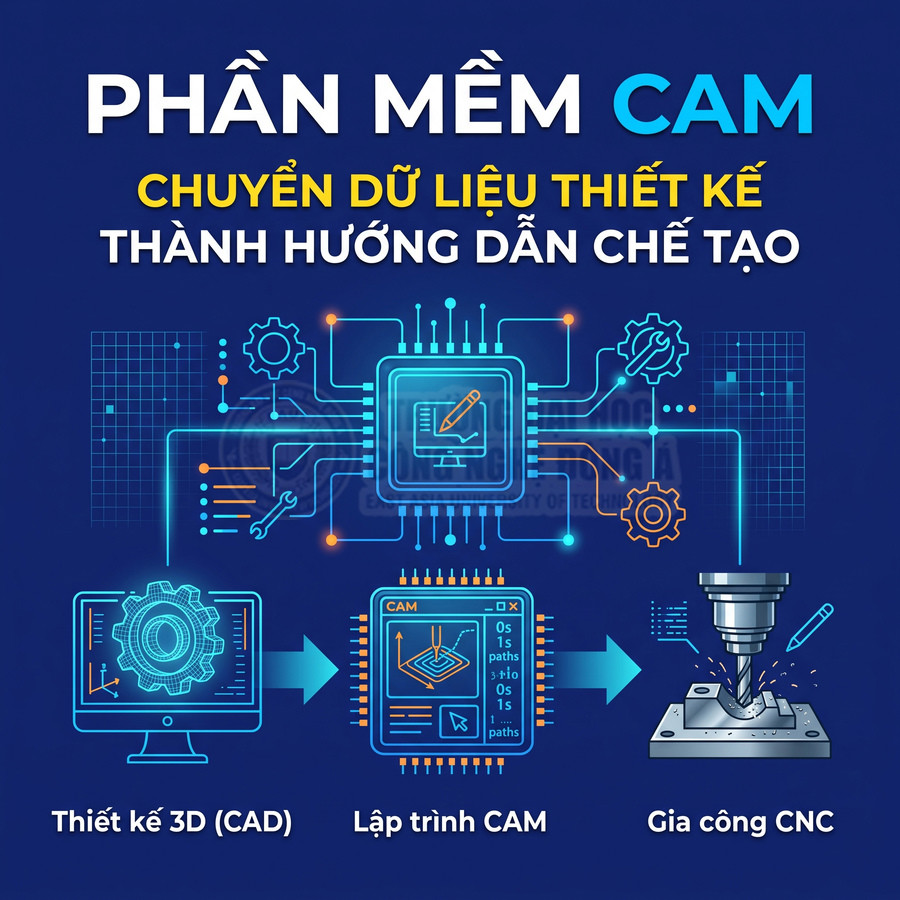
Hệ thống CAM hiện đại tích hợp thư viện dụng cụ cắt, thư viện máy, thư viện post-processor cho từng loại điều khiển CNC (Fanuc, Siemens, Heidenhain…). Khi lập trình, phần mềm có thể:
- Tự động kiểm tra va chạm giữa dao, holder, phôi, đồ gá, bàn máy.
- Tính toán thời gian gia công dự kiến, hỗ trợ lập kế hoạch sản xuất và báo giá.
- Tối ưu đường chạy dao để giảm thời gian không cắt, kéo dài tuổi thọ dao.
Việc sử dụng CAM giúp giảm phụ thuộc vào lập trình thủ công trên máy, hạn chế sai sót do nhập nhầm tọa độ, quên bước gia công, chọn sai dao. Chương trình gia công được chuẩn hóa và có thể tái sử dụng giữa các máy cùng loại hoặc tương đương, giúp cân bằng tải giữa các trung tâm gia công, tăng tính linh hoạt khi điều độ.
Khi CAM tích hợp với hệ thống quản lý công cụ và dữ liệu máy, thông tin về chiều dài dao, bán kính dao, offset, tuổi thọ dao, vị trí dao trong magazine được đồng bộ. Điều này cho phép mô phỏng chính xác hơn và giảm thời gian setup trên máy. Dữ liệu chương trình gia công (G-code, file NC) được quản lý phiên bản trong PLM hoặc hệ thống DNC, liên kết với mã sản phẩm, mã chi tiết, phiên bản bản vẽ. Khi thiết kế thay đổi, quy trình phê duyệt đảm bảo chương trình gia công tương ứng được cập nhật, kiểm tra và phát hành lại, tránh tình trạng dùng nhầm chương trình cũ cho chi tiết mới.
Hệ thống quản lý vòng đời sản phẩm kiểm soát phiên bản và thay đổi thiết kế
PLM (Product Lifecycle Management) là nền tảng trung tâm quản lý toàn bộ thông tin sản phẩm từ ý tưởng, thiết kế, thử nghiệm, công nghệ, sản xuất, dịch vụ, bảo hành đến khi ngừng sản xuất. Trong nhà máy, PLM đặc biệt quan trọng ở khả năng quản lý phiên bản và thay đổi thiết kế (Engineering Change Management). Mỗi thay đổi về bản vẽ, vật liệu, quy trình, tiêu chuẩn kiểm tra đều được khởi tạo dưới dạng yêu cầu thay đổi (ECR – Engineering Change Request), sau đó được phân tích tác động (impact analysis) đến sản xuất, kho, khách hàng, nhà cung cấp, tồn kho, công cụ, khuôn, tài liệu hướng dẫn.
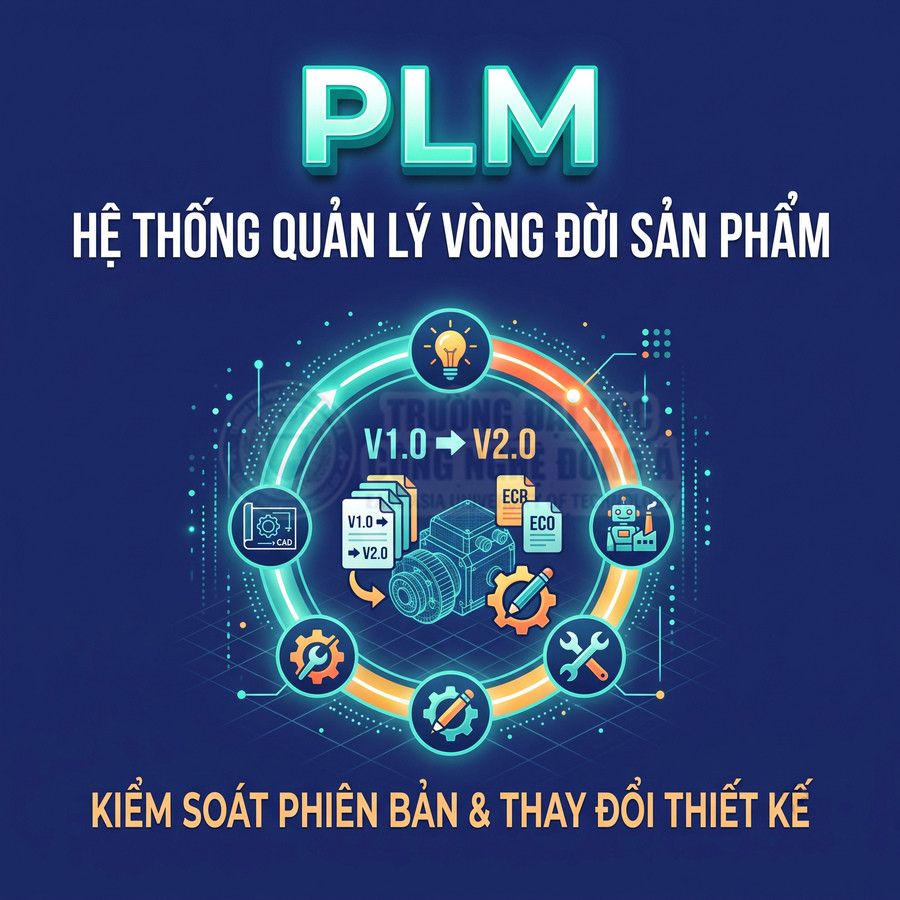
Sau khi đánh giá, nếu thay đổi được chấp thuận, hệ thống phát hành lệnh thay đổi kỹ thuật (ECO/ECN – Engineering Change Order/Notice). PLM tự động cập nhật cấu trúc sản phẩm (EBOM), liên kết đến BOM sản xuất trong ERP/MES, cập nhật tài liệu hướng dẫn lắp ráp, quy trình công nghệ, chương trình gia công, kế hoạch kiểm tra. Các bộ phận liên quan được thông báo theo workflow đã cấu hình, đảm bảo mọi người nắm được thời điểm hiệu lực của thay đổi (effectivity date, serial/batch effectivity).
Nhờ cơ chế này, nhà máy tránh được tình trạng sản xuất song song nhiều phiên bản không kiểm soát, giao nhầm cấu hình cho khách hoặc sử dụng vật tư đã bị thay thế. PLM cũng là nơi tập trung các tài liệu kỹ thuật, tiêu chuẩn nội bộ, kết quả thử nghiệm, báo cáo kiểm tra, chứng chỉ vật liệu, chứng nhận an toàn. Khi cần phân tích lỗi, thu hồi sản phẩm hoặc cải tiến, doanh nghiệp có thể truy xuất nhanh lịch sử thiết kế, lịch sử thay đổi, phiên bản đã giao cho từng khách hàng, từng lô sản xuất.
Ở mức độ cao hơn, PLM còn hỗ trợ quản lý yêu cầu khách hàng (requirements management), liên kết yêu cầu với chức năng sản phẩm, chi tiết thiết kế, ca thử nghiệm, giúp đảm bảo mọi yêu cầu đều được hiện thực hóa và kiểm chứng. Điều này đặc biệt quan trọng trong các ngành có yêu cầu chứng nhận nghiêm ngặt như ô tô, hàng không, thiết bị y tế.
Quản lý định mức nguyên vật liệu để thống nhất dữ liệu giữa thiết kế và sản xuất
Định mức nguyên vật liệu (BOM – Bill of Materials) là cầu nối dữ liệu giữa thiết kế và sản xuất, đồng thời là nền tảng cho tính giá thành, lập kế hoạch mua hàng, lập kế hoạch sản xuất. Từ mô hình CAD và cấu trúc sản phẩm trong PLM, BOM kỹ thuật (EBOM) được xây dựng với danh sách chi tiết, cụm lắp, vật liệu, bán thành phẩm, kèm theo số lượng, đơn vị, phiên bản. EBOM phản ánh đúng cấu trúc thiết kế, thường được tổ chức theo logic chức năng hoặc logic lắp ráp.
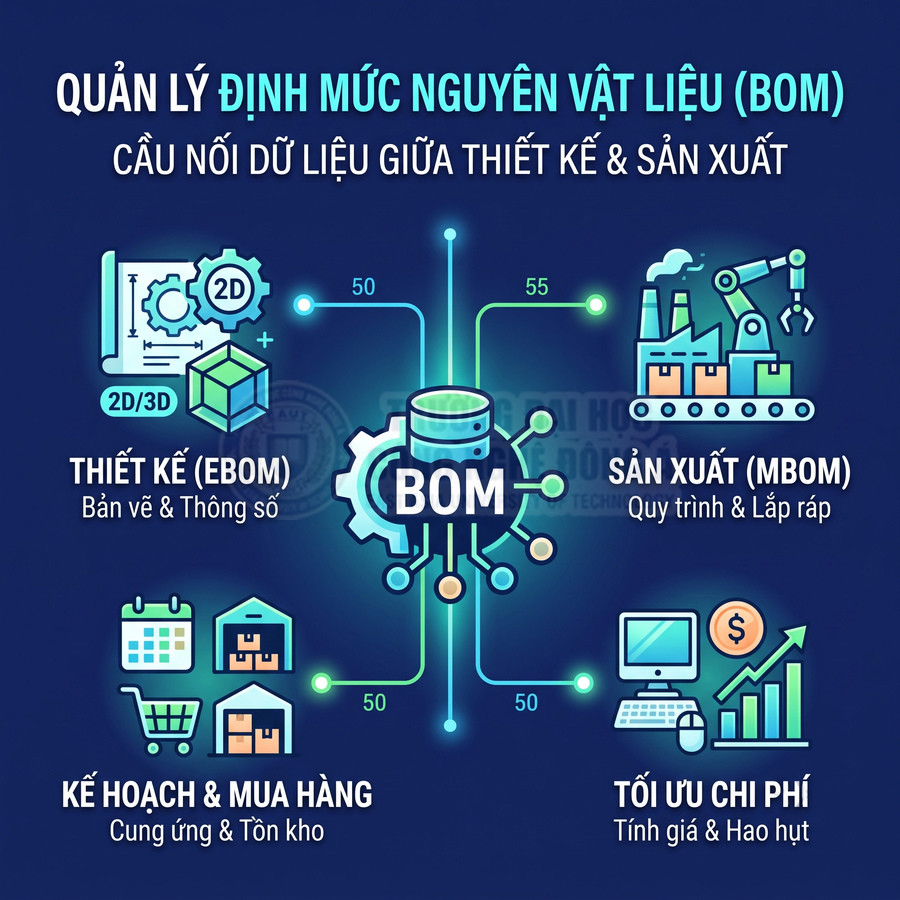
Hệ thống PLM hoặc ERP sau đó chuyển EBOM thành BOM sản xuất (MBOM) thông qua quá trình mapping, bổ sung các mã vật tư thực tế, đơn vị tính, hệ số hao hụt, vật tư phụ, vật tư thay thế tương đương, bán thành phẩm trung gian theo quy trình công nghệ. MBOM được liên kết với routing (quy trình công nghệ, công đoạn, máy, thời gian chuẩn, thời gian chạy), tạo thành bộ dữ liệu hoàn chỉnh cho MES và hệ thống lập kế hoạch.
Khi BOM được quản lý tập trung, mọi bộ phận – thiết kế, kế hoạch, mua hàng, kho, sản xuất, chất lượng, tài chính – đều sử dụng cùng một nguồn dữ liệu. Điều này tránh sai lệch giữa bản vẽ và vật tư thực tế, giảm tình trạng thiếu vật tư do quên cập nhật, hoặc tồn kho lớn do đặt mua vật tư cho phiên bản đã ngừng sản xuất. Các thay đổi thiết kế dẫn đến thay đổi BOM được kiểm soát qua quy trình phê duyệt trong PLM/ERP, với thông tin về thời điểm hiệu lực, lô sản xuất bị ảnh hưởng, chiến lược tiêu thụ tồn kho cũ.
Việc chuẩn hóa BOM theo cấu trúc sản phẩm cho phép phân tích chi phí chi tiết đến từng cấp cụm, từng chi tiết, hỗ trợ:
- Tối ưu danh mục vật tư, giảm số lượng mã vật tư trùng lặp hoặc tương đương.
- Tăng khả năng dùng chung linh kiện giữa các dòng sản phẩm, giảm chi phí mua hàng.
- Đánh giá nhanh tác động chi phí khi thay đổi thiết kế hoặc thay đổi nhà cung cấp.
Khi BOM được liên kết chặt chẽ với PLM, CAD, CAM và ERP, chuỗi dữ liệu số từ thiết kế đến sản xuất được khép kín. Mọi thay đổi ở cấp thiết kế đều được phản ánh có kiểm soát xuống cấp sản xuất và cung ứng, tạo nền tảng cho sản xuất tinh gọn, linh hoạt và khả năng truy xuất nguồn gốc toàn diện trong suốt vòng đời sản phẩm.
Công nghệ thông tin hỗ trợ lập kế hoạch và phân bổ nguồn lực sản xuất ra sao?
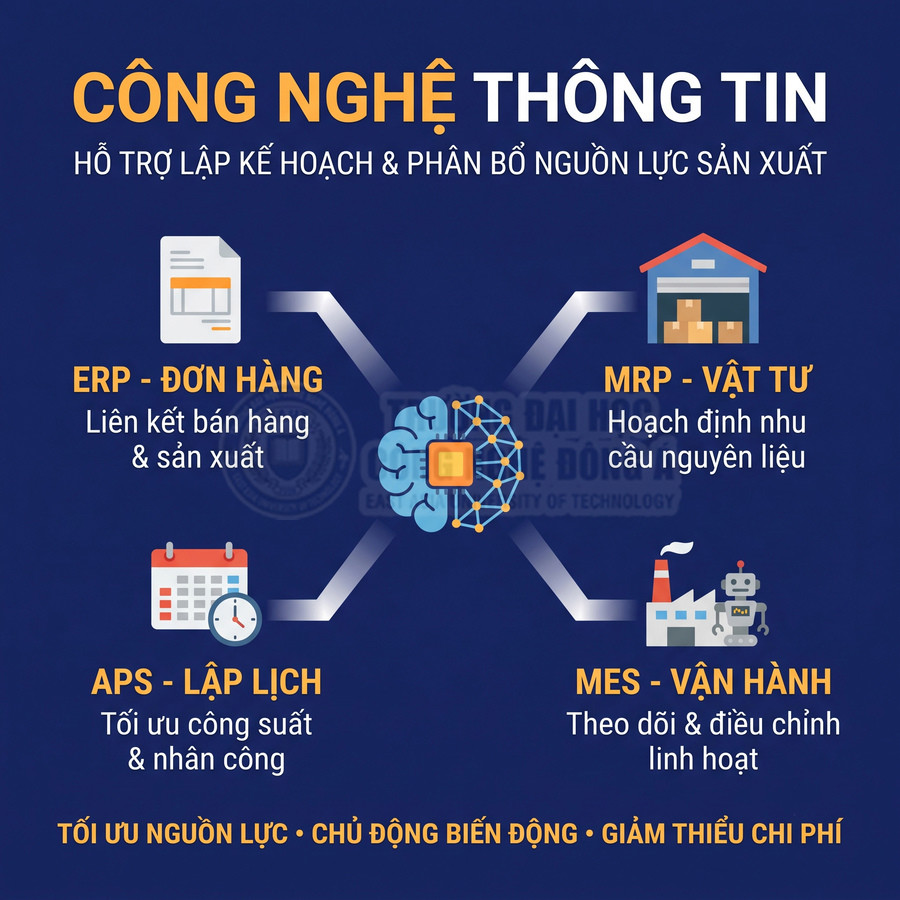
Công nghệ thông tin đóng vai trò trung tâm trong việc kết nối nhu cầu thị trường với năng lực sản xuất và nguồn lực của doanh nghiệp. Thông qua các hệ thống tích hợp như ERP, MRP, APS, MES và WMS, dữ liệu từ bán hàng, kho, sản xuất, nhân sự và tài chính được hợp nhất, tạo nên một bức tranh toàn diện về đơn hàng, năng lực máy móc, nhân lực và vật tư. Nhờ đó, doanh nghiệp có thể lập kế hoạch và phân bổ nguồn lực dựa trên dữ liệu thời gian thực, mô phỏng nhiều kịch bản, tối ưu lịch sản xuất, kiểm soát tồn kho và chi phí. Đồng thời, khả năng tái lập kế hoạch nhanh khi có biến động giúp nâng cao độ linh hoạt, giảm rủi ro trễ hạn, tối ưu biên lợi nhuận và hỗ trợ ra quyết định đầu tư dài hạn.
Hệ thống hoạch định nguồn lực doanh nghiệp liên kết đơn hàng với kế hoạch sản xuất
ERP (Enterprise Resource Planning) không chỉ là hệ thống ghi nhận đơn hàng mà là “bộ não tích hợp” kết nối dữ liệu từ bán hàng, kế hoạch, sản xuất, kho, mua hàng đến tài chính. Khi bộ phận kinh doanh nhập đơn hàng, ERP ghi nhận chi tiết:
- Mã sản phẩm, phiên bản, cấu hình kỹ thuật (variant, option, màu sắc…)
- Số lượng, lịch giao theo từng đợt (delivery schedule)
- Điều kiện thương mại: chiết khấu, Incoterms, điều khoản thanh toán
- Ưu tiên đơn hàng, cam kết dịch vụ (SLA), ràng buộc hợp đồng
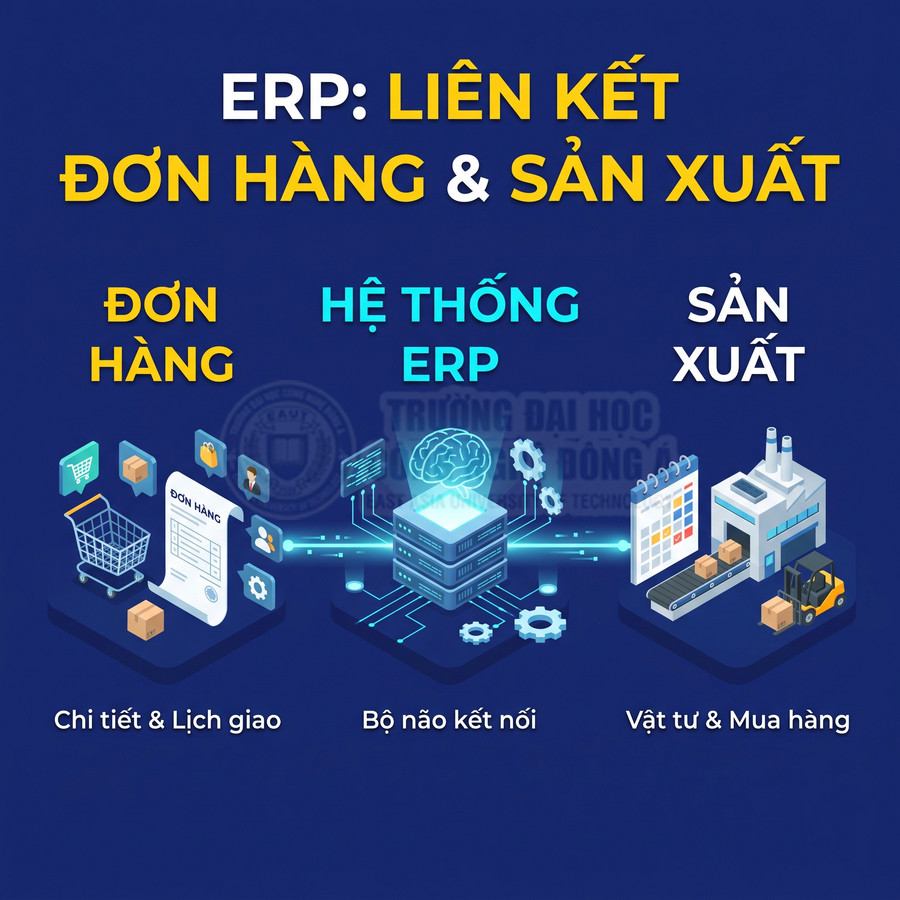
Dựa trên BOM (Bill of Materials), định tuyến công nghệ (routing), tồn kho hiện tại, đơn hàng mua đang về, năng lực máy móc và nhân lực, cùng chính sách tồn kho an toàn, ERP sinh ra:
- Planned Production Orders cho xưởng sản xuất
- Planned Purchase Requisitions cho bộ phận mua hàng
- Đề xuất chuyển kho nội bộ giữa các nhà máy, kho trung tâm, chi nhánh
Các đề xuất này được bộ phận kế hoạch (PPC/PPIC) rà soát, có thể:
- Điều chỉnh ngày bắt đầu/kết thúc lệnh sản xuất theo năng lực thực tế
- Gom nhiều đơn hàng nhỏ thành lệnh sản xuất lớn để tối ưu setup
- Tách lệnh theo từng công đoạn hoặc từng nhà máy gia công
ERP cho phép mô phỏng năng lực (capacity simulation) để kiểm tra khả năng đáp ứng trước khi xác nhận đơn hàng với khách. Nhờ đó, doanh nghiệp tránh:
- Nhận đơn vượt quá năng lực máy móc, nhân lực hoặc giới hạn nhà cung cấp
- Cam kết giao hàng khi chuỗi cung ứng không đủ vật tư đúng thời điểm
Với doanh nghiệp đa nhà máy, ERP hỗ trợ:
- Phân bổ sản lượng giữa các địa điểm theo năng lực, chi phí, khoảng cách tới khách hàng
- Đồng bộ tồn kho nguyên vật liệu, bán thành phẩm, thành phẩm theo thời gian thực
- Quản lý luồng gia công ngoài (subcontracting) và luân chuyển bán thành phẩm
Khi tích hợp với CRM và hệ thống dự báo nhu cầu (Demand Planning), ERP còn liên kết kế hoạch bán hàng trung hạn (S&OP) với kế hoạch sản xuất tổng thể (MPS), tạo nền tảng cho lập kế hoạch nguồn lực dài hạn: đầu tư máy, tuyển dụng, hợp đồng khung với nhà cung cấp.
Hoạch định nhu cầu nguyên vật liệu theo sản lượng, tồn kho và thời gian cung ứng
Trong ERP, mô-đun MRP (Material Requirements Planning) vận hành dựa trên logic “netting” và “time-phasing”. Từ kế hoạch sản xuất (MPS) và lệnh sản xuất chi tiết, hệ thống:
- Phân rã nhu cầu thành phẩm thành nhu cầu bán thành phẩm, chi tiết, nguyên liệu theo từng cấp BOM (multi-level BOM explosion)
- Trừ đi tồn kho khả dụng (on-hand & available to promise), đơn hàng mua đang về, đơn hàng sản xuất đang chạy
- Tính toán lượng cần mua/thêm lệnh sản xuất mới cho từng mã vật tư
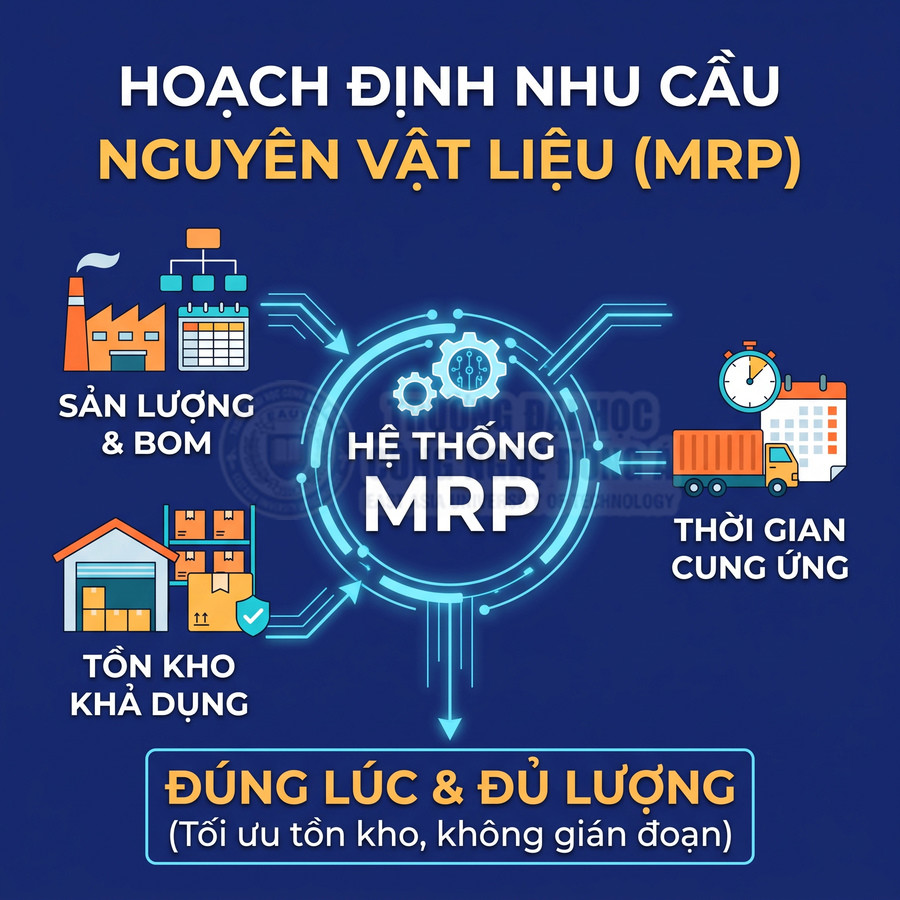
MRP sử dụng các tham số kỹ thuật của từng vật tư:
- Lead time mua hàng: thời gian đặt – xác nhận – sản xuất – vận chuyển
- Lead time kiểm tra chất lượng và thời gian nhập kho
- Lot size: EOQ, lot cố định, lot bội số, min/max order quantity
- Safety stock, safety time, mức reorder point
Từ đó, hệ thống xác định chính xác thời điểm phát sinh nhu cầu ròng và lùi về để xác định ngày cần đặt hàng, đảm bảo vật tư đến “đúng lúc” (JIT tương đối) thay vì đến quá sớm gây tăng chi phí tồn kho hoặc quá muộn gây dừng chuyền.
MRP còn hỗ trợ các chức năng chuyên sâu:
- What-if simulation: mô phỏng kịch bản tăng/giảm sản lượng, thay đổi lịch giao, thay đổi BOM để đánh giá tác động đến nhu cầu vật tư
- Exception messages: cảnh báo đẩy sớm, lùi, hủy, hoặc tăng/giảm số lượng các đơn mua/lệnh sản xuất
- Phân loại vật tư theo ABC/XYZ để áp dụng chính sách tồn kho khác nhau
Khi kết hợp với dữ liệu thời gian thực từ kho (WMS) và sản xuất (MES), MRP có thể cập nhật nhanh các biến động:
- Hao hụt thực tế cao hơn định mức, phế phẩm tăng
- Nhà cung cấp giao thiếu, giao trễ, chất lượng không đạt phải trả lại
- Thay đổi BOM tạm thời do thay thế vật tư, đổi nhà cung cấp
Nhờ đó, doanh nghiệp duy trì mức tồn kho tối ưu, giảm chi phí vốn, chi phí lưu kho, nhưng vẫn đảm bảo không gián đoạn sản xuất, đặc biệt với các vật tư có lead time dài hoặc rủi ro cung ứng cao.
Lập lịch sản xuất theo năng lực máy móc, nhân lực và thời hạn giao hàng
Lập lịch chi tiết được hỗ trợ bởi APS (Advanced Planning and Scheduling) hoặc chức năng điều độ trong MES, sử dụng các thuật toán tối ưu hóa (heuristic, metaheuristic, constraint-based scheduling). Hệ thống tiếp nhận:
- Danh sách lệnh sản xuất đã được phê duyệt, ưu tiên và deadline giao hàng
- Routing chi tiết: các công đoạn, thời gian chuẩn bị (setup), thời gian gia công (run time), thời gian chờ
- Năng lực từng máy, nhóm máy, ca làm việc, lịch bảo trì, thời gian nghỉ
- Kỹ năng nhân công, giới hạn về chứng chỉ, an toàn, quy định pháp luật về giờ làm
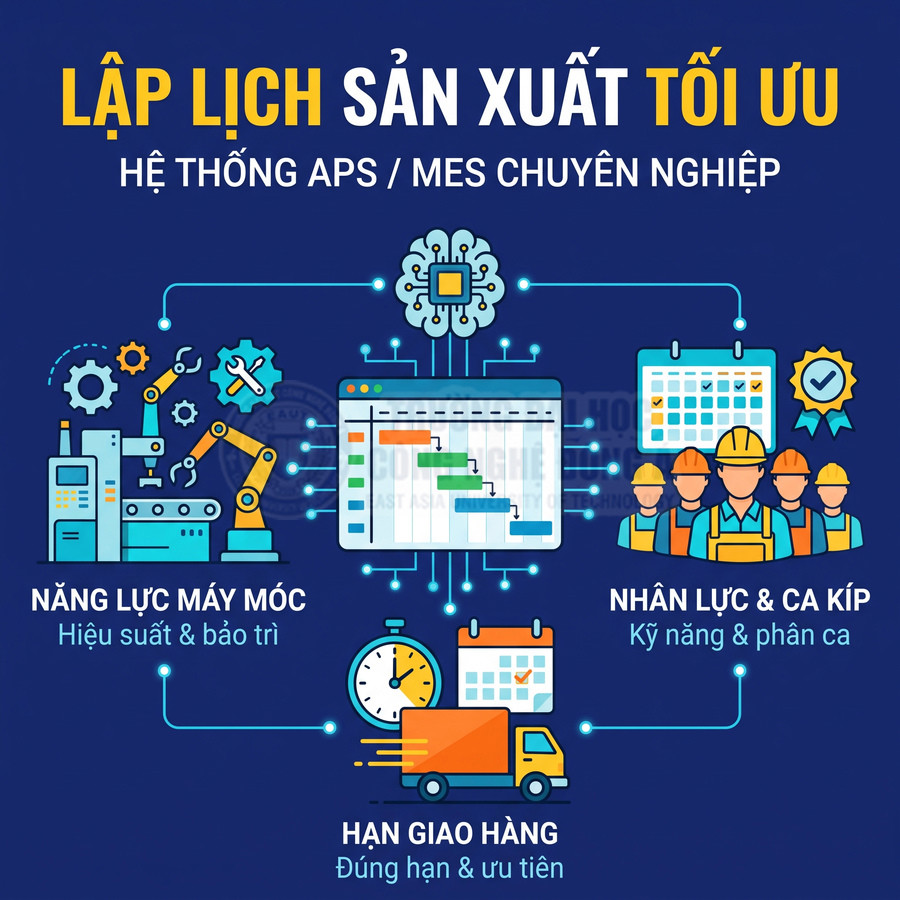
Thuật toán lập lịch sắp xếp thứ tự lệnh trên từng máy theo các chiến lược:
- Ưu tiên đơn hàng gấp (EDD – Earliest Due Date, Rush order priority)
- Gom nhóm theo loại sản phẩm, màu, vật liệu để giảm thời gian setup
- Cân bằng tải giữa các dây chuyền, tránh quá tải cục bộ
- Giảm tồn bán thành phẩm bằng cách đồng bộ nhịp giữa các công đoạn
APS thường cung cấp giao diện Gantt chart trực quan, cho phép người lập kế hoạch:
- Kéo thả lệnh giữa các máy, ca, ngày để tinh chỉnh lịch
- Xem ngay tác động đến ngày hoàn thành, mức sử dụng máy, nguy cơ trễ hạn
- Khóa một số lệnh quan trọng, chỉ tối ưu phần còn lại
Lịch sản xuất sau khi chốt được gửi xuống xưởng dưới dạng:
- Lệnh sản xuất chi tiết theo từng công đoạn, từng máy
- Bảng phân công ca, tổ, nhân sự kèm kỹ năng yêu cầu
- Kế hoạch nhu cầu dụng cụ, khuôn, jig, fixture theo thời gian
Dữ liệu lịch này cũng là đầu vào cho:
- Dự báo nhu cầu làm thêm giờ, thuê ngoài, điều chuyển nhân sự
- Lập kế hoạch bảo trì xen kẽ để giảm xung đột với sản xuất
- Tính toán chi phí sản xuất dự kiến theo từng kỳ và từng đơn hàng
Điều chỉnh kế hoạch khi thiếu vật tư, thay đổi đơn hàng hoặc xảy ra sự cố
Trong môi trường sản xuất thực tế, kế hoạch luôn chịu tác động của các biến động: thiếu vật tư, đơn hàng thay đổi, máy hỏng, chất lượng không đạt, thiếu nhân lực. Sự kết hợp giữa ERP, APS và MES cho phép phản ứng nhanh nhờ dữ liệu thời gian thực:
- MES ghi nhận trạng thái máy (chạy, dừng, setup, breakdown), sản lượng, phế phẩm theo thời gian thực
- WMS/ERP cập nhật tồn kho, phiếu nhập – xuất, lô hàng bị cách ly do nghi ngờ chất lượng
- APS nhận thông tin cập nhật và tái tối ưu lịch sản xuất trong vài phút
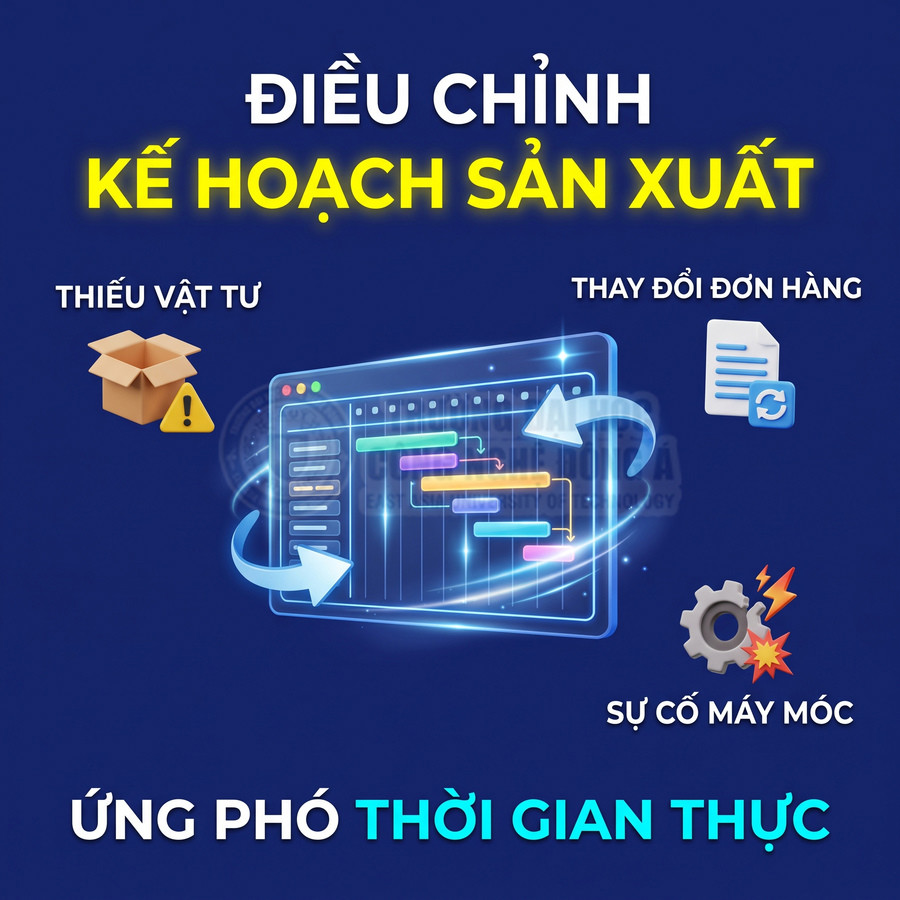
Khi phát hiện thiếu vật tư hoặc chậm giao, hệ thống có thể đề xuất:
- Hoán đổi thứ tự lệnh, chuyển sang sản xuất sản phẩm khác dùng vật tư sẵn có
- Tách lệnh: sản xuất một phần theo vật tư hiện có, phần còn lại chờ bổ sung
- Chuyển một số công đoạn sang nhà máy khác hoặc gia công ngoài
Khi khách hàng yêu cầu thay đổi số lượng, cấu hình hoặc thời hạn giao, bộ phận kế hoạch sử dụng chức năng mô phỏng để:
- Đánh giá khả năng đáp ứng: có cần tăng ca, thuê ngoài, ưu tiên lại lịch
- Thấy rõ đơn hàng nào khác sẽ bị trễ, mức độ trễ bao nhiêu
- Tính toán chi phí phát sinh để thương lượng lại với khách hàng
Khi xảy ra sự cố máy hoặc chất lượng không đạt:
- MES ghi nhận thời gian dừng, nguyên nhân, mã lỗi, lô hàng bị ảnh hưởng
- ERP cập nhật lại lead time, chi phí, nhu cầu tái sản xuất (rework, remake)
- APS tái lập lịch, dồn lệnh sang máy khác, điều chỉnh ca làm việc
Khả năng tái lập kế hoạch nhanh dựa trên dữ liệu chính xác giúp giảm thời gian chờ, hạn chế phạt giao hàng trễ, đồng thời nâng cao độ tin cậy trong mắt khách hàng. Về dài hạn, dữ liệu sự cố được phân tích để cải thiện độ ổn định của quy trình, tối ưu tồn kho an toàn và chiến lược dự phòng năng lực.
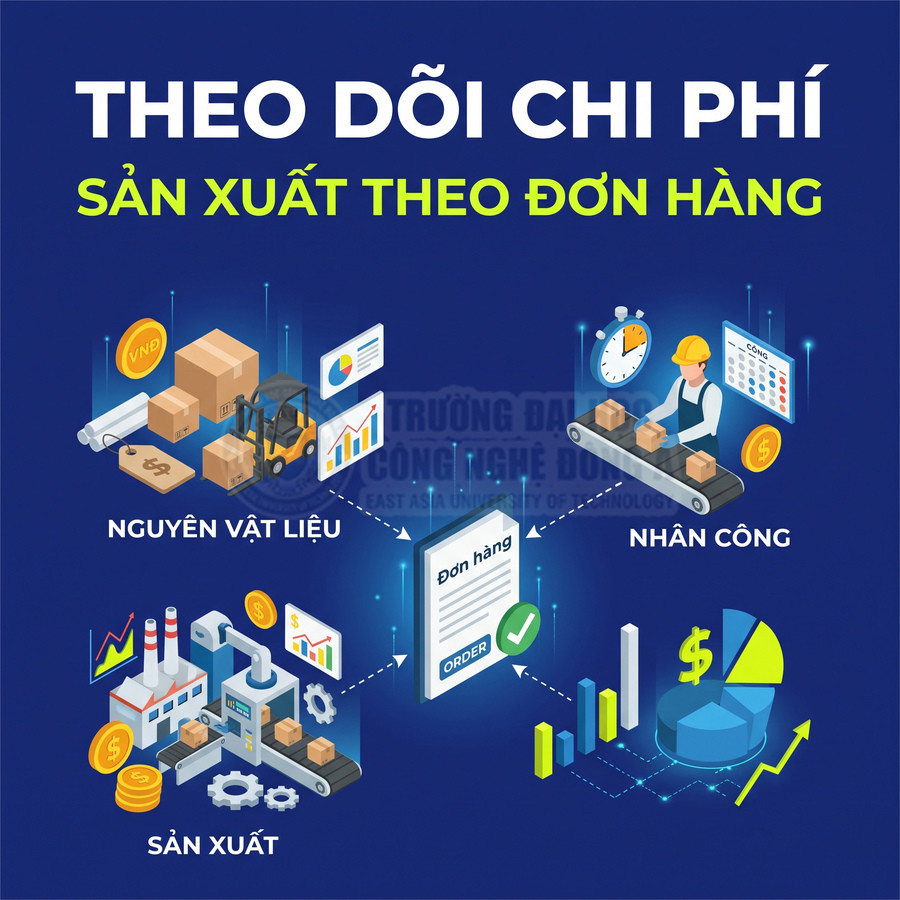
Theo dõi chi phí nguyên vật liệu, nhân công và sản xuất theo từng đơn hàng
Công nghệ thông tin cho phép theo dõi chi phí theo đối tượng như đơn hàng, mã sản phẩm, lệnh sản xuất, trung tâm chi phí. ERP tích hợp dữ liệu từ kho, sản xuất, nhân sự, tài chính để ghi nhận:
- Chi phí nguyên vật liệu: xuất kho theo lô, theo phương pháp giá (FIFO, LIFO, bình quân), cộng thêm chi phí vận chuyển, bảo hiểm, thuế nhập khẩu
- Chi phí nhân công trực tiếp: thời gian làm việc ghi nhận qua chấm công, MES, phiếu công việc, phân bổ theo công đoạn, máy, lệnh sản xuất
- Chi phí sản xuất chung: khấu hao máy, điện, nước, bảo trì, quản lý phân xưởng, phân bổ theo giờ máy chạy, giờ công, hoặc chi phí trực tiếp
Khi dữ liệu sản xuất được số hóa, doanh nghiệp có thể so sánh chi phí thực tế với định mức kế hoạch (standard cost) ở mức chi tiết:
- Chênh lệch do hao hụt vật tư, tỷ lệ phế phẩm, rework cao
- Chênh lệch do năng suất thấp, thời gian setup dài hơn chuẩn, dừng máy nhiều
- Chênh lệch do sử dụng vật tư thay thế, mua giá cao hơn, chi phí logistics tăng
Các báo cáo chi phí theo đơn hàng, theo khách hàng, theo dòng sản phẩm cho phép:
- Đánh giá biên lợi nhuận (margin) thực tế từng đơn, từng khách
- Quyết định giá bán, chính sách chiết khấu, ưu tiên sản phẩm chiến lược
- Nhận diện sản phẩm “doanh thu cao nhưng lợi nhuận thấp” để tái thiết kế hoặc đàm phán lại
Khi liên kết dữ liệu chi phí với dữ liệu kỹ thuật (BOM, routing) và vận hành (MES, bảo trì), doanh nghiệp có thể phân tích sâu nguyên nhân gốc rễ của lãng phí:
- Xác định công đoạn, máy, ca, tổ gây nhiều phế phẩm nhất
- Đo lường tác động của thay đổi quy trình, thay đổi vật tư đến chi phí
- Đánh giá hiệu quả các dự án cải tiến (Lean, Six Sigma, TPM) bằng số liệu tài chính
Thông tin chi phí chi tiết theo thời gian thực cũng là nền tảng cho các mô hình quản trị tiên tiến như Activity-Based Costing (ABC), tính giá thành theo lô nhỏ, sản xuất theo đơn (ETO/MTO), giúp doanh nghiệp ra quyết định chính xác hơn về danh mục sản phẩm, cấu trúc khách hàng và chiến lược đầu tư công nghệ.
Hệ thống điều hành sản xuất giám sát hoạt động tại nhà máy như thế nào?
Hệ thống điều hành sản xuất đóng vai trò trung tâm trong việc giám sát hoạt động nhà máy bằng cách kết nối chặt chẽ giữa kế hoạch, thiết bị và con người. MES theo dõi chi tiết lệnh sản xuất đến từng công đoạn, máy và ca làm việc, đồng thời thu thập dữ liệu thời gian thực từ PLC, SCADA, DCS và cảm biến để phản ánh chính xác trạng thái vận hành. Thông qua đó, hệ thống ghi nhận sản lượng, thời gian chạy, thời gian dừng và nguyên nhân dừng, phục vụ tính toán các chỉ số như OEE. Tại hiện trường, MES cung cấp hướng dẫn thao tác, tiêu chuẩn kiểm tra và ghi nhận công việc của công nhân, tạo dấu vết số cho mọi thao tác. Cuối cùng, hệ thống cho phép truy xuất lịch sử sản xuất theo lô, số sê-ri và nguyên vật liệu, đáp ứng yêu cầu chất lượng và truy xuất nguồn gốc.
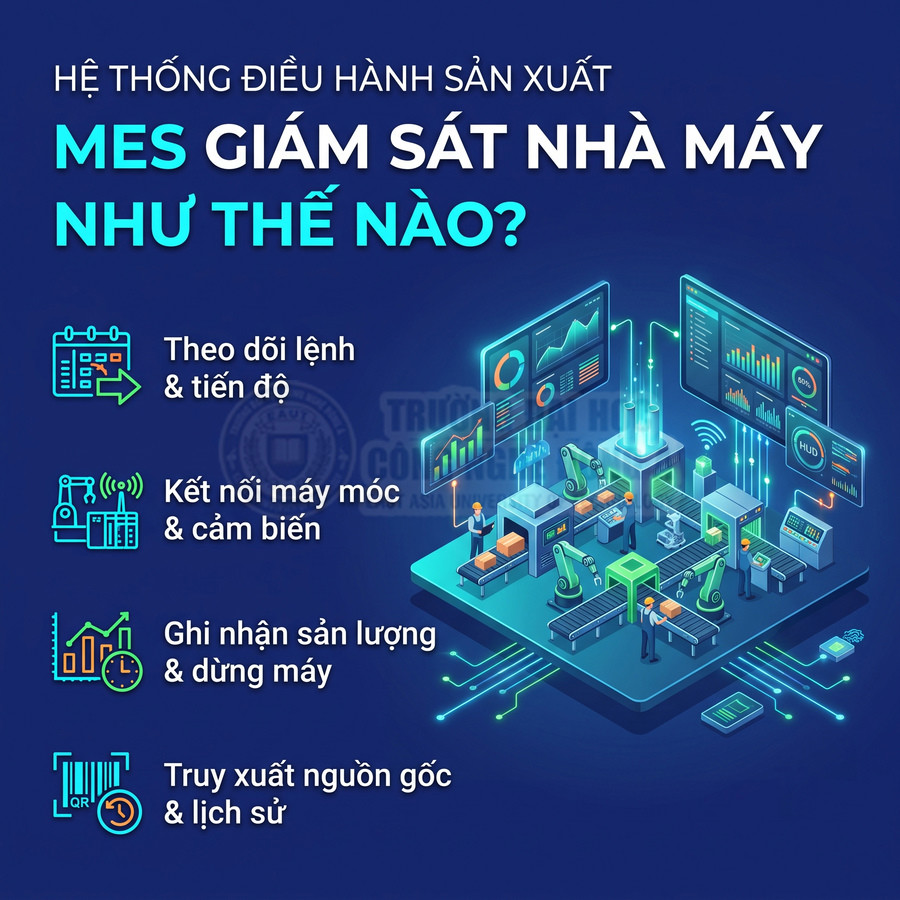
Hệ thống điều hành sản xuất theo dõi lệnh sản xuất và tiến độ từng công đoạn
MES (Manufacturing Execution System) hoạt động như một lớp điều phối trung gian giữa ERP và tầng thiết bị, đảm bảo mọi lệnh sản xuất được triển khai, giám sát và phản hồi theo thời gian thực. Thay vì chỉ nhận lệnh và ghi nhận kết quả tổng, MES đi sâu đến cấp độ từng công đoạn, từng máy, từng người vận hành.
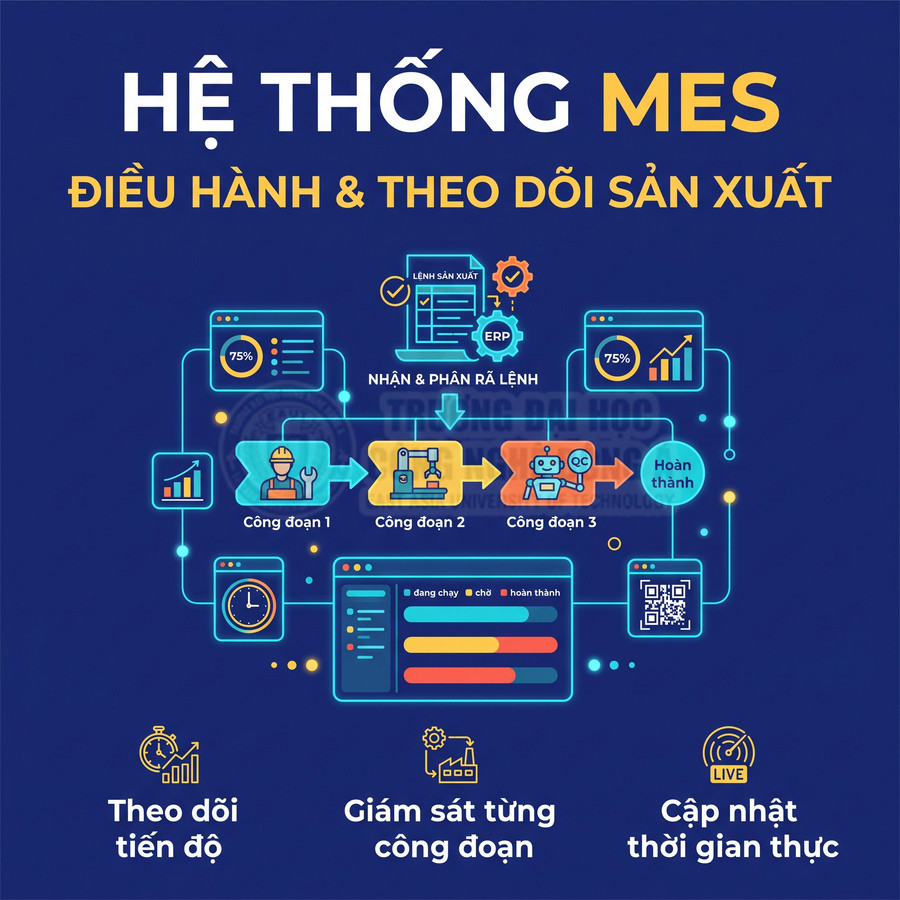
Quy trình điển hình:
- Nhận lệnh sản xuất tổng từ ERP hoặc hệ thống APS (Advanced Planning & Scheduling).
- Phân rã lệnh thành các routing chi tiết: công đoạn, trình tự, thời gian chuẩn, tiêu chuẩn chất lượng.
- Gán lệnh xuống từng máy, từng line, từng tổ/ca dựa trên năng lực, lịch bảo trì, tình trạng tải hiện tại.
- Thiết lập các ràng buộc: thời gian bắt đầu sớm nhất, hạn hoàn thành, ưu tiên, yêu cầu dụng cụ/khuôn.
Tại xưởng, dữ liệu được ghi nhận theo cấp độ chi tiết:
- Công nhân quét mã lệnh, mã công đoạn, mã máy để xác nhận bắt đầu và kết thúc.
- Nhập số lượng đạt, số lượng lỗi, loại lỗi, phế phẩm, tái chế.
- Ghi nhận thời gian chuẩn bị (setup), thời gian chạy, thời gian chờ vật tư, chờ khuôn, chờ QC.
- Đối với dây chuyền tự động, dữ liệu được lấy trực tiếp từ bộ đếm xung, encoder, cảm biến.
MES tổng hợp và hiển thị trên các bảng điều khiển (dashboard) theo nhiều góc nhìn:
- Tiến độ theo lệnh: % hoàn thành, sản lượng thực tế so với kế hoạch, thời gian còn lại ước tính.
- Tiến độ theo công đoạn: công đoạn nào đang chạy, đang chờ, đang tắc nghẽn, đang vượt công suất.
- Tiến độ theo máy/line: máy nào đang hoạt động, máy nào dừng, máy nào chạy dưới công suất.
- Tiến độ theo ca/tổ: năng suất từng ca, so sánh giữa các ca, phát hiện ca yếu.
Nhờ dữ liệu thời gian thực, quản đốc và điều độ có thể:
- Điều chỉnh thứ tự ưu tiên lệnh để đáp ứng deadline giao hàng hoặc yêu cầu khách hàng quan trọng.
- Chuyển lệnh sang máy khác khi phát sinh sự cố kéo dài, giảm thời gian chờ.
- Phân bổ lại nhân lực giữa các line để cân bằng tải, tránh tắc nghẽn cục bộ.
- Kích hoạt quy trình xử lý sự cố, gọi bảo trì, gọi QC, gọi kỹ thuật ngay trên hệ thống.
MES lưu lại lịch sử thực hiện chi tiết cho từng lệnh: thời gian bắt đầu/kết thúc từng công đoạn, người vận hành, máy sử dụng, số lần dừng, số lượng lỗi, các lần rework. Đây là nền tảng cho phân tích năng suất, tối ưu routing, chuẩn hóa thời gian định mức và truy xuất nguồn gốc.
Kết nối dữ liệu từ cảm biến, bộ điều khiển và hệ thống giám sát máy móc
Để giám sát chính xác và giảm phụ thuộc vào nhập liệu thủ công, MES thường tích hợp sâu với tầng OT thông qua các chuẩn giao tiếp công nghiệp. Mục tiêu là biến các tín hiệu vật lý thành dữ liệu số có cấu trúc, sẵn sàng cho phân tích.
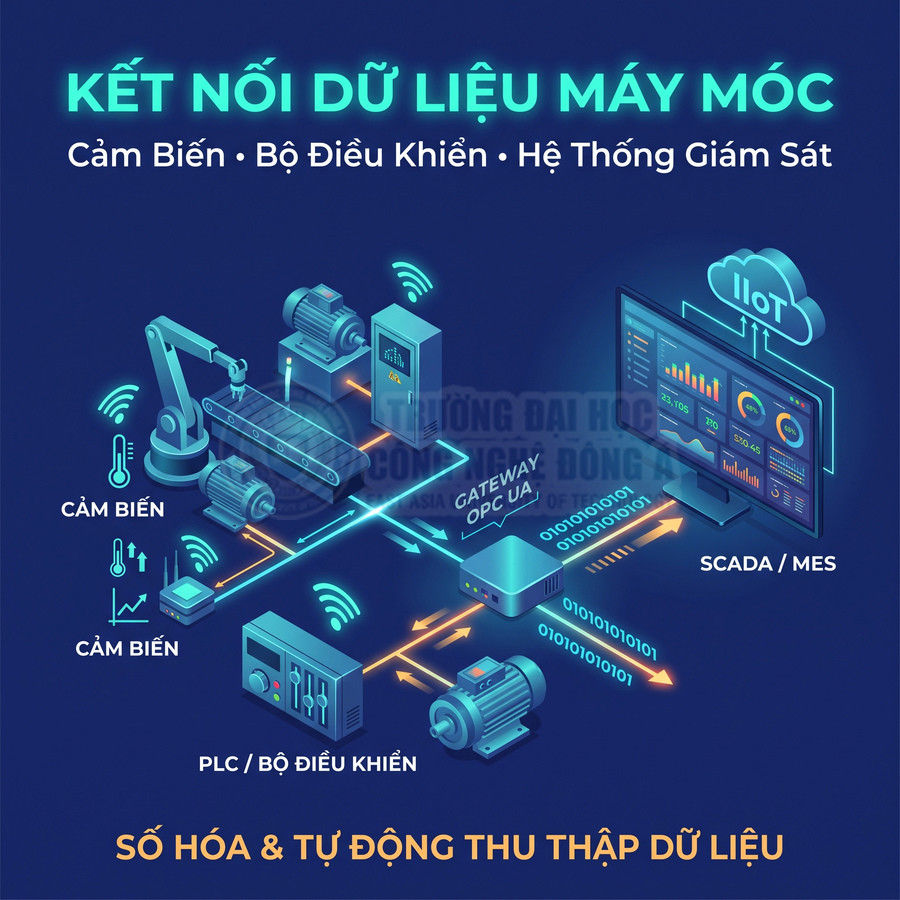
Các nguồn dữ liệu chính:
- PLC (Programmable Logic Controller): trạng thái chạy/dừng, chế độ vận hành, tín hiệu lỗi, bộ đếm sản phẩm.
- SCADA (Supervisory Control and Data Acquisition): giám sát tổng thể dây chuyền, cảnh báo, xu hướng (trend) các biến quá trình.
- DCS (Distributed Control System): điều khiển và giám sát liên tục trong các ngành quá trình (hóa chất, dầu khí, thực phẩm lỏng).
- Cảm biến đơn lẻ: nhiệt độ, áp suất, lưu lượng, độ ẩm, độ rung, dòng điện, công suất, mức bồn.
Kết nối thường thông qua:
- OPC/OPC UA server để chuẩn hóa dữ liệu từ nhiều loại PLC khác nhau.
- Gateway công nghiệp hỗ trợ nhiều giao thức (Modbus, Profinet, EtherNet/IP, v.v.).
- Thiết bị thu thập dữ liệu (data logger, edge device) có khả năng xử lý cục bộ và gửi dữ liệu lên MES hoặc nền tảng IIoT.
Các loại dữ liệu được sử dụng trong MES:
- Trạng thái máy: chạy, dừng, lỗi, setup, bảo trì, standby.
- Thông số vận hành: tốc độ băng tải, số chu kỳ/phút, nhiệt độ khuôn, áp suất ép, thời gian chu kỳ.
- Sản lượng: số sản phẩm/chu kỳ, số shot, số mét, số kg, tùy theo đơn vị đo của quy trình.
- Dữ liệu năng lượng: dòng điện, điện áp, công suất, hỗ trợ phân tích hiệu suất năng lượng.
Việc kết nối này mang lại các lợi ích chuyên sâu:
- Giảm sai lệch do nhập tay, tăng độ tin cậy của dữ liệu sản xuất.
- Cho phép phát hiện sớm bất thường: rung tăng, nhiệt độ vượt ngưỡng, chu kỳ kéo dài, từ đó kích hoạt cảnh báo.
- Tạo nền tảng cho các mô hình advanced analytics và bảo trì dự đoán (predictive maintenance) dựa trên dữ liệu lịch sử và thuật toán học máy.
- Chuẩn hóa dữ liệu máy cũ thông qua gateway, giúp doanh nghiệp không phải thay mới toàn bộ thiết bị để số hóa.
Ghi nhận sản lượng, thời gian vận hành và nguyên nhân dừng máy
Một chức năng cốt lõi của MES là ghi nhận chi tiết sản lượng, thời gian vận hành và thời gian dừng theo nhiều chiều: máy, line, ca, lệnh, sản phẩm. Thay vì chỉ biết tổng giờ chạy, hệ thống phân loại thời gian theo chuẩn OEE.
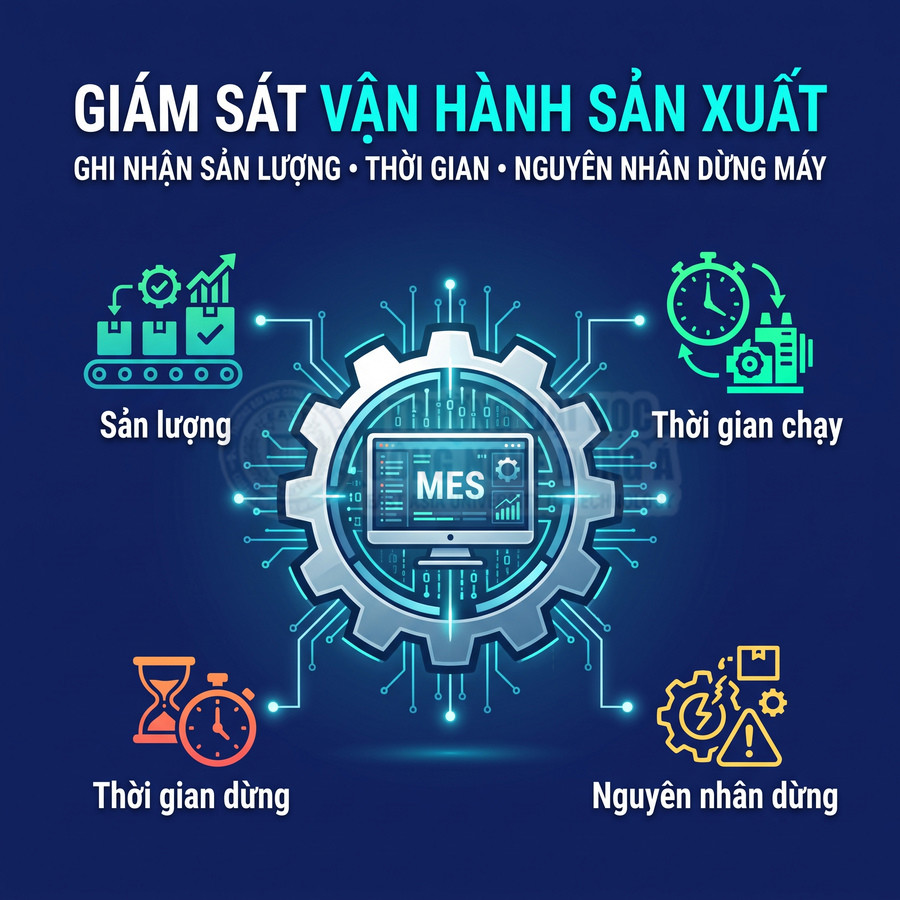
Các loại thời gian thường được phân loại:
- Thời gian chạy sản xuất (Production Run Time): máy chạy tạo ra sản phẩm đạt.
- Thời gian chạy thử (Trial/Setup Run): chạy để căn chỉnh, hiệu chuẩn, không tính vào sản lượng thương mại.
- Dừng kế hoạch (Planned Downtime): bảo trì định kỳ, nghỉ ca, họp, vệ sinh máy, thay khuôn theo kế hoạch.
- Dừng không kế hoạch (Unplanned Downtime): hỏng máy, thiếu vật tư, chờ khuôn, chờ QC, chờ lệnh, lỗi thao tác.
Khi máy dừng, hệ thống yêu cầu gán mã nguyên nhân dừng theo một cây phân cấp được chuẩn hóa:
- Nhóm kỹ thuật: hỏng cơ khí, hỏng điện, lỗi cảm biến, lỗi PLC.
- Nhóm vật tư: thiếu nguyên liệu, nguyên liệu không đạt, chờ xe nâng, chờ cấp bao bì.
- Nhóm chất lượng: chờ kiểm tra, chờ phê duyệt, sản phẩm lỗi phải phân loại.
- Nhóm tổ chức: thiếu nhân công, họp, đào tạo, chờ lệnh điều độ.
Việc gán mã có thể:
- Do công nhân chọn trên màn hình HMI/MES khi máy dừng.
- Tự động gợi ý dựa trên mã lỗi từ PLC, sau đó công nhân xác nhận.
- Tự động phân loại theo logic: ví dụ dừng do không có tín hiệu cảm biến phôi => thiếu phôi.
Dữ liệu này là đầu vào để tính OEE (Overall Equipment Effectiveness) và các chỉ số năng suất khác:
- Availability (Tỷ lệ thời gian sẵn sàng): dựa trên thời gian chạy thực tế so với thời gian kế hoạch.
- Performance (Hiệu suất tốc độ): so sánh tốc độ thực tế với tốc độ định mức.
- Quality (Tỷ lệ chất lượng): tỷ lệ sản phẩm đạt trên tổng sản phẩm sản xuất.
Phân tích sâu dữ liệu dừng máy cho phép:
- Xác định “top 10” nguyên nhân dừng theo thời lượng và tần suất.
- Ưu tiên các dự án cải tiến: giảm thời gian chuyển đổi (changeover), tối ưu cung ứng vật tư, cải thiện bảo trì.
- Đánh giá hiệu quả các hành động khắc phục: trước và sau khi cải tiến.
- Khi kết hợp với dữ liệu chất lượng, có thể phân tích mối tương quan giữa điều kiện vận hành (tốc độ, nhiệt độ, áp suất) và tỷ lệ lỗi, từ đó tối ưu “window” vận hành.
Cung cấp hướng dẫn thao tác và ghi nhận công việc tại từng vị trí sản xuất
MES đóng vai trò như một hệ thống hỗ trợ tác nghiệp tại hiện trường, không chỉ thu thập dữ liệu mà còn dẫn dắt công nhân thực hiện đúng quy trình, đúng phiên bản tài liệu.
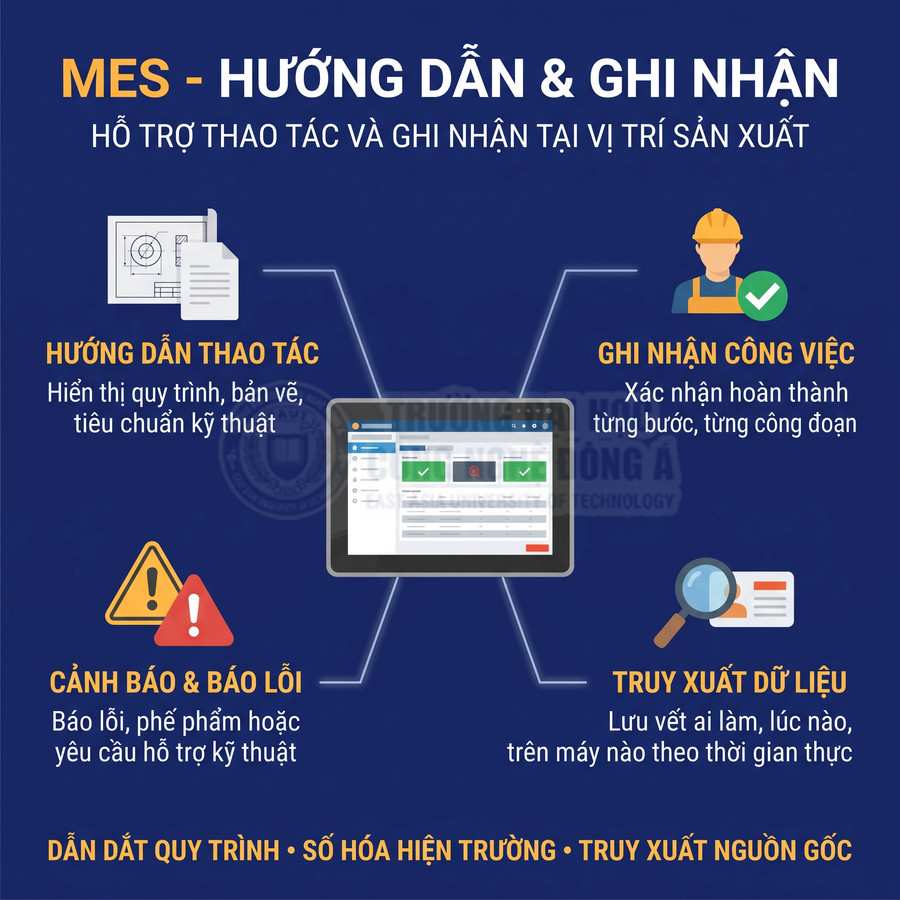
Tại từng trạm làm việc, giao diện MES có thể hiển thị:
- Danh sách lệnh đang chờ xử lý, ưu tiên, thời hạn hoàn thành.
- Hướng dẫn thao tác chuẩn (SOP), bản vẽ kỹ thuật, hình ảnh minh họa, video hướng dẫn.
- Tiêu chuẩn kiểm tra (inspection criteria), tần suất lấy mẫu, phương pháp đo.
- Danh sách dụng cụ, khuôn, jig cần sử dụng và tình trạng hiệu chuẩn của chúng.
Khi lệnh sản xuất hoặc phiên bản thiết kế thay đổi, MES tự động đồng bộ tài liệu mới nhất từ PLM hoặc hệ thống quản lý tài liệu, giảm rủi ro dùng nhầm bản vẽ cũ. Công nhân không cần tìm kiếm tài liệu giấy, mọi thứ được gắn trực tiếp với mã sản phẩm, mã công đoạn.
Công nhân có thể tương tác hai chiều với hệ thống:
- Ghi nhận kết quả kiểm tra: pass/fail, giá trị đo, hình ảnh lỗi, nguyên nhân sơ bộ.
- Xác nhận hoàn thành từng bước, từng checkpoint trong quy trình.
- Báo lỗi, tạo phiếu NCR (Non-Conformance Report), yêu cầu hỗ trợ kỹ thuật hoặc QC.
- Ghi nhận thao tác đặc biệt: rework, sửa chữa, thay thế linh kiện.
Mọi thao tác được gắn với dấu vết số: ai làm, làm lúc nào, trên máy nào, theo phiên bản tài liệu nào. Điều này hỗ trợ:
- Truy xuất nguồn gốc chi tiết đến cấp độ thao tác.
- Đào tạo lại: phân tích thao tác của nhóm vận hành tốt để chuẩn hóa.
- Đánh giá tuân thủ quy trình trong các ngành có yêu cầu nghiêm ngặt (dược phẩm, thiết bị y tế, hàng không).
Truy xuất lịch sử sản xuất theo lô, số sê-ri và nguyên vật liệu sử dụng
Trong các ngành có yêu cầu cao về truy xuất nguồn gốc, MES đóng vai trò là “xương sống dữ liệu” liên kết mọi thông tin từ nguyên vật liệu đầu vào đến thành phẩm giao khách.
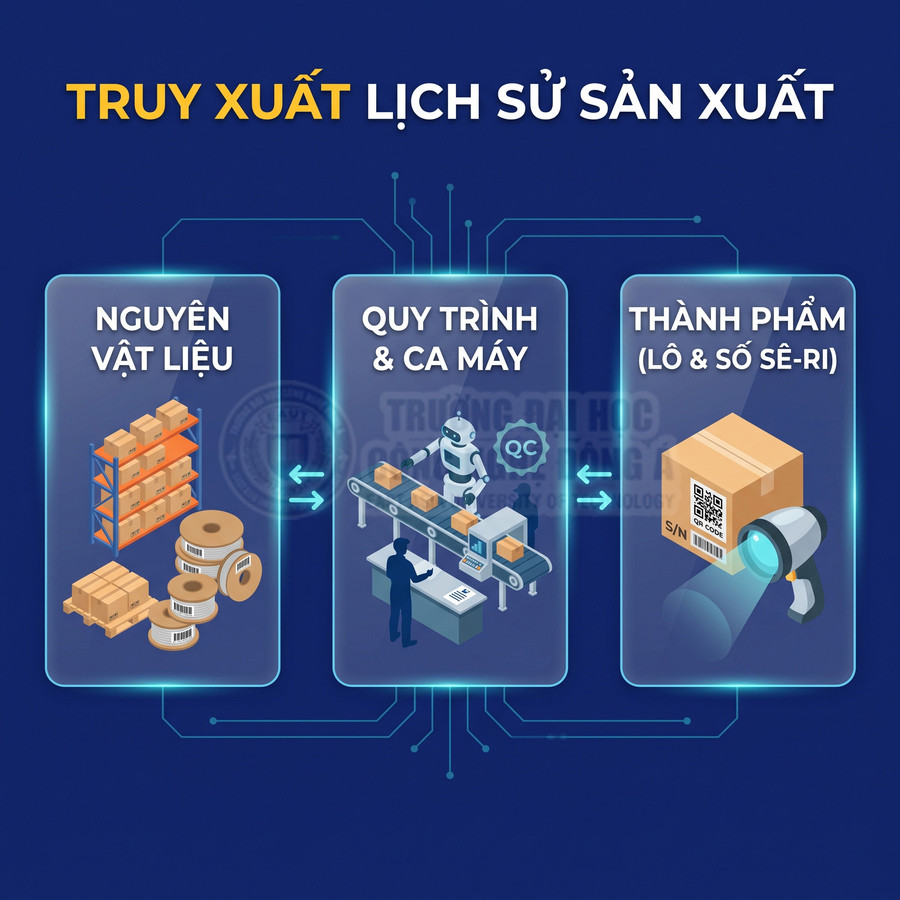
Các đối tượng truy xuất chính:
- Lô sản xuất (batch/lot): thường dùng trong thực phẩm, dược phẩm, hóa chất.
- Số sê-ri (serial number): phổ biến trong điện tử, ô tô, thiết bị y tế, máy móc.
- Mã vạch, mã QR, RFID: phương tiện nhận dạng và thu thập dữ liệu tự động.
Mỗi lô hoặc số sê-ri thành phẩm được MES gắn với:
- Danh sách lô nguyên vật liệu, linh kiện, bán thành phẩm đã sử dụng (genealogy).
- Máy móc, dây chuyền, khuôn, dụng cụ đã tham gia sản xuất.
- Ca sản xuất, tổ, người vận hành chính, người kiểm tra chất lượng.
- Kết quả kiểm tra chất lượng tại từng công đoạn, bao gồm cả dữ liệu đo lường chi tiết.
- Các sự kiện bất thường: rework, sửa chữa, thay thế linh kiện, thay đổi tham số công nghệ.
Khi phát hiện lỗi trên thị trường, doanh nghiệp có thể:
- Truy ngược từ số sê-ri sản phẩm về toàn bộ lịch sử sản xuất: lô linh kiện, ca sản xuất, máy, tham số vận hành.
- Xác định phạm vi ảnh hưởng: những lô nào, khoảng thời gian nào, dây chuyền nào có nguy cơ tương tự.
- Thực hiện thu hồi có mục tiêu, giảm chi phí và tác động thương hiệu so với thu hồi diện rộng.
Ngược lại, khi phát hiện một lô nguyên vật liệu không đạt:
- Truy xuôi xem lô đó đã được sử dụng vào những lô bán thành phẩm, thành phẩm nào.
- Xác định vị trí hiện tại: còn trong kho, đang trên dây chuyền, đã giao cho khách, đang ở đại lý.
- Đưa ra quyết định cách ly, thu hồi, tái kiểm tra dựa trên dữ liệu chính xác.
Khả năng truy xuất chi tiết dựa trên dữ liệu số từ MES là yếu tố then chốt để đáp ứng các tiêu chuẩn chất lượng quốc tế (ISO, IATF, GMP, v.v.) và yêu cầu audit của khách hàng lớn. Đồng thời, dữ liệu genealogy còn hỗ trợ phân tích nguyên nhân gốc rễ (RCA) khi có sự cố chất lượng, bằng cách đối chiếu giữa các lô đạt và không đạt theo chiều nguyên vật liệu, máy móc, ca sản xuất và điều kiện vận hành.
Công nghệ thông tin được ứng dụng trong kiểm soát chất lượng sản phẩm ra sao?
Công nghệ thông tin đóng vai trò như “xương sống” của hệ thống kiểm soát chất lượng hiện đại, giúp mọi hoạt động từ thiết kế tiêu chuẩn, kiểm tra tại hiện trường đến phân tích và cải tiến đều được số hóa, kết nối và minh bạch. Thông qua các nền tảng như QMS, MES, hệ thống SPC, thị giác máy và module CAPA, dữ liệu chất lượng được thu thập tự động, gắn với bối cảnh sản xuất và lưu trữ có cấu trúc. Nhờ đó, doanh nghiệp chuyển từ cách làm thủ công, rời rạc sang mô hình kiểm soát theo thời gian thực, dựa trên dữ liệu. Các quy trình xử lý lỗi, phân tích nguyên nhân và hành động khắc phục được chuẩn hóa, giúp giảm phế phẩm, hạn chế rủi ro trả hàng và xây dựng năng lực dự đoán – phòng ngừa thay vì chỉ phản ứng bị động.
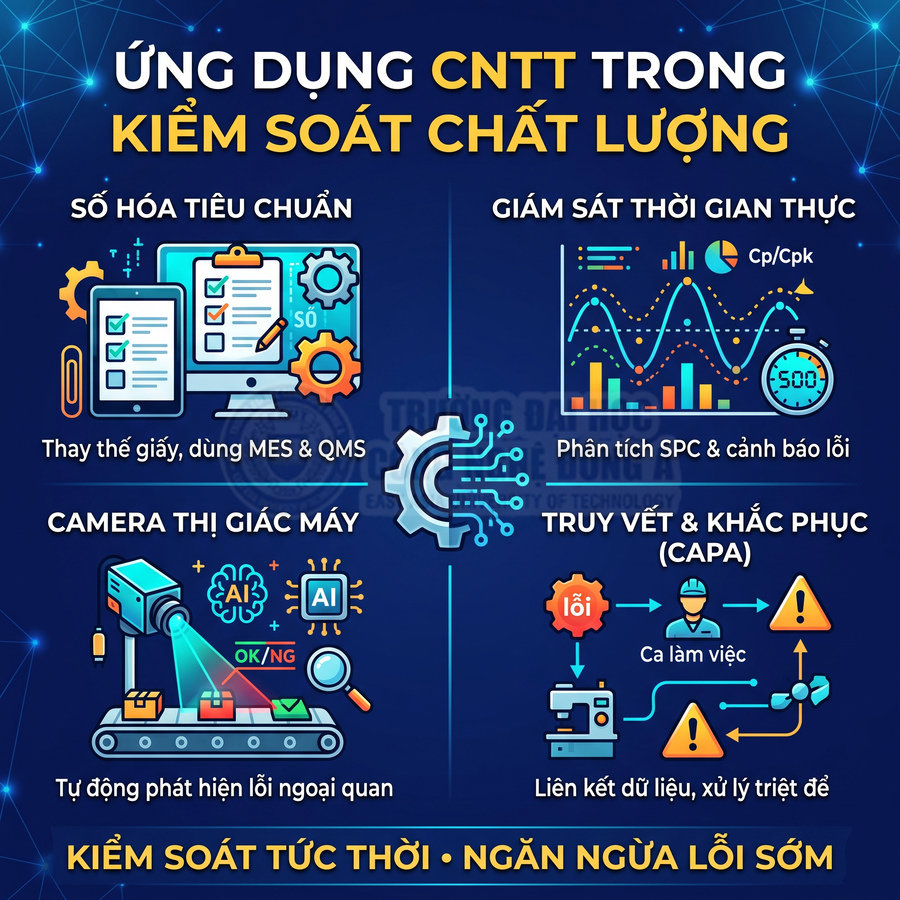
Số hóa tiêu chuẩn kiểm tra và kết quả đo tại từng công đoạn
Trong các hệ thống QMS (Quality Management System) và mô-đun chất lượng của MES, toàn bộ cấu trúc kiểm soát chất lượng được mô hình hóa thành dữ liệu: từ spec kỹ thuật, tiêu chuẩn kiểm tra, routing kiểm tra, kế hoạch lấy mẫu, biểu mẫu ghi nhận kết quả cho đến quy tắc phê duyệt. Mỗi mã sản phẩm, mỗi phiên bản BOM, mỗi công đoạn đều có bộ tiêu chuẩn kiểm tra riêng, được quản lý theo phiên bản (versioning) và lịch sử thay đổi (audit trail). Điều này cho phép:
- Quản lý nhiều phiên bản tiêu chuẩn cho cùng một mã hàng (theo khách hàng, thị trường, revision thiết kế).
- Áp dụng tự động tiêu chuẩn phù hợp theo lệnh sản xuất, ngày hiệu lực, hoặc theo khách hàng.
- Kiểm soát chặt chẽ việc thay đổi tiêu chuẩn thông qua workflow phê duyệt điện tử.
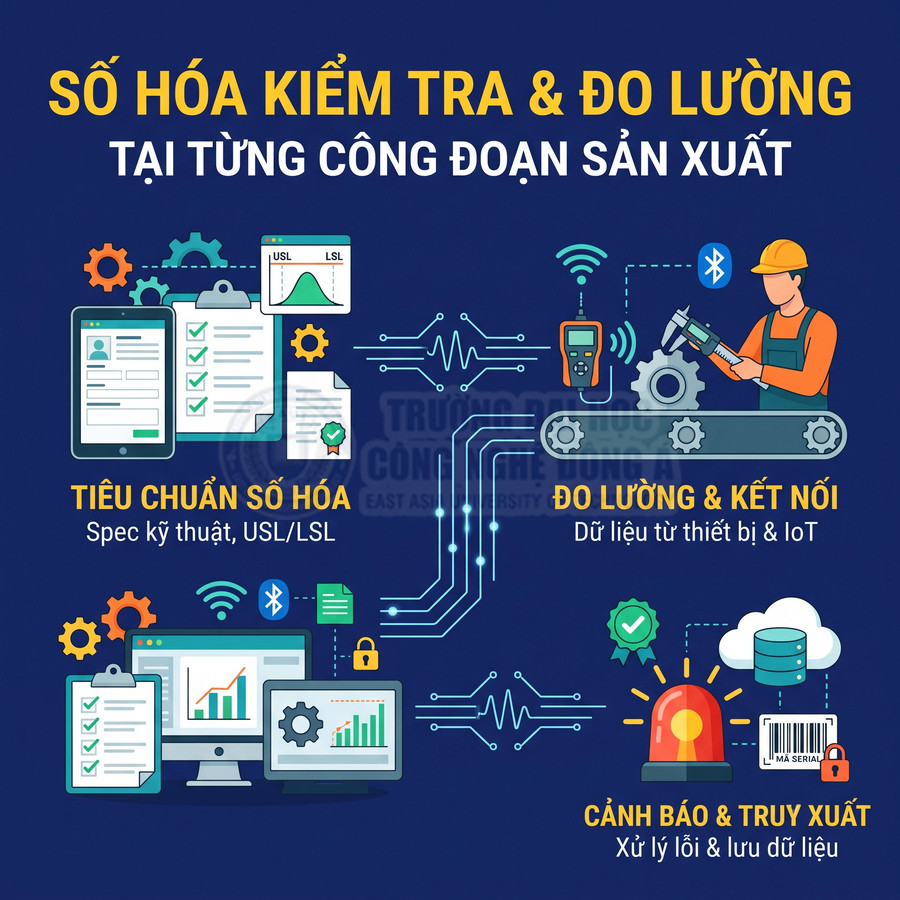
Ở hiện trường, thay vì phiếu giấy, công nhân kiểm tra sử dụng tablet, HMI hoặc máy tính công nghiệp tại trạm. Màn hình hiển thị:
- Danh sách đặc tính cần kiểm tra (CTQ/CTP – Critical to Quality/Process).
- Giới hạn trên (USL), giới hạn dưới (LSL), đơn vị đo, độ phân giải thiết bị đo.
- Tần suất kiểm tra (theo thời gian, theo số lượng, theo lô) và phương pháp đo chuẩn hóa.
Dữ liệu đo có thể được nhập tay hoặc lấy tự động từ thiết bị đo có kết nối (cân, thước đo điện tử, CMM, máy đo lực, máy đo độ cứng…). Giao tiếp thường dùng các chuẩn như OPC UA, Modbus, giao thức riêng của hãng thiết bị, hoặc thông qua gateway IoT. Khi kết quả vượt ngoài giới hạn, hệ thống:
- Cảnh báo trực quan (màu sắc, pop-up) và âm thanh tại trạm.
- Khóa bước tiếp theo trên MES cho đến khi có xác nhận xử lý.
- Tự động tạo bản ghi NC hoặc phiếu kiểm tra lại nếu được cấu hình.
Việc số hóa còn cho phép áp dụng các quy tắc nghiệp vụ phức tạp, ví dụ: tự động tăng tần suất lấy mẫu khi phát hiện nhiều lỗi liên tiếp; chuyển từ kiểm tra theo lô sang kiểm tra 100% trong một khoảng thời gian; hoặc yêu cầu double-check bởi QC leader với các đặc tính quan trọng. Toàn bộ dữ liệu được lưu trữ có cấu trúc, gắn với:
- Mã sản phẩm, số serial hoặc mã container.
- Công đoạn, máy, ca, tổ sản xuất.
- Phiên bản tiêu chuẩn và người thực hiện kiểm tra.
Nhờ đó, doanh nghiệp không chỉ giảm sai sót ghi chép và rút ngắn thời gian tổng hợp báo cáo, mà còn xây dựng được một data lake chất lượng phục vụ phân tích thống kê, đánh giá xu hướng dài hạn và triển khai các mô hình dự đoán lỗi.
Kiểm soát quá trình bằng thống kê để phát hiện biến động chất lượng
SPC (Statistical Process Control) được triển khai như một lớp giám sát thời gian thực trên dữ liệu đo lường. Hệ thống tự động thu thập dữ liệu theo từng mẫu (subgroup) và vẽ các loại biểu đồ kiểm soát như X̄-R, X̄-S, I-MR, p-chart, np-chart, c-chart, u-chart tùy theo bản chất dữ liệu (liên tục hay rời rạc). Các tham số trung tâm và giới hạn kiểm soát (UCL, LCL) được tính toán dựa trên dữ liệu lịch sử ổn định hoặc theo yêu cầu khách hàng.
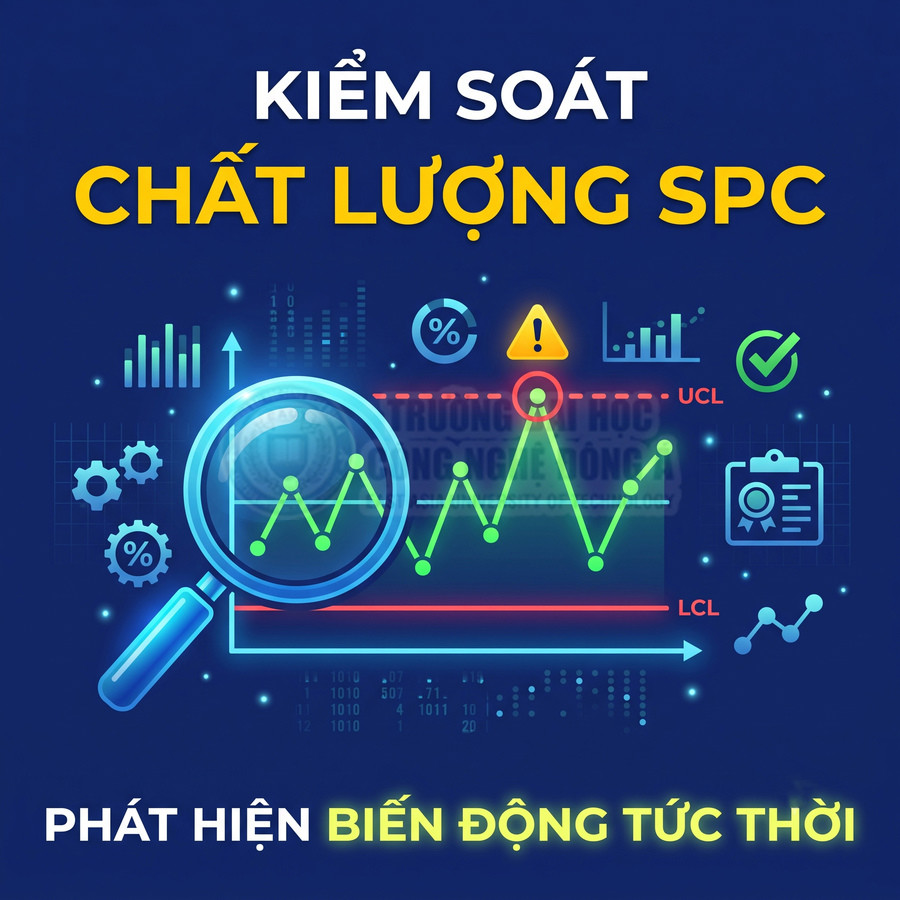
Các chỉ số năng lực quá trình như Cp, Cpk (ngắn hạn) và Pp, Ppk (dài hạn) được tính tự động cho từng:
- Máy hoặc dây chuyền.
- Công đoạn hoặc đặc tính quan trọng.
- Lô sản xuất, ca, hoặc nhà cung cấp nguyên vật liệu.
Khi quá trình có dấu hiệu mất kiểm soát, hệ thống áp dụng các quy tắc phát hiện (Western Electric, Nelson rules…) để nhận diện:
- Xu hướng lệch dần về một phía (drift) báo hiệu mòn dao, lệch chuẩn máy.
- Dao động tăng bất thường cho thấy mất ổn định quá trình.
- Các mẫu bất thường như 7 điểm liên tiếp cùng phía trung tâm, 2/3 điểm gần giới hạn kiểm soát…
Cảnh báo được gửi đến kỹ sư chất lượng, kỹ sư công nghệ và trưởng ca qua dashboard, email, hoặc ứng dụng di động. Khi tích hợp SPC vào MES/QMS, dữ liệu đo được đẩy trực tiếp từ trạm kiểm tra, loại bỏ thao tác nhập lại. Đồng thời, mỗi điểm dữ liệu SPC được gắn với:
- Thông số vận hành máy (tốc độ, nhiệt độ, áp suất, thời gian chu kỳ…).
- Thông tin lệnh sản xuất, mã khuôn, mã dao, mã chương trình CNC.
- Lô nguyên vật liệu, bán thành phẩm đầu vào.
Nhờ liên kết này, khi phát hiện xu hướng xấu, kỹ sư có thể nhanh chóng truy ngược để xác định yếu tố gây biến động. Doanh nghiệp chuyển trọng tâm từ kiểm tra sau cùng (final inspection) sang kiểm soát quá trình (in-process control), giảm đáng kể phế phẩm, chi phí làm lại và rủi ro trả hàng. Ở mức độ cao hơn, dữ liệu SPC còn được dùng để:
- Tối ưu hóa thông số cài đặt máy dựa trên phân tích phân bố.
- Xác định “sweet spot” vận hành vừa đảm bảo chất lượng vừa tối ưu năng suất.
- Đánh giá khách quan hiệu quả các dự án cải tiến (trước – sau) bằng số liệu.
Thị giác máy hỗ trợ phát hiện lỗi ngoại quan theo điều kiện kiểm tra
Các hệ thống thị giác máy (Machine Vision) được thiết kế như một “trạm QC tự động” với camera công nghiệp, ống kính, nguồn sáng chuyên dụng (ring light, backlight, bar light…) và máy tính xử lý. Công nghệ thông tin đảm nhiệm việc cấu hình recipe kiểm tra, quản lý thư viện hình ảnh chuẩn, xử lý ảnh thời gian thực và lưu trữ kết quả.
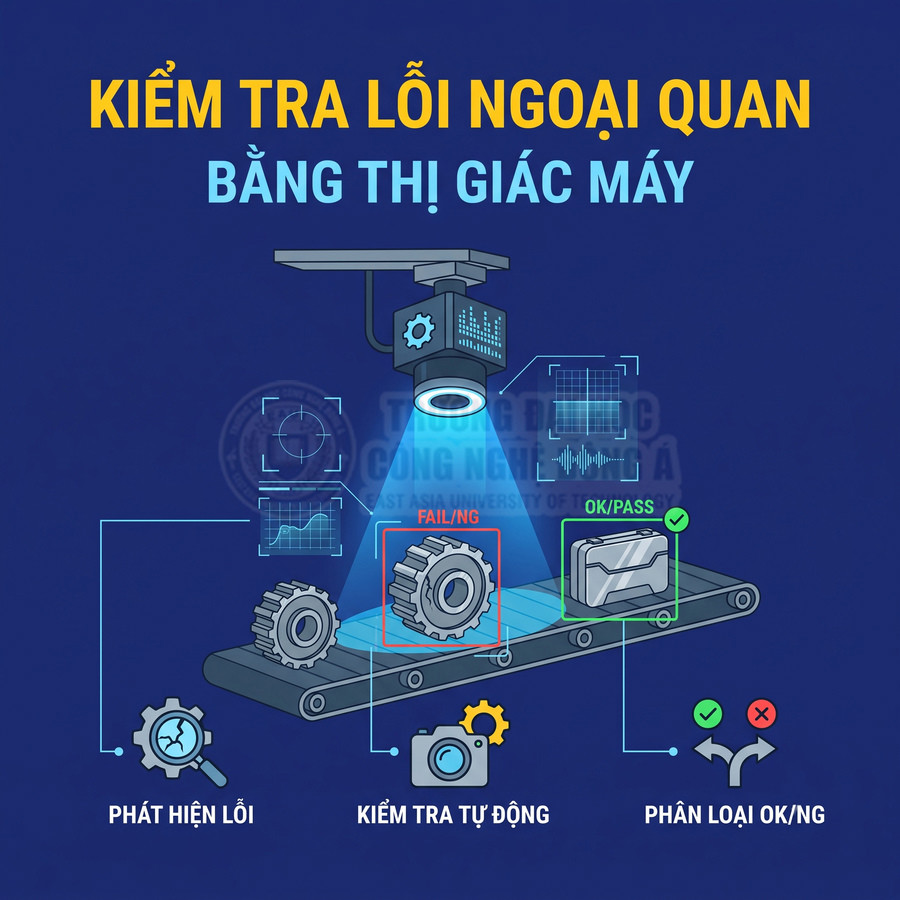
Các thuật toán xử lý ảnh truyền thống bao gồm:
- Ngưỡng hóa (thresholding) để tách nền – vật.
- Phát hiện cạnh, đo kích thước, kiểm tra hình dạng (shape matching).
- Kiểm tra vị trí, định hướng, sự hiện diện/thiếu linh kiện.
- Đo mức xám, màu sắc, độ tương phản để phát hiện sai màu, bẩn, xước nhẹ.
Khi kết hợp với AI thị giác (deep learning), hệ thống có thể học từ tập dữ liệu ảnh “tốt” và “lỗi” để nhận diện các khuyết tật phức tạp, biến thiên về hình dạng, kích thước, hoặc xuất hiện trong điều kiện bề mặt khó (bóng, phản quang, hoa văn). Mô hình AI được huấn luyện, đánh giá và triển khai trên server hoặc edge device, sau đó tích hợp với MES/QMS thông qua API.
Kết quả kiểm tra (OK/NG, loại lỗi, tọa độ lỗi trên sản phẩm) được gửi về hệ thống điều hành sản xuất, gắn với từng sản phẩm hoặc lô. Dữ liệu này được thống kê theo:
- Loại lỗi (xước, bavia, thiếu linh kiện, sai nhãn…).
- Máy/line, vị trí camera, chương trình kiểm tra.
- Ca sản xuất, tổ, nhà cung cấp linh kiện liên quan.
Việc sử dụng thị giác máy mang lại:
- Tốc độ kiểm tra rất cao, phù hợp với dây chuyền tốc độ lớn.
- Tính nhất quán, không bị ảnh hưởng bởi mệt mỏi, chủ quan của người kiểm tra.
- Khả năng lưu lại ảnh để truy vết, đào tạo, và cải tiến thuật toán.
Trong các hệ thống tiên tiến, dữ liệu ảnh và kết quả phân loại còn được dùng để liên tục cải thiện mô hình AI (continuous learning), đồng thời hỗ trợ phân tích nguyên nhân gốc rễ khi tỷ lệ lỗi ngoại quan tăng đột biến ở một công đoạn hoặc một nhà cung cấp cụ thể.
Quản lý sản phẩm không phù hợp và theo dõi hành động khắc phục
Trong QMS, quy trình quản lý Non-Conformance (NC) và Corrective and Preventive Actions (CAPA) được số hóa thành các workflow có bước, vai trò, thời hạn rõ ràng. Khi phát hiện lỗi từ kiểm tra đầu vào, trong quá trình, hoặc kiểm tra cuối, hệ thống tạo bản ghi NC với các thông tin:
- Loại lỗi, mức độ nghiêm trọng (minor, major, critical).
- Số lượng, lô, mã sản phẩm, khách hàng liên quan.
- Vị trí phát hiện (công đoạn, kho, khách hàng trả về).
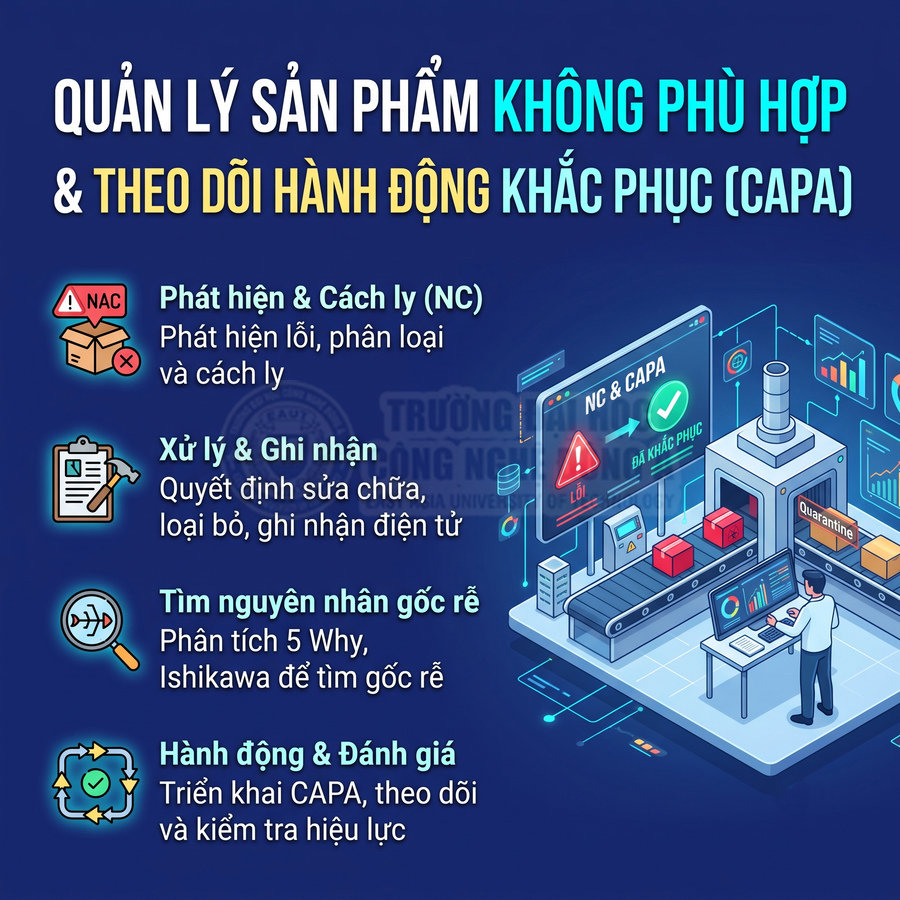
Quy trình xử lý có thể bao gồm: cách ly vật lý (quarantine), dán nhãn trạng thái, phân loại chi tiết, quyết định sửa chữa, phân loại lại, hoặc loại bỏ. Các quyết định này được ghi nhận điện tử, kèm chữ ký số hoặc tài khoản người phê duyệt, tạo thành bằng chứng cho audit.
Song song, hệ thống kích hoạt quy trình CAPA cho các NC có mức độ nghiêm trọng hoặc lặp lại. Các bước điển hình:
- Phân tích nguyên nhân gốc rễ (5 Why, Ishikawa, FMEA…).
- Đề xuất hành động khắc phục (Corrective) và phòng ngừa (Preventive).
- Gán trách nhiệm, thời hạn, nguồn lực thực hiện.
- Đánh giá hiệu lực sau khi triển khai (hiệu quả, tính bền vững).
Việc số hóa đảm bảo mọi NC nghiêm trọng đều được xử lý có hệ thống, không bị bỏ sót, đồng thời tạo khả năng theo dõi trạng thái theo thời gian thực: NC/CAPA nào đang mở, trễ hạn, thuộc bộ phận nào. Các báo cáo xu hướng NC và CAPA theo thời gian, theo bộ phận, theo nhà cung cấp, theo loại lỗi là đầu vào quan trọng cho chương trình cải tiến liên tục (Continuous Improvement, Lean Six Sigma) và cho các cuộc đánh giá nội bộ, đánh giá bên thứ ba (ISO 9001, IATF 16949, ISO 13485…).
Liên kết dữ liệu lỗi với máy móc, ca sản xuất và lô nguyên vật liệu
Khi hệ thống chất lượng được tích hợp với MES, WMS và dữ liệu máy, mỗi lỗi không chỉ dừng lại ở thông tin loại và số lượng mà còn được liên kết với bối cảnh sản xuất. Cấu trúc dữ liệu thường bao gồm:
- Thông tin máy/line: mã máy, model, lịch bảo trì, trạng thái vận hành.
- Thông tin ca: ca sáng/chiều/đêm, tổ, trưởng ca, số lượng nhân sự.
- Thông tin nguyên vật liệu: mã lô, nhà cung cấp, ngày nhập, kết quả kiểm tra đầu vào.
- Thông tin chương trình sản xuất: lệnh sản xuất, phiên bản quy trình, thông số cài đặt.
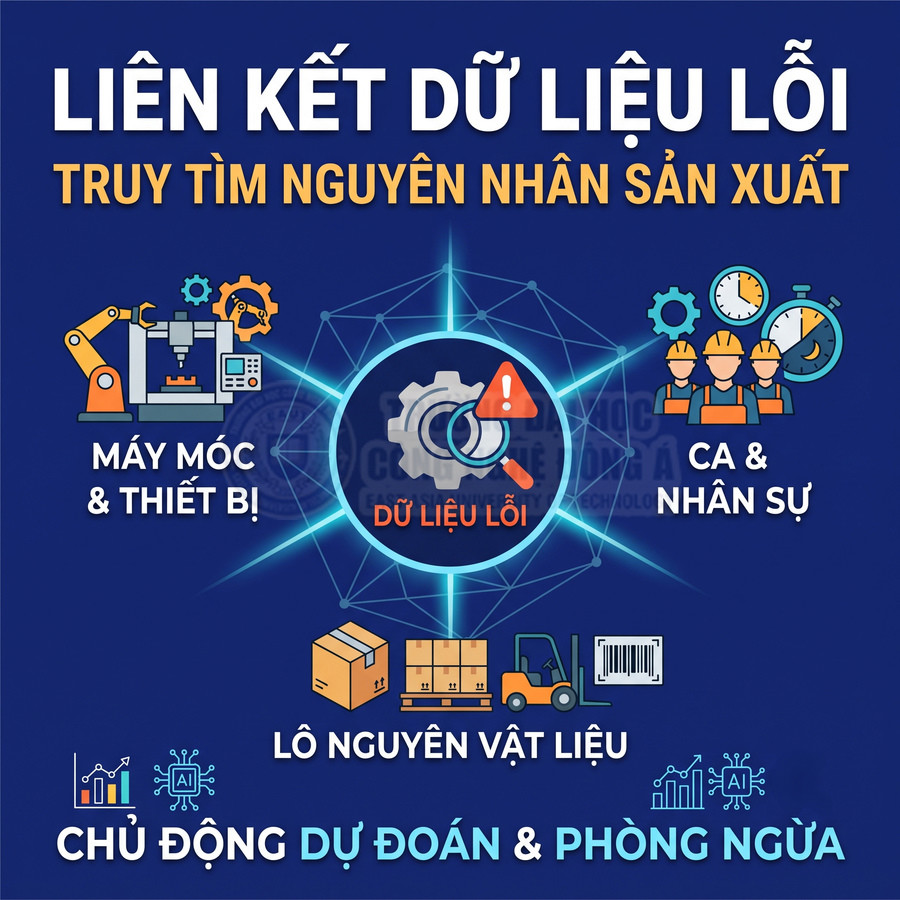
Mỗi bản ghi lỗi (từ kiểm tra thủ công, SPC, thị giác máy, hoặc phản hồi khách hàng) được gắn khóa ngoại đến các thực thể này. Khi phân tích, kỹ sư có thể nhanh chóng phát hiện các mẫu lặp lại, chẳng hạn:
- Một loại lỗi tăng cao khi chạy trên một máy cụ thể sau một lần bảo trì.
- Tỷ lệ lỗi ngoại quan cao hơn rõ rệt ở ca đêm so với ca ngày.
- Lỗi kích thước tập trung ở các lô nguyên vật liệu từ một nhà cung cấp nhất định.
Từ đó, doanh nghiệp có thể triển khai các hành động nhắm trúng đích như:
- Hiệu chỉnh máy, cập nhật chương trình, thay đổi dao cụ hoặc khuôn.
- Đào tạo lại nhân sự ca có tỷ lệ lỗi cao, điều chỉnh bố trí nhân lực.
- Thắt chặt tiêu chuẩn đầu vào, tăng tần suất kiểm tra với nhà cung cấp rủi ro.
Liên kết đa chiều giữa dữ liệu lỗi và dữ liệu vận hành là nền tảng cho các mô hình phân tích nguyên nhân bằng AI trong tương lai: mô hình có thể học từ lịch sử để dự đoán khi nào nguy cơ lỗi tăng cao dựa trên tổ hợp yếu tố (máy, ca, lô vật liệu, điều kiện môi trường), từ đó gợi ý điều chỉnh trước khi lỗi xảy ra. Đây là bước chuyển từ phản ứng sau lỗi sang chủ động dự đoán và phòng ngừa trong kiểm soát chất lượng.
Phần mềm quản lý kho và chuỗi cung ứng phục vụ sản xuất thế nào?
Phần mềm quản lý kho và chuỗi cung ứng trong sản xuất đóng vai trò hạt nhân kết nối từ nguyên vật liệu đầu vào đến thành phẩm giao cho khách. Ở tầng kho, WMS quản lý chi tiết tồn kho đa chiều, kiểm soát vị trí, chất lượng, hạn dùng và tối ưu luồng di chuyển, đồng thời tích hợp chặt với ERP, MES, MRP/APS để tự động nhận – phát lệnh. Lớp nhận dạng bằng Barcode/RFID giúp chuẩn hóa và số hóa dữ liệu, hỗ trợ truy vết, kiểm kê nhanh và xây dựng mô hình kho thông minh. Song song, hệ thống theo dõi hạn sử dụng, áp dụng FIFO/FEFO, cảnh báo sớm rủi ro hủy hàng. Ở tầm chuỗi cung ứng, ERP/SCM kết nối mua hàng, lịch giao nhà cung cấp, VMI và TMS để tối ưu kế hoạch, vận tải, giao hàng và dịch vụ khách hàng.
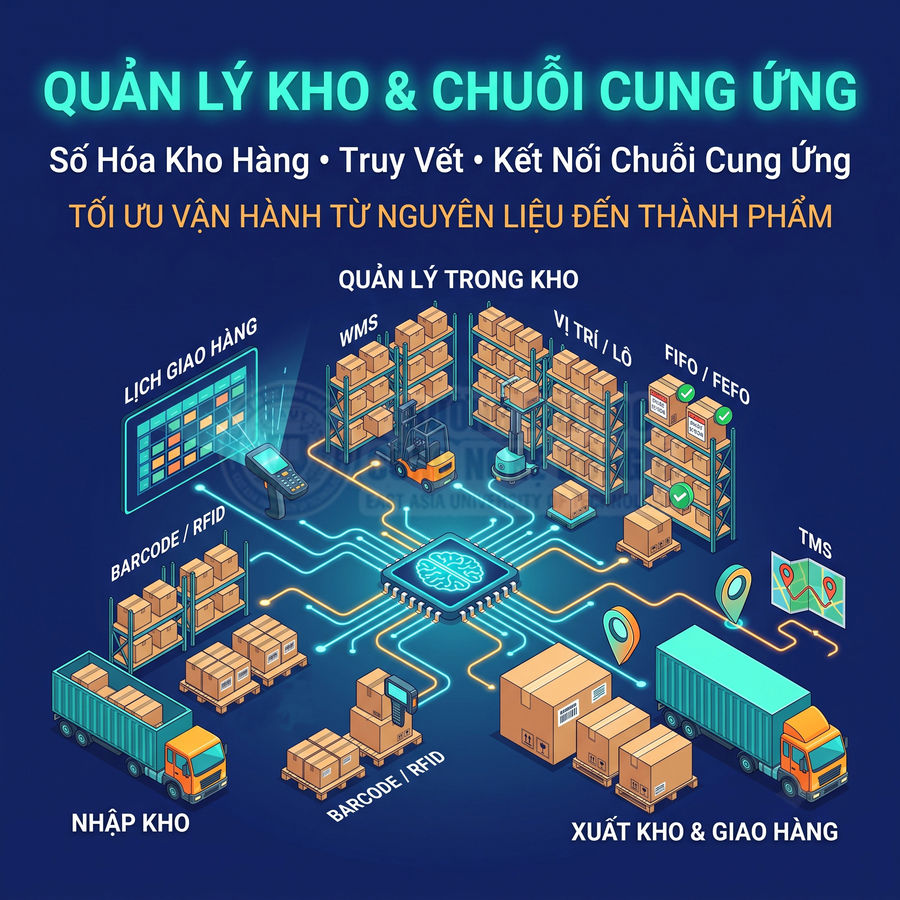
Hệ thống quản lý kho theo dõi nguyên vật liệu, bán thành phẩm và thành phẩm
WMS (Warehouse Management System) trong môi trường sản xuất hiện đại không chỉ dừng ở việc ghi nhận nhập – xuất – tồn, mà đóng vai trò như “bộ não vận hành kho”, liên kết chặt với ERP, MES và hệ thống lập kế hoạch (MRP/APS). Hệ thống cho phép quản lý chi tiết nguyên vật liệu, bán thành phẩm, thành phẩm theo nhiều chiều thông tin:
- Mã vật tư, mã thành phẩm, mã cấu hình (version, revision)
- Lô (batch/lot), số sê-ri (serial), số PO/đơn hàng liên quan
- Vị trí vật lý: khu vực, dãy kệ, tầng, ô, khu vực cách ly, khu vực chờ kiểm
- Trạng thái chất lượng: đã kiểm, chờ kiểm, không đạt, cách ly, chờ trả nhà cung cấp
Khi tích hợp với ERP và MES, WMS nhận và xử lý tự động các loại lệnh:
- Lệnh nhập từ mua hàng (PO), nhập trả lại từ sản xuất, nhập thành phẩm từ dây chuyền
- Lệnh xuất cho sản xuất (issue to production), xuất mẫu QC, xuất hủy
- Lệnh chuyển kho giữa các phân xưởng, kho trung tâm – kho vệ tinh – kho WIP
- Lệnh xuất hàng cho khách theo SO, lệnh xuất gia công ngoài, lệnh hoàn trả
WMS sử dụng các thuật toán tối ưu để hướng dẫn nhân viên kho thực hiện công việc:
- Tối ưu tuyến đi (picking path) để giảm quãng đường di chuyển
- Tối ưu chiến lược lấy hàng: picking theo đơn, theo khu vực, batch picking, wave picking
- Đề xuất vị trí cất hàng (put-away) dựa trên tần suất xuất, kích thước, trọng lượng, tương thích lưu trữ
Mọi thao tác được ghi nhận theo thời gian thực: người thực hiện, thời điểm, thiết bị sử dụng, vị trí, số lượng, lô/sê-ri. Điều này cho phép:
- Giảm sai lệch giữa sổ sách và thực tế, hỗ trợ kiểm kê chu kỳ (cycle count) thay vì kiểm kê toàn bộ
- Phân tích năng suất nhân viên kho, thời gian xử lý từng loại nghiệp vụ
- Đo lường các chỉ số như: độ chính xác tồn kho, thời gian xử lý đơn xuất, tỷ lệ giao đúng hạn cho sản xuất
Trong sản xuất theo mô hình JIT, Lean, WMS còn hỗ trợ quản lý kho trung gian (WIP), điều phối luồng bán thành phẩm giữa các công đoạn, đảm bảo vật tư đến đúng dây chuyền, đúng thời điểm, đúng số lượng, hạn chế tồn đọng và tắc nghẽn.
Mã vạch và nhận dạng bằng sóng vô tuyến hỗ trợ ghi nhận xuất nhập kho
Các công nghệ mã vạch (Barcode) và RFID (Radio Frequency Identification) là nền tảng để tự động hóa và chuẩn hóa dữ liệu trong toàn bộ chuỗi cung ứng nội bộ. Mỗi đơn vị vật tư, pallet, thùng, lô sản phẩm được gắn mã nhận dạng duy nhất, cho phép truy vết chi tiết từ lúc nhập nguyên liệu đến khi giao thành phẩm cho khách.
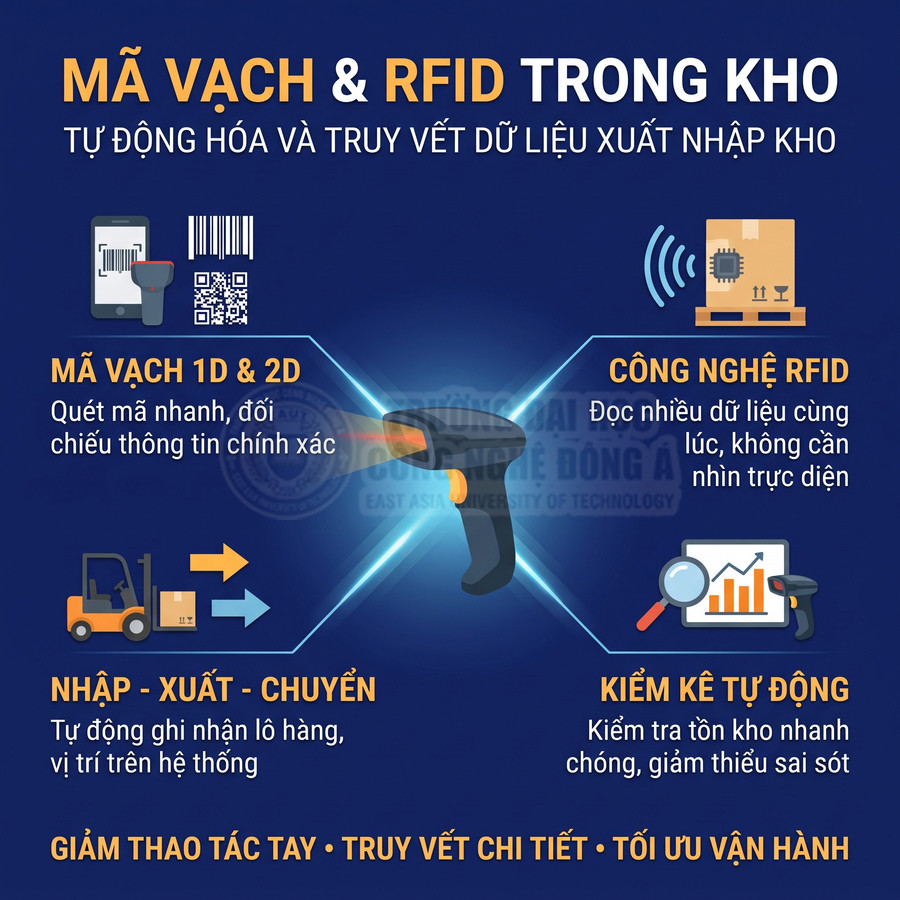
Trong thực tế, doanh nghiệp thường kết hợp nhiều loại mã vạch:
- Mã 1D (EAN, Code128…) cho đơn vị đơn giản, nhãn thùng, nhãn pallet
- Mã 2D (QR, DataMatrix) để chứa nhiều thông tin hơn: mã vật tư, lô, ngày sản xuất, hạn dùng, ca sản xuất
Quy trình nghiệp vụ được chuẩn hóa:
- Khi nhập kho: quét mã trên nhãn nhà cung cấp hoặc nhãn nội bộ, đối chiếu với PO, kiểm tra số lượng, lô, hạn dùng
- Khi xuất cho sản xuất: quét mã tại điểm cấp phát, ghi nhận chính xác lô/sê-ri đã sử dụng cho từng lệnh sản xuất
- Khi chuyển kho: quét mã tại vị trí xuất và vị trí nhập, đảm bảo cập nhật đúng sơ đồ kho
- Khi xuất bán: quét mã lô/sê-ri để gắn với đơn hàng khách, phục vụ truy vết sau này
RFID mở rộng khả năng tự động hóa khi cần đọc nhiều đơn vị cùng lúc, không yêu cầu “line-of-sight” như mã vạch. Ứng dụng điển hình:
- Cổng đọc RFID tại cửa kho để ghi nhận tự động pallet/thùng ra vào
- Thẻ RFID gắn trên giá kệ, container, xe đẩy trong nhà máy để theo dõi luồng di chuyển
- Kiểm kê nhanh bằng handheld RFID, quét cả khu vực mà không cần từng mã riêng lẻ
Khi kết hợp với hệ thống định vị trong nhà kho (Indoor Positioning, RTLS), doanh nghiệp có thể triển khai mô hình kho thông minh:
- Hiển thị vị trí gần như thời gian thực của pallet, xe nâng, nhân viên
- Hỗ trợ tìm kiếm nhanh vật tư, giảm thời gian “đi tìm hàng”
- Thực hiện kiểm kê bán tự động, so sánh dữ liệu đọc được với tồn kho hệ thống
Việc dữ liệu từ Barcode/RFID được đẩy trực tiếp vào WMS hoặc ERP giúp loại bỏ nhập tay, giảm lỗi, đồng thời tạo nền tảng cho các phân tích nâng cao như truy vết chất lượng, phân tích nguyên nhân lỗi (root cause) khi có khiếu nại hoặc thu hồi sản phẩm.
Kiểm soát vị trí lưu trữ, số lượng và thời hạn sử dụng vật tư
WMS quản lý chi tiết vị trí lưu trữ dựa trên sơ đồ kho được cấu hình theo thực tế: khu vực thường, khu vực lạnh, khu vực nguy hiểm, khu vực cách ly, khu vực giá trị cao. Mỗi vị trí (bin/location) được gắn các thuộc tính:
- Loại hàng cho phép lưu trữ (thực phẩm, hóa chất, dược phẩm…)
- Điều kiện môi trường: nhiệt độ, độ ẩm, yêu cầu an toàn
- Sức chứa tối đa theo khối tích, trọng lượng, số lượng đơn vị
Mỗi lần nhập hoặc chuyển vật tư, hệ thống cập nhật vị trí mới, cho phép truy vấn nhanh “vật tư X đang ở đâu, lô nào, còn bao nhiêu”. Điều này đặc biệt quan trọng khi xử lý sự cố chất lượng, cần khoanh vùng nhanh các lô liên quan.
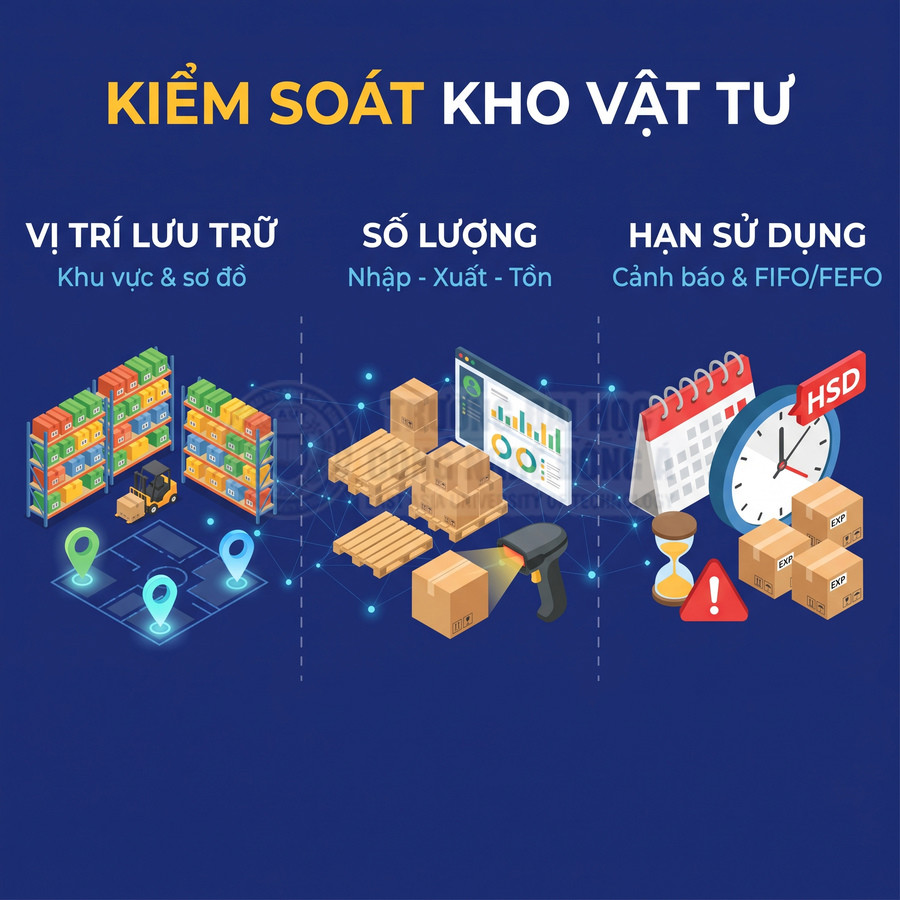
Đối với vật tư có hạn sử dụng hoặc thời gian lưu kho tối đa, WMS theo dõi các thông tin:
- Ngày sản xuất, ngày hết hạn, thời gian lưu kho tối đa cho phép
- Ngày nhập kho, số ngày đã lưu kho, số ngày còn lại trước khi hết hạn
- Trạng thái: sử dụng bình thường, sắp hết hạn, đã hết hạn, chờ xử lý
Hệ thống hỗ trợ nhiều chiến lược xuất kho:
- FIFO (First In First Out): ưu tiên lô nhập trước xuất trước
- FEFO (First Expired First Out): ưu tiên lô có hạn dùng gần nhất
- Chiến lược theo quy định riêng: theo nhà cung cấp, theo lệnh sản xuất, theo yêu cầu khách hàng
Khi lập lệnh xuất cho sản xuất, WMS tự động đề xuất lô phù hợp theo chiến lược đã cấu hình, đồng thời cảnh báo nếu có lô sắp hết hạn nhưng chưa được lên kế hoạch sử dụng. Các cảnh báo sớm này giúp bộ phận kế hoạch, mua hàng và bán hàng:
- Điều chỉnh kế hoạch sản xuất để ưu tiên tiêu thụ các lô sắp hết hạn
- Xây dựng chương trình khuyến mãi, xả hàng, hoặc thương lượng trả lại nhà cung cấp
- Giảm thiểu chi phí hủy bỏ, xử lý chất thải, rủi ro vi phạm quy định an toàn
Trong các ngành thực phẩm, dược phẩm, hóa chất, việc kiểm soát chặt chẽ vị trí và hạn sử dụng còn là yêu cầu bắt buộc để đáp ứng tiêu chuẩn GMP, HACCP, ISO, giúp doanh nghiệp dễ dàng cung cấp hồ sơ truy vết khi bị thanh tra hoặc khi có yêu cầu từ khách hàng lớn.
Kết nối dữ liệu mua hàng với lịch giao nguyên vật liệu của nhà cung cấp
Hệ thống ERP và SCM (Supply Chain Management) đóng vai trò “xương sống” kết nối mua hàng, hợp đồng, lịch giao với kế hoạch sản xuất và tồn kho. Quy trình thường bắt đầu từ MRP (Material Requirements Planning) hoặc APS (Advanced Planning & Scheduling):
- Dựa trên kế hoạch sản xuất, BOM, tồn kho hiện tại, tồn kho an toàn, thời gian giao hàng (lead time)
- MRP tính toán nhu cầu vật tư theo từng mốc thời gian, tạo yêu cầu mua hàng (Purchase Requisition)
- Yêu cầu mua được chuyển thành đơn đặt hàng (Purchase Order) cho nhà cung cấp đã được phê duyệt
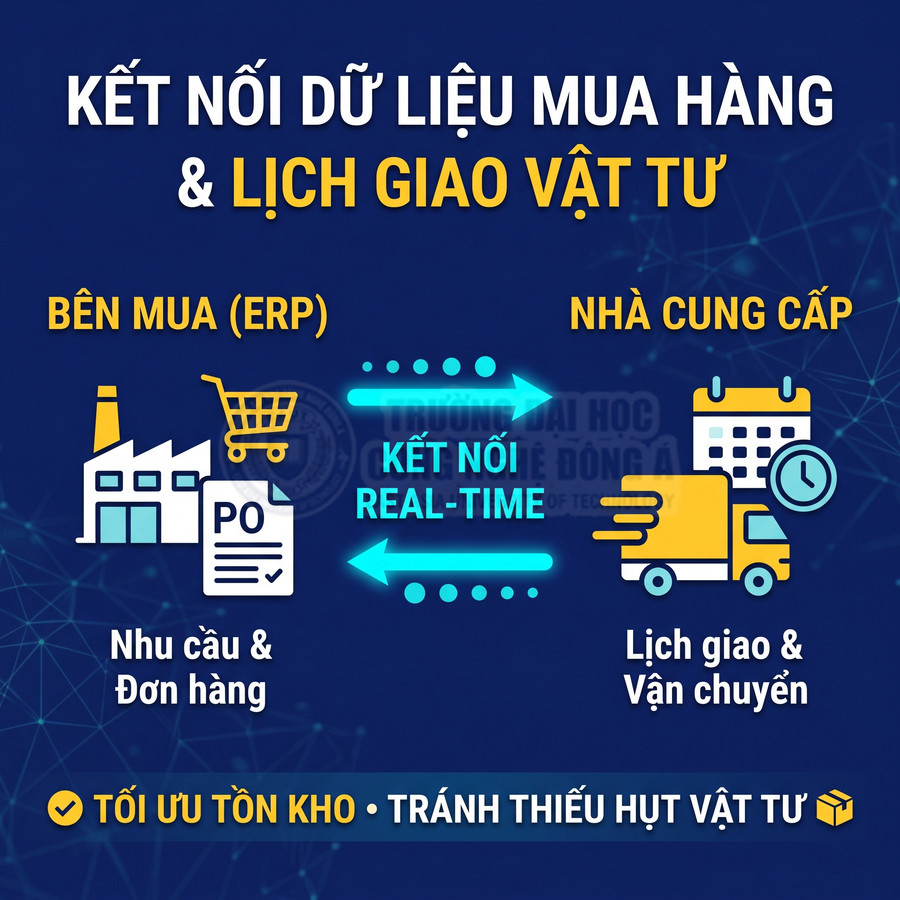
Trong đơn đặt hàng, các thông tin quan trọng được quản lý tập trung:
- Ngày giao dự kiến theo từng đợt, số lượng, điều kiện giao (Incoterms, phương thức vận chuyển)
- Điều khoản chất lượng, chứng từ kèm theo (COA, COC, MSDS…)
- Giá, chiết khấu, điều khoản thanh toán, điều khoản phạt chậm giao
Dữ liệu này được chia sẻ với WMS và MES:
- WMS chuẩn bị năng lực tiếp nhận: bố trí khu vực nhận hàng, nhân sự, thiết bị
- MES và bộ phận kế hoạch đánh giá khả năng đáp ứng lịch sản xuất, điều chỉnh nếu nhà cung cấp thay đổi lịch giao
Một số doanh nghiệp triển khai cổng thông tin nhà cung cấp, cho phép nhà cung cấp:
- Xem dự báo nhu cầu trung hạn, dài hạn để chủ động kế hoạch sản xuất
- Nhận, xác nhận hoặc đề xuất thay đổi lịch giao theo từng PO
- Theo dõi trạng thái nghiệm thu, hóa đơn, thanh toán
Việc kết nối chặt chẽ này là nền tảng cho các mô hình hợp tác nâng cao như Vendor Managed Inventory (VMI), nơi nhà cung cấp chủ động theo dõi tồn kho tại kho của khách hàng (thông qua dữ liệu ERP/WMS) và tự lên kế hoạch bổ sung. Điều này giúp:
- Giảm rủi ro thiếu vật tư đột ngột, đặc biệt với vật tư chiến lược
- Giảm tồn kho an toàn, rút ngắn vòng quay vốn
- Tăng độ tin cậy của chuỗi cung ứng, giảm biến động kế hoạch sản xuất
Theo dõi xuất hàng và tình trạng giao sản phẩm cho khách hàng
Ở cuối chuỗi, WMS, TMS (Transportation Management System) và ERP phối hợp để quản lý toàn bộ quá trình xuất hàng và giao hàng từ kho thành phẩm đến tay khách. Khi nhận lệnh giao từ bộ phận bán hàng hoặc kế hoạch (Sales Order, Delivery Order), WMS thực hiện:
- Phân rã lệnh giao thành các nhiệm vụ picking, đóng gói, dán nhãn
- Chọn lô/sê-ri phù hợp theo yêu cầu khách (ví dụ: cùng lô, cùng ngày sản xuất, tiêu chuẩn chất lượng)
- In nhãn thùng, nhãn pallet, packing list, phiếu xuất, chứng từ kèm theo
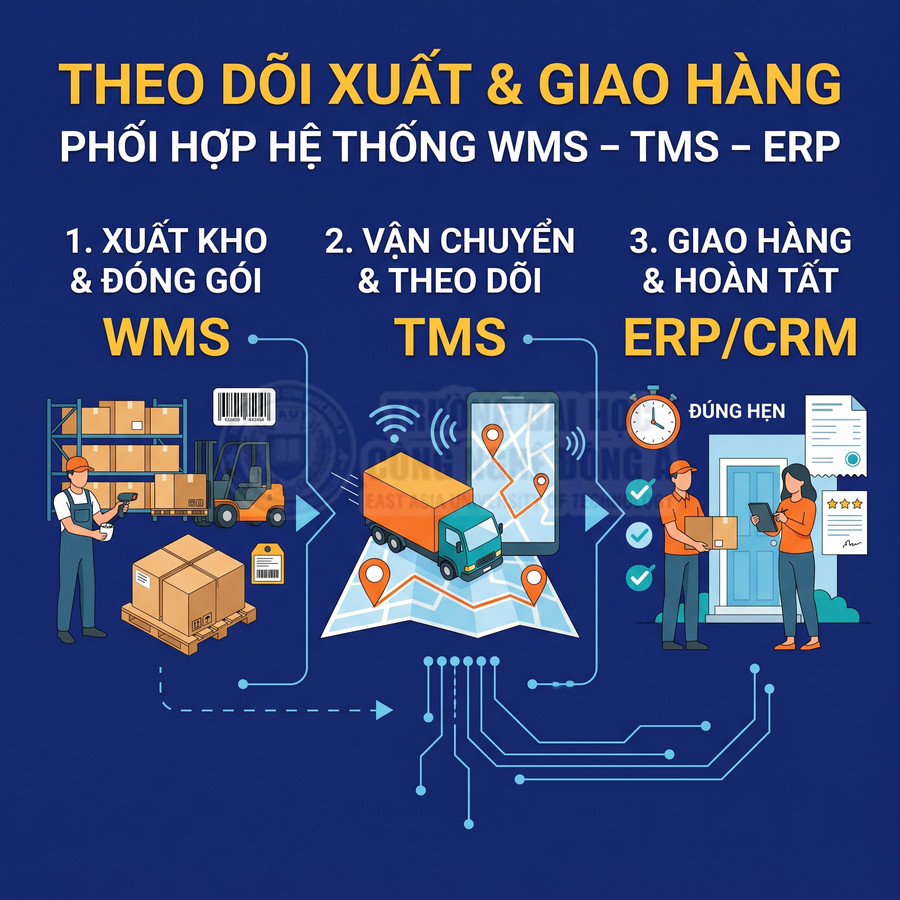
TMS đảm nhiệm tối ưu vận tải:
- Lập kế hoạch tuyến giao (route planning), gom đơn hàng theo khu vực, thời gian giao
- Phân công phương tiện, tài xế, tính toán tải trọng, thể tích, ràng buộc giao nhận
- Theo dõi trạng thái vận chuyển qua GPS, ứng dụng di động, hoặc cập nhật từ đối tác logistics
Thông tin giao hàng được đồng bộ về ERP để:
- Cập nhật doanh thu, công nợ, hạn thanh toán
- Ghi nhận chi phí vận chuyển, phụ phí, phục vụ tính toán lợi nhuận theo đơn hàng/khách hàng
Đồng thời, dữ liệu trạng thái giao hàng được chia sẻ với hệ thống chăm sóc khách hàng (CRM, Service Desk) để:
- Cung cấp thông tin thời gian thực cho khách về tình trạng đơn hàng
- Xử lý kịp thời khi có chậm trễ, hư hỏng, thiếu hàng
- Đo lường các chỉ số như tỷ lệ giao đúng hẹn (OTD), thời gian chu kỳ từ đặt hàng đến giao hàng, tỷ lệ giao đúng đủ (Fill Rate)
Khả năng theo dõi tình trạng giao hàng theo thời gian thực không chỉ nâng cao trải nghiệm khách hàng mà còn cung cấp dữ liệu để tối ưu mạng lưới phân phối, điều chỉnh chính sách tồn kho tại các kho vùng, kho trung chuyển, và cải thiện phối hợp giữa sản xuất – kho – vận tải.
Công nghệ thông tin hỗ trợ bảo trì và quản lý thiết bị sản xuất như thế nào?
Công nghệ thông tin tạo nên một hệ sinh thái số giúp quản lý thiết bị sản xuất theo vòng đời hoàn chỉnh, từ ghi nhận tài sản, lập kế hoạch bảo trì đến tối ưu chi phí. Thông qua các hệ thống CMMS/EAM, mọi thiết bị đều có hồ sơ số chi tiết, gắn với lịch sử can thiệp, phụ tùng và chi phí, cho phép truy vết nhanh và phân tích độ tin cậy. Dữ liệu vận hành được thu thập từ MES, SCADA, PLC, IIoT hỗ trợ lập lịch bảo trì theo thời gian, theo mức sử dụng và theo tình trạng thực. Khi đủ dữ liệu, doanh nghiệp có thể triển khai bảo trì dự báo bằng phân tích dữ liệu và học máy, giảm dừng máy đột xuất. Đồng thời, quy trình yêu cầu sửa chữa, quản lý phụ tùng và đo lường MTTR, MTBF được chuẩn hóa, giúp ra quyết định đầu tư và cải tiến dựa trên dữ liệu.
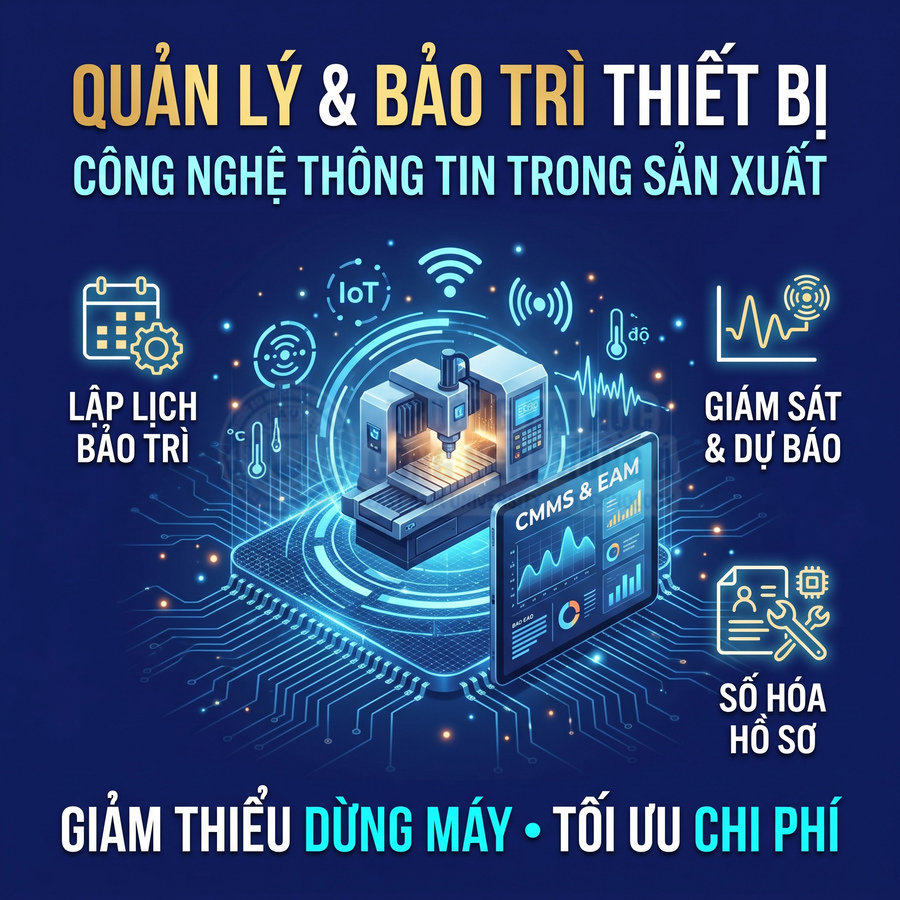
Hệ thống quản lý bảo trì lưu hồ sơ thiết bị và lịch sử sửa chữa
CMMS (Computerized Maintenance Management System) và các hệ thống EAM (Enterprise Asset Management) đóng vai trò là “xương sống số” cho toàn bộ hoạt động quản lý tài sản và bảo trì thiết bị trong nhà máy. Mỗi tài sản – từ máy chính, dây chuyền, robot, khuôn, jig, đến dụng cụ đo lường – được tạo một Asset Record với cấu trúc dữ liệu chi tiết:
- Thông tin nhận dạng: mã tài sản, vị trí lắp đặt, khu vực, dây chuyền, số serial, model, nhà sản xuất.
- Thông số kỹ thuật: công suất, dải làm việc, áp suất, tốc độ, cấp chính xác, các giới hạn vận hành an toàn.
- Thông tin vòng đời: ngày mua, ngày lắp đặt, nhà thầu lắp đặt, thời hạn bảo hành, hợp đồng bảo trì ngoài (SLA).
- Cấu trúc phân rã thiết bị (BOM, Asset Hierarchy): các cụm, module, phụ tùng quan trọng (critical spares) gắn với từng vị trí.
- Tài liệu kỹ thuật: manual, bản vẽ, sơ đồ điện – khí nén – thủy lực, quy trình bảo trì chuẩn (SOP), checklist kiểm tra.
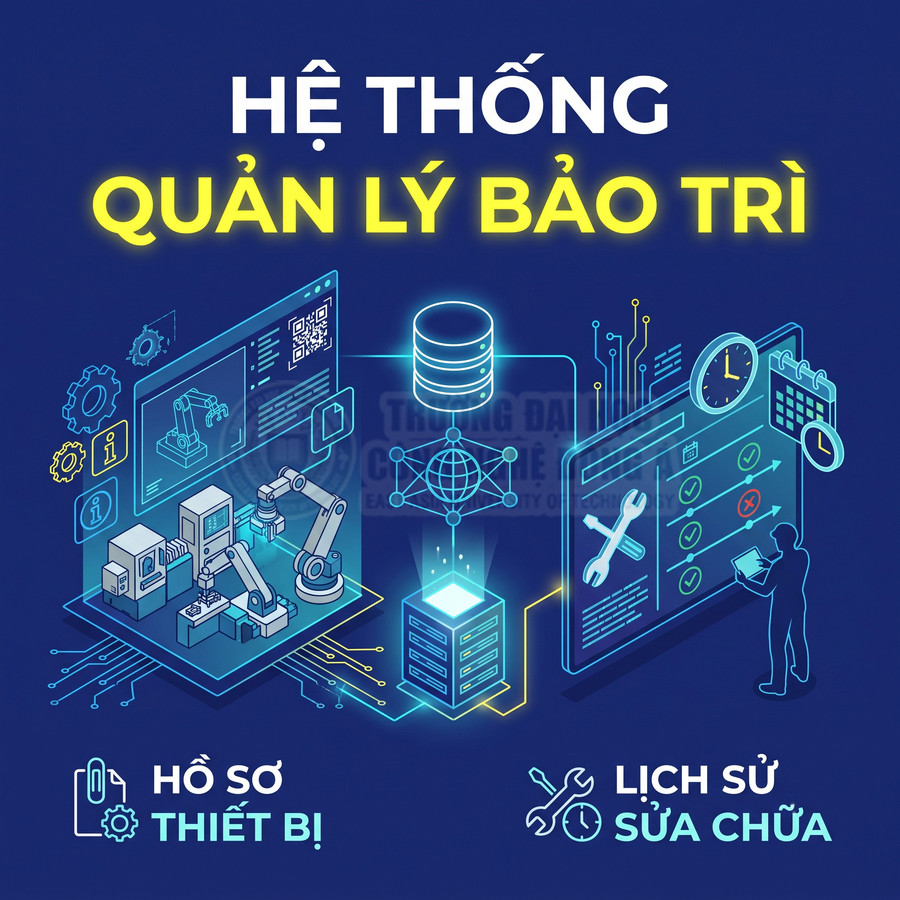
Khi phát sinh yêu cầu sửa chữa hoặc kế hoạch bảo trì, hệ thống tạo Work Order (WO) với các trường thông tin chuẩn hóa:
- Thiết bị liên quan, triệu chứng hỏng, mức độ ưu tiên, loại công việc (sửa chữa đột xuất, bảo trì phòng ngừa, cải tiến).
- Danh sách công việc chi tiết, thời gian dự kiến, kỹ năng yêu cầu, phân công kỹ thuật viên hoặc đội nhóm.
- Vật tư – phụ tùng sử dụng, số lượng, kho xuất, chi phí nhân công, chi phí thuê ngoài (nếu có).
- Nguyên nhân gốc (Root Cause), biện pháp khắc phục, biện pháp phòng ngừa tái diễn (CAPA).
Mỗi lần can thiệp đều được ghi nhận vào lịch sử bảo trì của thiết bị, cho phép kỹ sư bảo trì thực hiện:
- Phân tích xu hướng hỏng hóc theo thời gian, theo ca, theo chế độ vận hành.
- Đánh giá độ tin cậy thiết bị (reliability), xác định các điểm yếu (weak points) trong cấu trúc máy.
- So sánh chi phí bảo trì tích lũy với giá trị thay thế để quyết định repair vs. replace.
- Đánh giá hiệu quả các biện pháp cải tiến đã triển khai (trước – sau cải tiến).
CMMS cũng tích hợp chặt chẽ với quản lý tồn kho phụ tùng:
- Liên kết mỗi phụ tùng với danh sách thiết bị sử dụng, mức độ quan trọng, thời gian cung ứng (lead time).
- Thiết lập mức tồn tối thiểu – tối đa, điểm đặt hàng lại (reorder point), chính sách tồn kho cho phụ tùng quan trọng.
- Tự động trừ kho khi WO hoàn thành, ghi nhận chi phí phụ tùng theo từng thiết bị, từng dây chuyền.
- Cảnh báo thiếu phụ tùng, hỗ trợ lập kế hoạch mua sắm, giảm rủi ro dừng máy kéo dài do chờ linh kiện.
Lập lịch bảo trì theo thời gian hoặc mức độ sử dụng máy móc
CMMS cho phép thiết lập chiến lược bảo trì phòng ngừa (Preventive Maintenance – PM) dựa trên hai nhóm tiêu chí chính:
- Dựa trên thời gian (Time-based): theo tuần, tháng, quý, năm, hoặc theo lịch bảo hành của nhà sản xuất.
- Dựa trên mức độ sử dụng (Usage-based): số giờ chạy, số chu kỳ, số sản phẩm, số lần khởi động, số km, số lần đóng cắt.
Các thông số sử dụng có thể được:
- Nhập tay định kỳ bởi vận hành hoặc bảo trì (đối với máy không kết nối).
- Tự động đồng bộ từ hệ thống MES, SCADA, PLC thông qua giao thức OPC, Modbus, hoặc API.
Khi đạt ngưỡng, hệ thống tự động sinh WO bảo trì định kỳ, gửi thông báo cho:
- Bộ phận bảo trì để chuẩn bị nhân lực, dụng cụ, phụ tùng.
- Bộ phận sản xuất để sắp xếp kế hoạch dừng máy, tối ưu lịch sản xuất, tránh ảnh hưởng đơn hàng.
Việc lập lịch có hệ thống giúp:
- Giảm tỷ lệ hỏng hóc đột xuất (breakdown), tăng tính sẵn sàng thiết bị (availability).
- Kéo dài tuổi thọ thiết bị, giảm hư hỏng thứ cấp do vận hành quá giới hạn.
- Phân bổ đều khối lượng công việc bảo trì, tránh “dồn cục” vào một giai đoạn cao điểm.
CMMS cung cấp các báo cáo và chỉ số chuyên sâu như:
- Tỷ lệ PM so với sửa chữa đột xuất (Corrective Maintenance), tỷ lệ WO hoàn thành đúng hạn.
- Thời gian dừng máy do bảo trì so với tổng thời gian dừng, phân tách theo loại thiết bị, dây chuyền.
- Chi phí bảo trì theo từng thiết bị, từng nhóm thiết bị, từng loại công việc (PM, sửa chữa, cải tiến).
Dựa trên các dữ liệu này, kỹ sư có thể tinh chỉnh chu kỳ PM, chuyển đổi chiến lược từ time-based sang condition-based cho các thiết bị quan trọng, hoặc ngược lại nếu tần suất PM quá dày mà không mang lại hiệu quả.
Theo dõi tình trạng thiết bị qua dữ liệu nhiệt độ, độ rung và các tín hiệu vận hành
Sự phát triển của cảm biến, mạng công nghiệp và IIoT (Industrial Internet of Things) cho phép triển khai Condition Monitoring ở mức độ chi tiết và thời gian thực. Các cảm biến được gắn tại các vị trí quan trọng:
- Cảm biến nhiệt độ cho ổ trục, motor, hộp số, tủ điện.
- Cảm biến rung (accelerometer) cho trục quay, quạt, bơm, máy nén.
- Cảm biến áp suất, lưu lượng cho hệ thống khí nén, thủy lực, đường ống.
- Cảm biến dòng điện, điện áp, hệ số công suất cho tải điện.
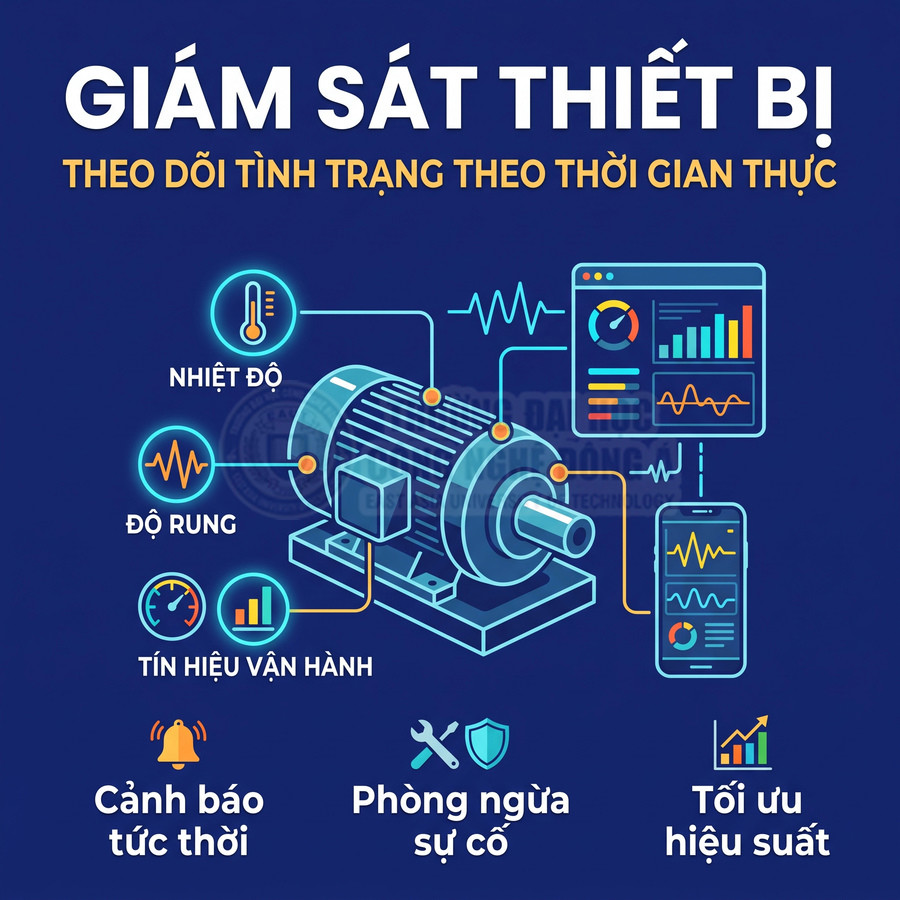
Dữ liệu được thu thập liên tục qua gateway IIoT, truyền về hệ thống giám sát hoặc nền tảng dữ liệu trung tâm. Phần mềm phân tích tín hiệu theo nhiều lớp:
- Giám sát ngưỡng (threshold): cảnh báo khi vượt giới hạn an toàn hoặc giới hạn khuyến nghị.
- Phân tích xu hướng (trend): phát hiện sự tăng dần bất thường của nhiệt độ, độ rung, dòng điện.
- Phân tích phổ (vibration spectrum): nhận diện tần số đặc trưng của mất cân bằng, lệch tâm, hư vòng bi.
- Phân tích tương quan: so sánh dữ liệu giữa các cảm biến, giữa các chế độ tải, giữa các máy tương tự.
Khi phát hiện dấu hiệu bất thường, hệ thống có thể:
- Gửi cảnh báo tức thời qua email, SMS, ứng dụng di động cho kỹ sư bảo trì.
- Tự động tạo WO trong CMMS với thông tin thiết bị, loại cảnh báo, dữ liệu đo kèm theo.
- Ghi lại toàn bộ lịch sử tín hiệu trước và sau sự kiện để phục vụ phân tích nguyên nhân.
Dữ liệu tình trạng được lưu trữ dài hạn trong data historian hoặc nền tảng dữ liệu công nghiệp, cho phép:
- Phân tích suy giảm hiệu suất (degradation) theo thời gian, xác định giai đoạn lão hóa của thiết bị.
- So sánh hành vi vận hành giữa các máy cùng loại để phát hiện máy “bất thường” dù chưa hỏng.
- Đánh giá hiệu quả của các can thiệp bảo trì: sau khi thay ổ trục, độ rung có trở về mức chuẩn hay không.
Phân tích dữ liệu hỗ trợ dự báo hỏng hóc khi đủ điều kiện áp dụng
Khi doanh nghiệp đã tích lũy đủ dữ liệu lịch sử hỏng hóc (WO, nguyên nhân, thời điểm) và dữ liệu cảm biến (time series), có thể triển khai Predictive Maintenance dựa trên phân tích dữ liệu và mô hình học máy. Quy trình chuyên môn thường gồm:
- Chuẩn hóa dữ liệu: làm sạch, đồng bộ thời gian, loại bỏ nhiễu, gắn nhãn các giai đoạn “trước khi hỏng”, “vận hành bình thường”.
- Trích xuất đặc trưng (feature engineering): từ tín hiệu rung, nhiệt độ, dòng điện, tạo ra các đặc trưng thống kê, phổ, chỉ số sức khỏe.
- Lựa chọn mô hình: mô hình phân loại (có nguy cơ hỏng / không), mô hình ước lượng Remaining Useful Life (RUL), hoặc mô hình phát hiện bất thường (anomaly detection).
- Huấn luyện – kiểm chứng: chia dữ liệu thành tập huấn luyện, kiểm tra, đánh giá độ chính xác, tỷ lệ cảnh báo sai, độ tin cậy theo thời gian.
Kết quả mô hình có thể cung cấp:
- Xác suất hỏng trong một khoảng thời gian tới, giúp ưu tiên thiết bị cần kiểm tra sớm.
- Ước lượng RUL để lập kế hoạch dừng máy, đặt phụ tùng, điều chỉnh lịch sản xuất.
- Cảnh báo sớm nhiều ngày hoặc nhiều tuần trước khi xảy ra sự cố nghiêm trọng.
Tuy nhiên, để triển khai hiệu quả cần:
- Dữ liệu đủ dài, đủ đa dạng về chế độ vận hành và trường hợp hỏng thực tế.
- Hiểu rõ cơ chế hỏng (failure modes), kết hợp kiến thức chuyên gia bảo trì với đội ngũ dữ liệu.
- Quy trình kiểm chứng mô hình trên hiện trường, điều chỉnh ngưỡng cảnh báo để cân bằng giữa bỏ sót và cảnh báo giả.
Công nghệ thông tin cung cấp hạ tầng lưu trữ (database, data lake), năng lực xử lý (edge, cloud), công cụ phân tích (BI, notebook, nền tảng ML), nhưng hiệu quả cuối cùng phụ thuộc nhiều vào việc tích hợp mô hình vào quy trình bảo trì, cách kỹ sư sử dụng kết quả dự báo để ra quyết định.
Quản lý yêu cầu sửa chữa, phụ tùng thay thế và thời gian khắc phục sự cố
CMMS hỗ trợ quy trình Work Request từ hiện trường đến khi hoàn thành sửa chữa một cách minh bạch và có thể đo lường. Khi công nhân phát hiện bất thường, họ có thể:
- Tạo yêu cầu trên thiết bị di động hoặc terminal tại xưởng, chọn đúng mã thiết bị, mô tả triệu chứng.
- Đính kèm hình ảnh, video, âm thanh để kỹ sư dễ chẩn đoán từ xa.
- Chọn mức độ ưu tiên (an toàn, chất lượng, sản lượng) theo quy tắc đã chuẩn hóa.
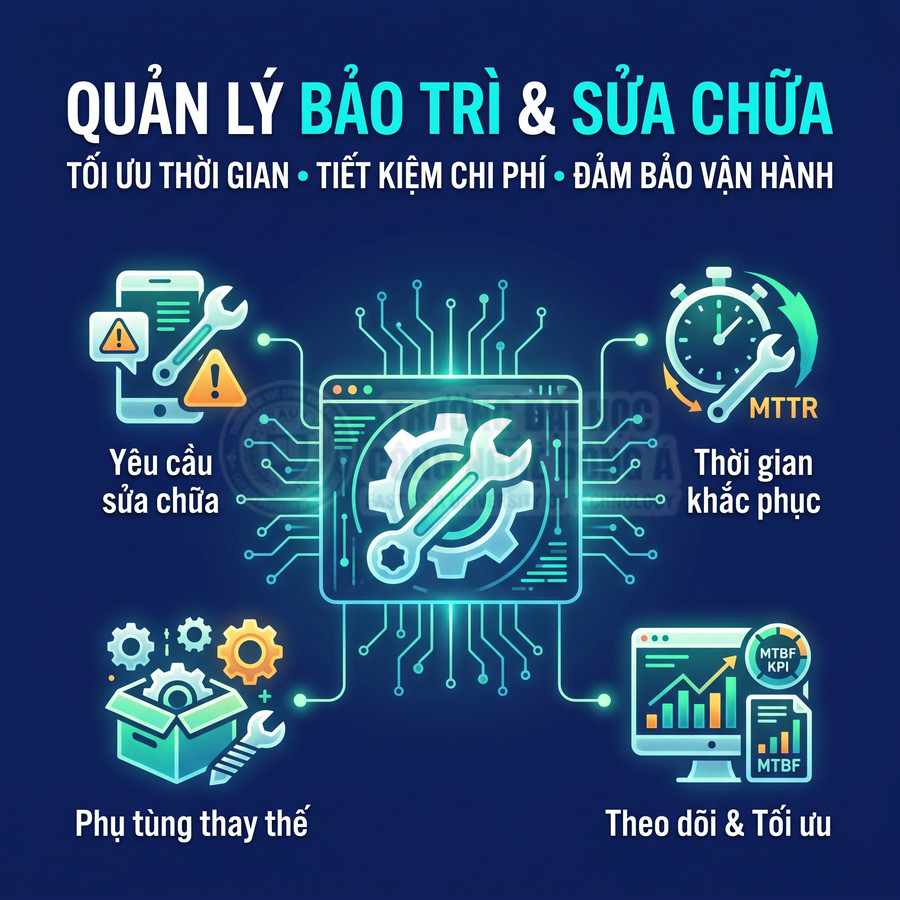
Bộ phận bảo trì tiếp nhận và thực hiện:
- Phân loại yêu cầu: sự cố khẩn cấp, sự cố thường, đề xuất cải tiến, yêu cầu hỗ trợ vận hành.
- Chuyển yêu cầu thành WO, gán kỹ thuật viên, ước lượng thời gian xử lý, thời gian dừng máy.
- Theo dõi tiến độ thực hiện theo thời gian thực, cập nhật trạng thái (đang chờ, đang sửa, chờ phụ tùng, hoàn thành).
Song song, module quản lý phụ tùng trong CMMS:
- Liên kết từng phụ tùng với danh sách thiết bị, lịch sử thay thế, tần suất sử dụng.
- Ghi nhận số lần thay thế một phụ tùng trên cùng một thiết bị để phát hiện vấn đề thiết kế hoặc lắp đặt.
- Cảnh báo khi tồn kho xuống dưới mức tối thiểu, hỗ trợ lập kế hoạch mua theo dự báo nhu cầu bảo trì.
Toàn bộ dữ liệu thời gian được ghi nhận để tính toán các chỉ số hiệu quả:
- MTTR (Mean Time To Repair): thời gian trung bình để khắc phục một sự cố, phân tích theo loại thiết bị, loại hỏng, ca làm việc.
- MTBF (Mean Time Between Failures): thời gian trung bình giữa hai lần hỏng, phản ánh độ tin cậy thiết bị.
- Tỷ lệ sự cố lặp lại, chi phí phụ tùng và nhân công cho từng nhóm thiết bị.
Các chỉ số này giúp ban lãnh đạo và bộ phận kỹ thuật:
- Đánh giá hiệu quả công tác bảo trì, xác định khu vực hoặc thiết bị có hiệu suất thấp.
- Ưu tiên đầu tư nâng cấp, thay thế thiết bị cũ, cải tiến thiết kế hoặc quy trình vận hành.
- Thiết lập mục tiêu cải tiến liên tục (Kaizen) dựa trên dữ liệu, thay vì cảm tính.
Phân tích dữ liệu và trí tuệ nhân tạo hỗ trợ tối ưu sản xuất ra sao?
Ứng dụng phân tích dữ liệu và AI trong sản xuất xoay quanh việc biến dữ liệu phân tán thành nền tảng ra quyết định thống nhất, có ngữ cảnh. Từ các bảng điều khiển hợp nhất dữ liệu ERP, MES, QMS… doanh nghiệp theo dõi OEE, tồn kho, chi phí, dừng máy theo thời gian gần thực, phân quyền theo vai trò và chuẩn hóa KPI để hình thành ngôn ngữ chung dựa trên dữ liệu. Trên lớp dữ liệu chi tiết, các phương pháp TOC, Lean, Six Sigma giúp khoanh vùng bottleneck, đánh giá hiệu quả cải tiến. Mặt cầu thị trường được hỗ trợ bởi mô hình dự báo nhu cầu, tối ưu kế hoạch sản xuất – tồn kho. Song song, phân tích tiêu thụ năng lượng và thuật toán phát hiện bất thường mở ra cơ hội giảm chi phí vận hành. Cuối cùng, mọi mô hình AI phải được kiểm chứng, giám sát và quản trị chặt chẽ trước khi tự động hóa quyết định.
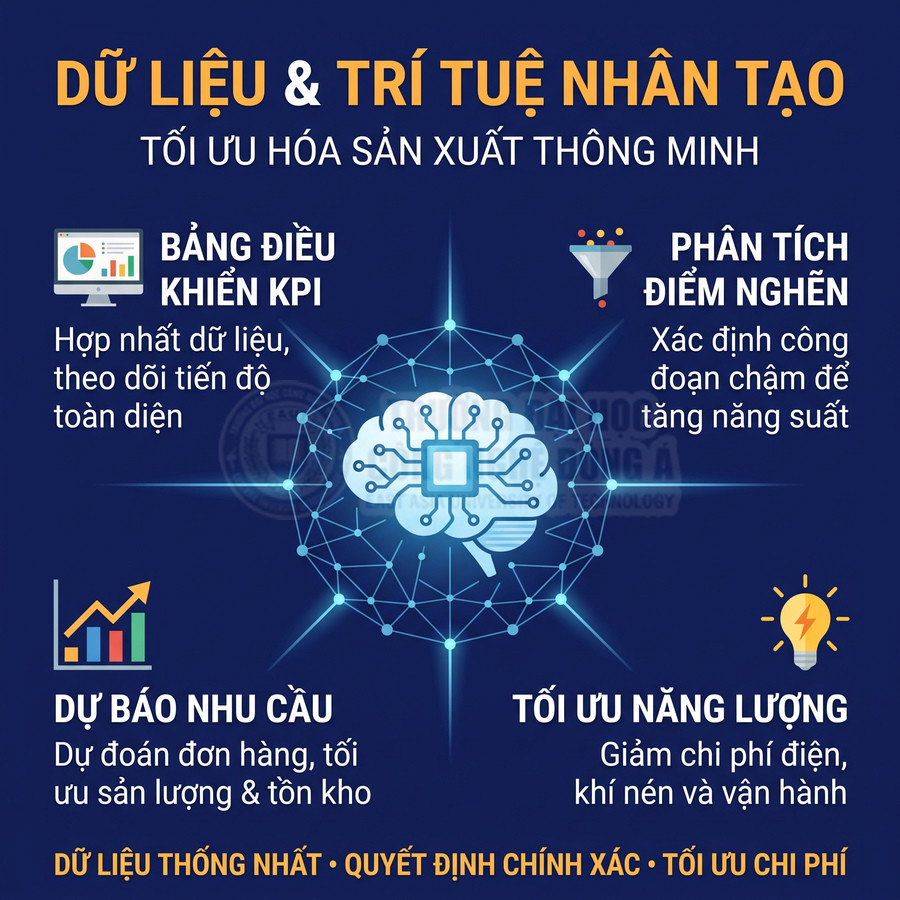
Bảng điều khiển tập hợp dữ liệu năng suất và tiến độ từ các bộ phận
Các nền tảng BI (Business Intelligence), kết hợp với kho dữ liệu (data warehouse) và lớp semantic, cho phép hợp nhất dữ liệu từ ERP, MES, QMS, WMS, CMMS thành một “single source of truth”. Thông qua các bảng điều khiển (dashboard) tương tác, dữ liệu được chuyển hóa thành các chỉ số trực quan, có ngữ cảnh phục vụ điều hành sản xuất theo thời gian gần thực.
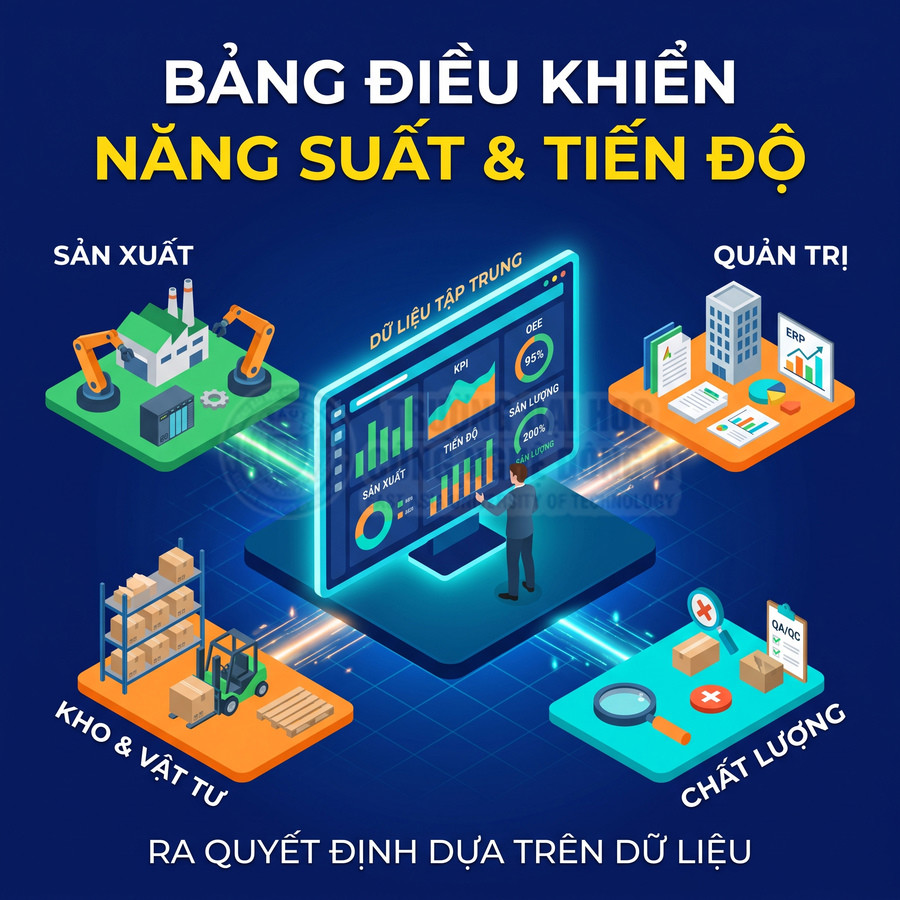
Trên một màn hình, lãnh đạo có thể theo dõi đồng thời:
- OEE theo dây chuyền, theo ca, theo nhóm sản phẩm, kèm phân rã theo Availability – Performance – Quality.
- Tỷ lệ giao hàng đúng hạn (OTD), lead time thực tế so với kế hoạch, tỷ lệ đơn hàng bị đẩy lùi.
- Tỷ lệ phế phẩm, rework, scrap cost theo công đoạn, theo mã sản phẩm, theo nhà cung cấp vật tư.
- Tồn kho theo nhóm vật tư, theo vị trí kho, theo vòng quay (inventory turnover), tuổi tồn kho.
- Chi phí sản xuất theo đơn hàng, theo lệnh sản xuất, theo trung tâm chi phí (cost center).
- Thời gian dừng máy theo nguyên nhân, phân loại theo planned/unplanned, breakdown, setup, changeover.
Dữ liệu được cập nhật gần thời gian thực thông qua cơ chế streaming hoặc batch ngắn (5–15 phút), cho phép phát hiện nhanh các xu hướng bất thường như OEE giảm đột ngột, tỷ lệ phế phẩm tăng, tồn kho phình to ở một số mã chậm luân chuyển. Các dashboard hiện đại hỗ trợ drill-down và drill-through, giúp người dùng đi từ chỉ số tổng hợp xuống đến từng lệnh sản xuất, từng ca, từng máy, thậm chí đến mức từng lot nguyên vật liệu.
Hệ thống phân quyền theo vai trò (role-based access control) giúp mỗi cấp bậc có góc nhìn phù hợp:
- Ban giám đốc: các KPI chiến lược, xu hướng theo tháng/quý, so sánh giữa nhà máy/đơn vị.
- Quản đốc, trưởng ca: tình trạng dây chuyền theo ca, cảnh báo dừng máy, năng suất theo tổ.
- Kỹ sư chất lượng: defect rate theo công đoạn, Pareto lỗi, correlation giữa lô nguyên liệu và lỗi.
- Bộ phận kế hoạch: mức tồn kho, năng lực khả dụng, mức độ tuân thủ kế hoạch (schedule adherence).
Việc chuẩn hóa bộ chỉ số (data model, định nghĩa KPI, quy tắc tính toán) và cách hiển thị giúp tạo ngôn ngữ chung dựa trên dữ liệu giữa các bộ phận. Thay vì tranh luận cảm tính, các cuộc họp sản xuất xoay quanh số liệu, biểu đồ xu hướng, heatmap, SPC chart. Điều này thúc đẩy văn hóa ra quyết định dựa trên bằng chứng, giảm “data silos” và hạn chế việc mỗi phòng ban dùng một bộ số liệu khác nhau.
Phân tích điểm nghẽn để xác định công đoạn hạn chế năng lực sản xuất
Dữ liệu chi tiết về sản lượng, thời gian chu kỳ (cycle time), thời gian chờ (waiting time), tồn bán thành phẩm (WIP) tại từng công đoạn cho phép áp dụng các phương pháp như Theory of Constraints (TOC), Lean, Six Sigma để xác định chính xác điểm nghẽn (bottleneck) trong dây chuyền. Thay vì dựa trên cảm nhận “máy này hay tắc”, doanh nghiệp sử dụng dữ liệu định lượng để đo lường mức độ hạn chế năng lực.
Các công cụ phân tích có thể:
- Tính mức sử dụng máy (utilization) và mức tải (load) theo thời gian, phát hiện công đoạn luôn chạy gần 100% trong khi các công đoạn khác nhàn rỗi.
- Đo độ dài hàng đợi (queue length), thời gian chờ trung bình trước mỗi công đoạn, nhận diện nơi WIP tích tụ bất thường.
- Phân tích throughput thực tế so với năng lực thiết kế, xác định “effective capacity” thay vì chỉ nhìn nameplate capacity.
- Mô phỏng dòng chảy vật liệu (discrete event simulation) để kiểm chứng giả thuyết về điểm nghẽn khi thay đổi lịch sản xuất hoặc mix sản phẩm.
Khi điểm nghẽn được xác định rõ, doanh nghiệp có thể tập trung nguồn lực vào đúng nơi tạo ra tác động lớn nhất:
- Đầu tư máy mới hoặc nâng cấp công đoạn bottleneck thay vì dàn trải toàn nhà máy.
- Cải tiến quy trình, giảm thời gian setup/changeover, áp dụng SMED tại công đoạn hạn chế.
- Tối ưu lịch sản xuất để ưu tiên luồng qua bottleneck, giảm thời gian chờ và chuyển đổi.
- Chuyển bớt công việc sang dây chuyền khác, hoặc tái phân bổ nhân lực hỗ trợ công đoạn nghẽn.
Việc sử dụng dữ liệu cho phép đánh giá định lượng hiệu quả của các biện pháp cải tiến thông qua so sánh trước – sau: throughput tăng bao nhiêu, lead time giảm thế nào, WIP giảm ra sao. Kết hợp với các công cụ thống kê (ANOVA, regression) có thể kiểm chứng liệu thay đổi quy trình thực sự là nguyên nhân chính tạo ra cải thiện, hay chỉ là biến động ngẫu nhiên.
Dự báo nhu cầu để hỗ trợ quyết định sản lượng và mức tồn kho
Các mô hình dự báo nhu cầu hiện đại tận dụng dữ liệu lịch sử bán hàng, đơn hàng, xu hướng thị trường, mùa vụ, chương trình khuyến mãi, dữ liệu kênh phân phối, thậm chí dữ liệu vĩ mô (GDP, CPI) để ước tính nhu cầu tương lai ở nhiều cấp độ: SKU, nhóm sản phẩm, khu vực, khách hàng lớn. Hạ tầng công nghệ thông tin cung cấp khả năng lưu trữ dữ liệu lớn, công cụ thống kê và học máy để xây dựng các mô hình từ đơn giản đến phức tạp.
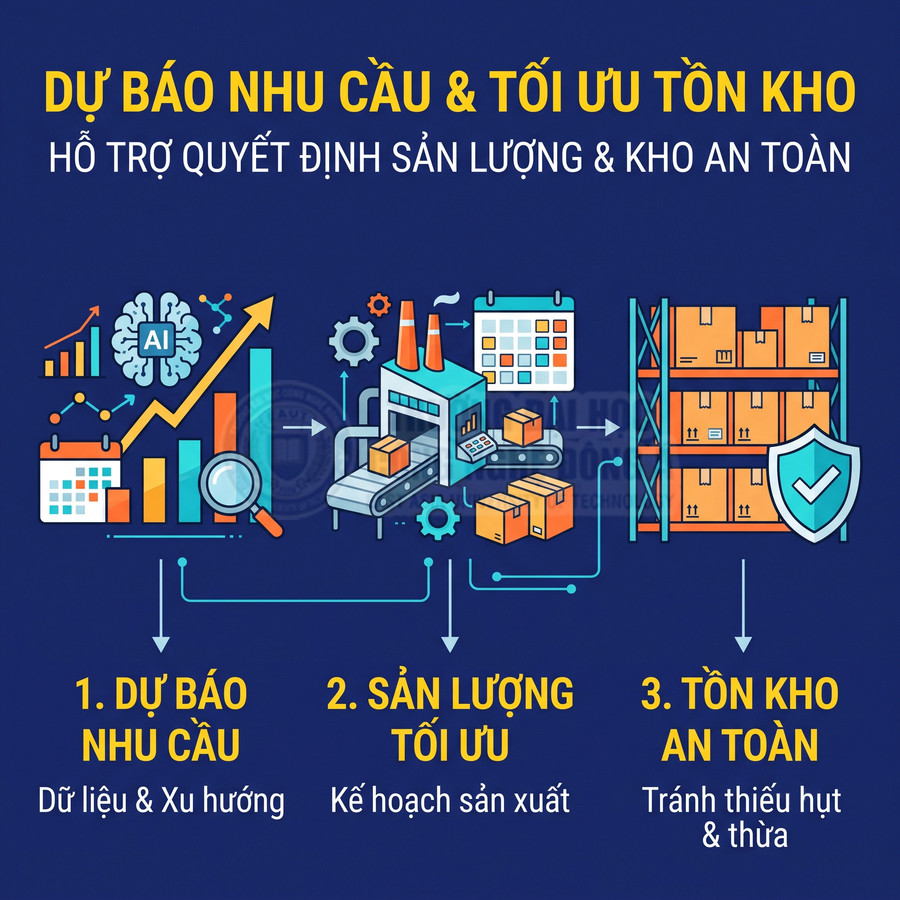
Các lớp mô hình thường được sử dụng:
- Mô hình truyền thống: trung bình trượt, exponential smoothing, ARIMA, SARIMA cho chuỗi thời gian ổn định.
- Mô hình nhân quả: regression với biến giải thích là giá, khuyến mãi, hoạt động marketing, đối thủ.
- Mô hình học máy: random forest, gradient boosting, XGBoost, mô hình hỗn hợp (ensemble) để nắm bắt quan hệ phi tuyến.
- Mạng nơ-ron: LSTM, Temporal Convolutional Network cho chuỗi thời gian phức tạp, nhiều mùa vụ chồng lấp.
Kết quả dự báo được tích hợp vào hệ thống lập kế hoạch (S&OP, MPS, MRP) để xác định:
- Sản lượng sản xuất theo tuần/tháng cho từng nhóm sản phẩm.
- Mức tồn kho an toàn (safety stock) dựa trên độ biến động nhu cầu và thời gian cung ứng.
- Kế hoạch mua vật tư, nguyên liệu, bao bì, công cụ dụng cụ.
Độ chính xác dự báo được theo dõi bằng các chỉ số như MAPE, RMSE, bias (over/under-forecast). Việc đo lường liên tục cho phép cải thiện mô hình theo thời gian, lựa chọn mô hình tốt nhất cho từng nhóm sản phẩm (model selection) và kết hợp nhiều mô hình (model blending) để tăng độ ổn định.
Khi kết hợp với dữ liệu ràng buộc về năng lực sản xuất (capacity, constraint calendar), tài chính (cash flow, hạn mức tồn kho), doanh nghiệp có thể xây dựng các kịch bản sản xuất khác nhau:
- Kịch bản nhu cầu cao, trung bình, thấp với xác suất đi kèm.
- Kịch bản hạn chế nguyên liệu hoặc năng lực gia công.
- Kịch bản tối ưu lợi nhuận, tối thiểu hóa chi phí tồn kho, hoặc tối đa hóa mức độ phục vụ (service level).
Các công cụ tối ưu hóa (optimization) và mô phỏng (what-if analysis) cho phép đánh giá rủi ro, chi phí cơ hội và lựa chọn phương án phù hợp với chiến lược kinh doanh, thay vì chỉ dựa trên một con số dự báo duy nhất.
Phân tích tiêu thụ năng lượng để tìm cơ hội giảm chi phí vận hành
Chi phí năng lượng là thành phần đáng kể trong tổng chi phí sản xuất, đặc biệt với các ngành tiêu thụ nhiều điện, hơi, khí nén, nước làm mát. Các hệ thống giám sát năng lượng (Energy Management System) thu thập dữ liệu từ đồng hồ đo điện, đo hơi, đo khí nén, cảm biến lưu lượng, cảm biến áp suất tại từng khu vực, từng máy, từng dây chuyền, với tần suất từ vài giây đến vài phút.
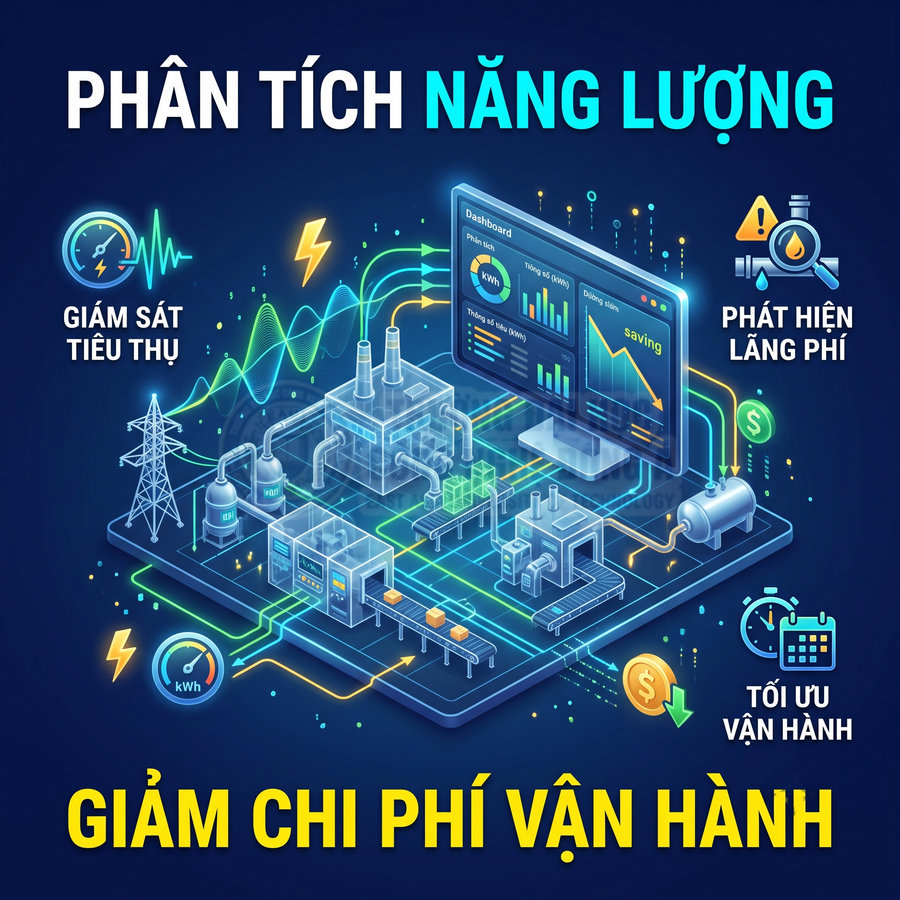
Dữ liệu được phân tích để xác định mẫu tiêu thụ theo ca, theo loại sản phẩm, theo chế độ vận hành:
- So sánh tiêu thụ năng lượng giữa các ca, các ngày trong tuần, các mùa trong năm.
- Phân tích energy per unit (kWh/đơn vị sản phẩm) theo mã sản phẩm, theo batch, theo công nghệ.
- Đánh giá ảnh hưởng của chế độ vận hành (full load, partial load, idle) đến hiệu suất thiết bị.
Các thuật toán phát hiện bất thường (anomaly detection) giúp nhận diện:
- Tiêu thụ cao khi máy không chạy hoặc chạy tải thấp, gợi ý vấn đề về standby mode, rò rỉ, hoặc vận hành sai.
- Rò rỉ khí nén thông qua pattern tiêu thụ ban đêm/cuối tuần khi không sản xuất.
- Hiệu suất thấp của thiết bị phụ trợ như chiller, compressor, boiler thông qua COP, hiệu suất nhiệt.
Các báo cáo so sánh năng lượng tiêu thụ trên mỗi đơn vị sản phẩm, mỗi đơn hàng, mỗi dây chuyền giúp đánh giá hiệu quả các dự án tiết kiệm năng lượng (thay motor IE3/IE4, tối ưu hệ thống khí nén, cải tạo chiếu sáng, thu hồi nhiệt). Khi kết hợp với dữ liệu giá điện theo khung giờ (TOU tariff), doanh nghiệp có thể tối ưu lịch vận hành các thiết bị tiêu thụ lớn (lò, máy nén, hệ thống lạnh) để dịch tải sang giờ thấp điểm, giảm chi phí mà không ảnh hưởng đến cam kết giao hàng.
Kiểm chứng kết quả phân tích và đề xuất của AI trước khi áp dụng vào sản xuất
Khi áp dụng AI và học máy trong sản xuất – từ dự báo nhu cầu, tối ưu lịch sản xuất, phát hiện bất thường, kiểm soát chất lượng đến bảo trì dự đoán (predictive maintenance) – việc kiểm chứng kết quả là yêu cầu bắt buộc để đảm bảo an toàn, tuân thủ và hiệu quả kinh tế. Mô hình AI không chỉ cần chính xác mà còn phải ổn định, có khả năng giải thích (explainability) ở mức chấp nhận được.
Các bước kiểm chứng điển hình:
- Chuẩn hóa và làm sạch dữ liệu lịch sử, đảm bảo dữ liệu dùng để huấn luyện đủ đại diện cho các điều kiện vận hành khác nhau.
- Chia dữ liệu thành tập huấn luyện, tập validation, tập kiểm tra (hold-out) hoặc dùng cross-validation để đánh giá độ tổng quát.
- Đo lường hiệu năng bằng các chỉ số phù hợp với bài toán: accuracy, precision/recall, F1, ROC-AUC cho phân loại; MAE, RMSE cho dự báo; time-to-detect, false alarm rate cho phát hiện bất thường.
- Kiểm tra độ nhạy (sensitivity analysis) với các thay đổi nhỏ trong dữ liệu đầu vào, phát hiện mô hình quá nhạy cảm hoặc overfitting.
Trước khi áp dụng vào vận hành thực, mô hình nên được triển khai ở chế độ khuyến nghị (decision support), nơi AI đưa ra đề xuất nhưng con người vẫn là người quyết định cuối cùng. Các đề xuất được ghi nhận, so sánh với quyết định của chuyên gia và kết quả thực tế để:
- Hiệu chỉnh mô hình, cập nhật tham số, bổ sung đặc trưng (feature) còn thiếu.
- Xác định ngưỡng tin cậy (confidence threshold) để phân loại đề xuất “tự động chấp nhận”, “cần xem xét”, “từ chối”.
- Xây dựng bộ quy tắc an toàn (guardrails) nhằm ngăn mô hình đưa ra khuyến nghị vượt quá giới hạn kỹ thuật hoặc an toàn.
Việc ghi lại đầy đủ các phiên bản mô hình (model versioning), tham số huấn luyện, nguồn dữ liệu, kết quả kiểm chứng, log suy luận (inference log) là cần thiết để đảm bảo tính minh bạch, khả năng truy xuất và tuân thủ các chuẩn mực như GxP, ISO 9001, ISO 27001 trong những ngành yêu cầu cao. Hạ tầng công nghệ thông tin – bao gồm MLOps, pipeline CI/CD cho mô hình, monitoring drift dữ liệu và drift mô hình – hỗ trợ toàn bộ vòng đời AI.
Song song, doanh nghiệp cần xây dựng quy trình quản trị AI rõ ràng: hội đồng phê duyệt mô hình, tiêu chí chấp nhận, quy trình rollback khi mô hình hoạt động bất thường, phân định trách nhiệm giữa nhà cung cấp giải pháp, bộ phận IT/OT và bộ phận vận hành. Điều này giúp tránh phụ thuộc mù quáng vào thuật toán, đảm bảo AI thực sự là công cụ tăng cường năng lực con người, chứ không thay thế hoàn toàn phán đoán chuyên môn trong môi trường sản xuất phức tạp.
Doanh nghiệp cần chuẩn bị gì để triển khai công nghệ thông tin trong sản xuất?
Để triển khai công nghệ thông tin trong sản xuất hiệu quả, doanh nghiệp cần tiếp cận như một chương trình chuyển đổi tổng thể, không chỉ là mua phần mềm hay thiết bị. Trước hết, phải hiểu rõ hiện trạng quy trình, dữ liệu, hạ tầng và mức độ trưởng thành số, từ đó chuẩn hóa mã, BOM, routing và cơ chế quản trị dữ liệu gốc để tránh “rác vào – rác ra”. Tiếp theo, lựa chọn các bài toán ưu tiên dựa trên điểm nghẽn sản xuất, KPI tài chính – vận hành và mức độ sẵn sàng của con người, ưu tiên các use case quick win có mục tiêu đo lường được. Doanh nghiệp cũng cần thiết kế kiến trúc tích hợp tổng thể, đảm bảo single source of truth, tăng cường bảo mật mạng OT/IT, đào tạo tư duy dữ liệu cho nhân viên, phân công rõ trách nhiệm dữ liệu, triển khai pilot trên một dây chuyền và chuẩn bị kịch bản dự phòng khi hệ thống gián đoạn.
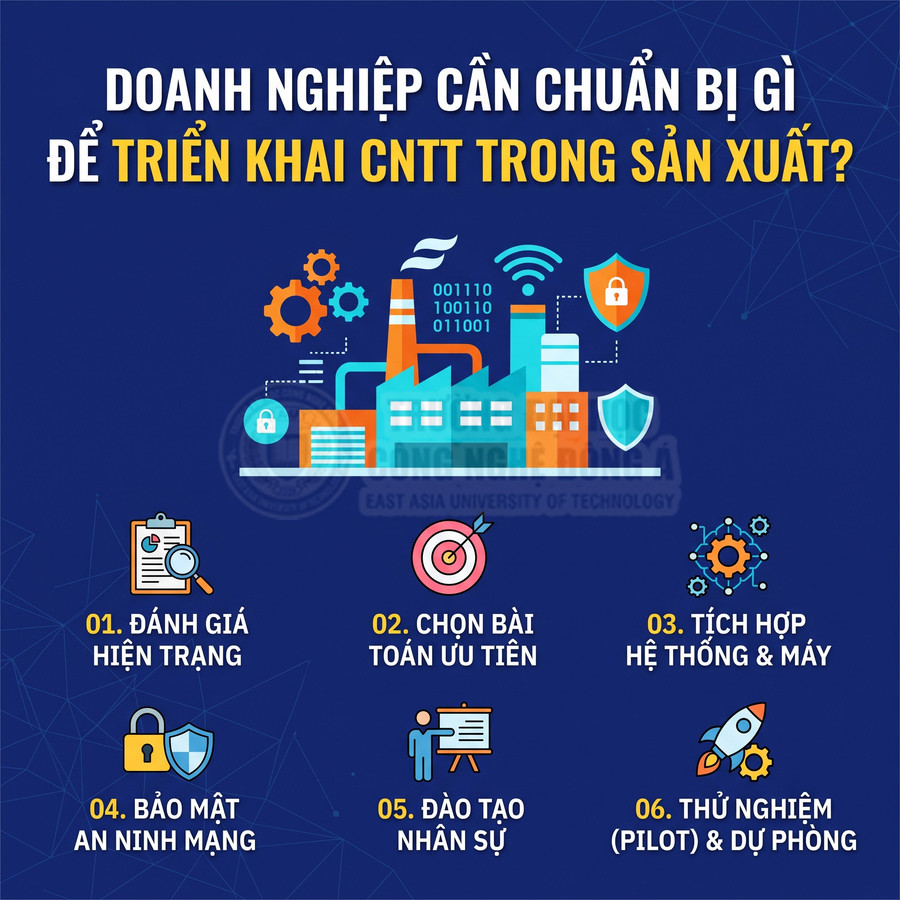
Đánh giá hiện trạng quy trình, thiết bị và mức độ sẵn sàng của dữ liệu
Đánh giá hiện trạng không chỉ là “đi một vòng nhà máy” mà cần một phương pháp tiếp cận có cấu trúc, có tiêu chí và có minh chứng dữ liệu. Doanh nghiệp nên xây dựng bộ câu hỏi và biểu mẫu khảo sát cho từng nhóm: sản xuất, bảo trì, chất lượng, kho, kế hoạch, IT. Mỗi nhóm cần mô tả chi tiết:
- Các bước quy trình hiện tại, thời gian thực hiện, điểm bàn giao giữa các bộ phận.
- Các biểu mẫu đang dùng (giấy, Excel, phần mềm), tần suất ghi nhận, người chịu trách nhiệm.
- Thiết bị, máy móc, PLC, cảm biến đang có; đời máy, hãng, giao thức hỗ trợ, khả năng kết nối.
- Hạ tầng mạng: sơ đồ mạng, switch, Wi-Fi, vùng sóng yếu, băng thông, độ ổn định.
- Các hệ thống phần mềm: ERP, kế toán, kho, sản xuất, bảo trì, chất lượng; cách chúng đang trao đổi dữ liệu (nếu có).
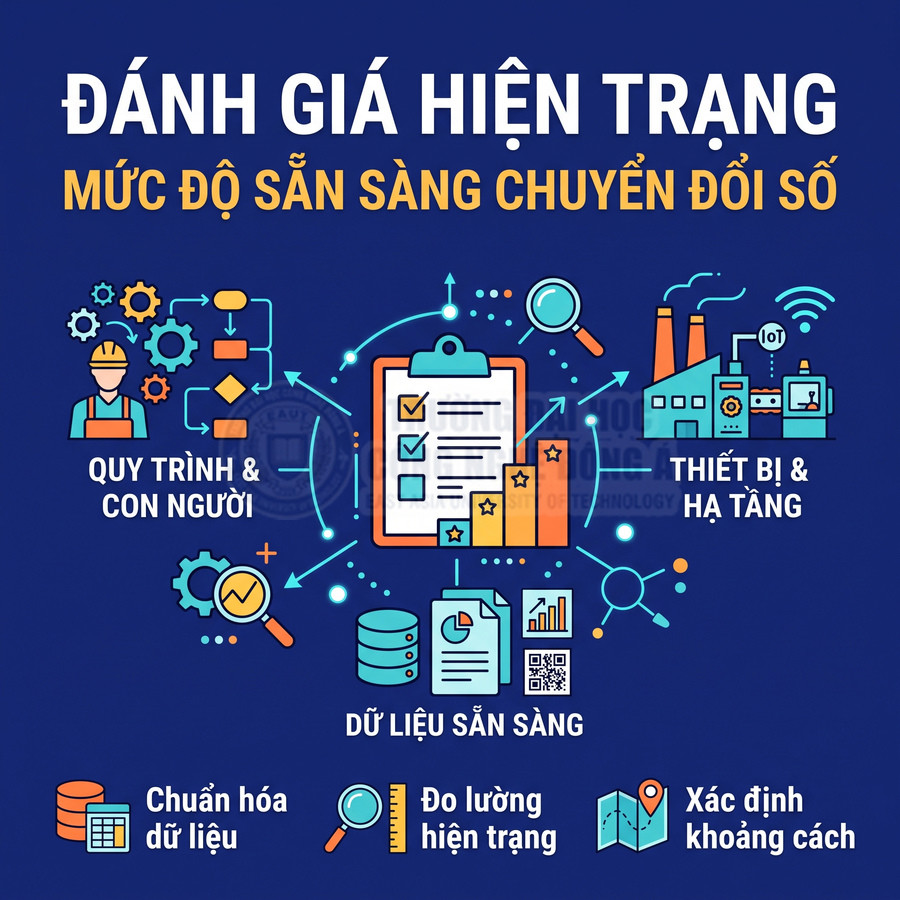
Về dữ liệu, cần lập “bản đồ dữ liệu” (data map) cho các nhóm thông tin chính: mã vật tư, mã sản phẩm, BOM, định mức, lệnh sản xuất, dữ liệu sản lượng, phế phẩm, thời gian dừng máy, tồn kho. Với mỗi loại dữ liệu, xác định:
- Nguồn tạo ra (bộ phận, biểu mẫu, hệ thống).
- Định dạng (giấy, Excel, cơ sở dữ liệu), mức độ chuẩn hóa (có dùng mã chuẩn hay ghi tự do).
- Tần suất cập nhật (real-time, theo ca, theo ngày, theo tuần).
- Độ tin cậy: có sai lệch nhiều không, có được kiểm tra chéo không.
Khía cạnh văn hóa dữ liệu cần được đánh giá qua phỏng vấn và quan sát: nhân viên có coi việc ghi chép là “gánh nặng” hay là một phần công việc bắt buộc? Quản lý có sử dụng dữ liệu để ra quyết định hay chủ yếu dựa vào kinh nghiệm? Có các cuộc họp định kỳ dựa trên báo cáo số liệu hay không? Mức độ sử dụng các công cụ phân tích (Excel nâng cao, BI) trong doanh nghiệp như thế nào?
Từ kết quả đánh giá, doanh nghiệp nên xây dựng ma trận “mức độ trưởng thành số” (digital maturity) cho từng mảng: quy trình, dữ liệu, công nghệ, con người. Mỗi mảng có thể chấm điểm theo thang (ví dụ 1–5) để nhìn rõ khoảng cách giữa hiện trạng và mục tiêu. Trước khi triển khai các giải pháp phức tạp như MES, IoT, AI, cần ưu tiên các bước nền tảng:
- Chuẩn hóa mã vật tư, mã sản phẩm, mã công đoạn, mã máy.
- Chuẩn hóa BOM, routing, định mức thời gian và vật tư.
- Xây dựng quy tắc đặt tên file, thư mục, phiên bản tài liệu kỹ thuật.
- Thiết lập quy trình phê duyệt và thay đổi dữ liệu gốc (master data).
Các hoạt động này giúp giảm rủi ro “rác vào – rác ra” (garbage in, garbage out) khi đưa hệ thống mới vào vận hành.
Chọn bài toán ưu tiên theo điểm nghẽn và mục tiêu sản xuất
Việc lựa chọn bài toán ưu tiên nên dựa trên phân tích định lượng và định tính. Doanh nghiệp có thể sử dụng các chỉ số như OEE, tỷ lệ phế phẩm, tỷ lệ giao hàng đúng hạn (OTD), vòng quay tồn kho, lead time sản xuất, chi phí bảo trì để xác định khu vực gây tổn thất lớn nhất. Song song, cần xem xét mục tiêu chiến lược 3–5 năm: mở rộng công suất, đa dạng hóa sản phẩm, đáp ứng yêu cầu truy xuất nguồn gốc, hay giảm chi phí.
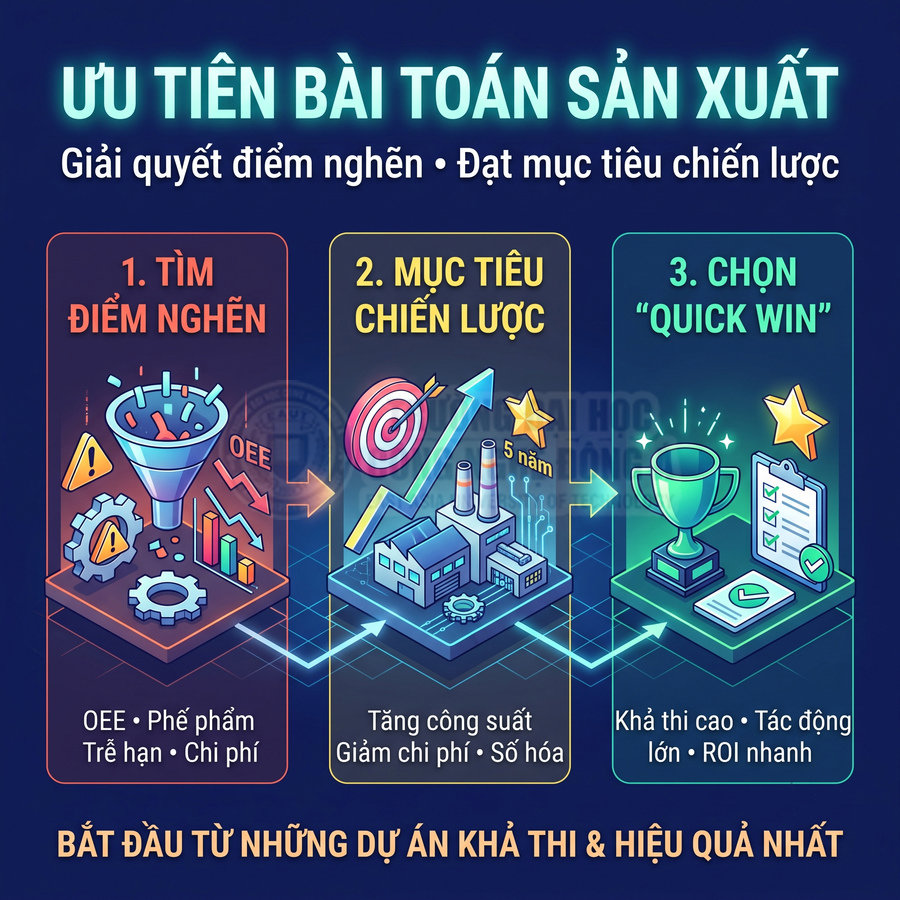
Cách tiếp cận thực tế là lập danh sách các “use case” tiềm năng, ví dụ:
- Giám sát thời gian dừng máy và OEE theo thời gian thực.
- Thu thập dữ liệu chất lượng tại line và phân tích SPC.
- Lập kế hoạch sản xuất chi tiết theo năng lực máy và vật tư.
- Quản lý bảo trì thiết bị theo tình trạng (condition-based maintenance).
- Truy xuất nguồn gốc lô sản xuất, nguyên vật liệu.
Với mỗi use case, đánh giá theo các tiêu chí:
- Tác động tài chính (tiết kiệm chi phí, tăng doanh thu).
- Tác động vận hành (giảm thời gian chờ, giảm lỗi, tăng minh bạch).
- Mức độ khả thi kỹ thuật (khả năng kết nối máy, dữ liệu sẵn có).
- Mức độ sẵn sàng của con người (đội ngũ, quy trình, sự ủng hộ của lãnh đạo).
- Thời gian hoàn vốn (ROI) dự kiến.
Các dự án ưu tiên nên có mục tiêu đo lường được và gắn với KPI cụ thể. Ví dụ, với dự án giám sát OEE, cần xác định rõ OEE hiện tại, mục tiêu tăng bao nhiêu điểm phần trăm, trong bao lâu, và cơ chế đo lường sau triển khai. Điều này giúp đánh giá khách quan hiệu quả dự án, tránh cảm tính.
Nên bắt đầu với một số bài toán “quick win” – phạm vi vừa phải, dễ triển khai, tác động rõ ràng – để tạo niềm tin và động lực. Sau khi có kết quả, doanh nghiệp có thể mở rộng sang các bài toán phức tạp hơn, đòi hỏi thay đổi quy trình sâu hơn.
Kiểm tra khả năng tích hợp phần mềm với máy móc và hệ thống hiện có
Trong môi trường sản xuất, kiến trúc hệ thống thường gồm nhiều lớp: thiết bị hiện trường (sensor, PLC), lớp SCADA/HMI, lớp MES, lớp ERP, cùng các hệ thống chuyên biệt như QMS, WMS, PLM. Khi lựa chọn giải pháp mới, cần phân tích kỹ vị trí của nó trong kiến trúc tổng thể và cách nó trao đổi dữ liệu với các lớp khác.
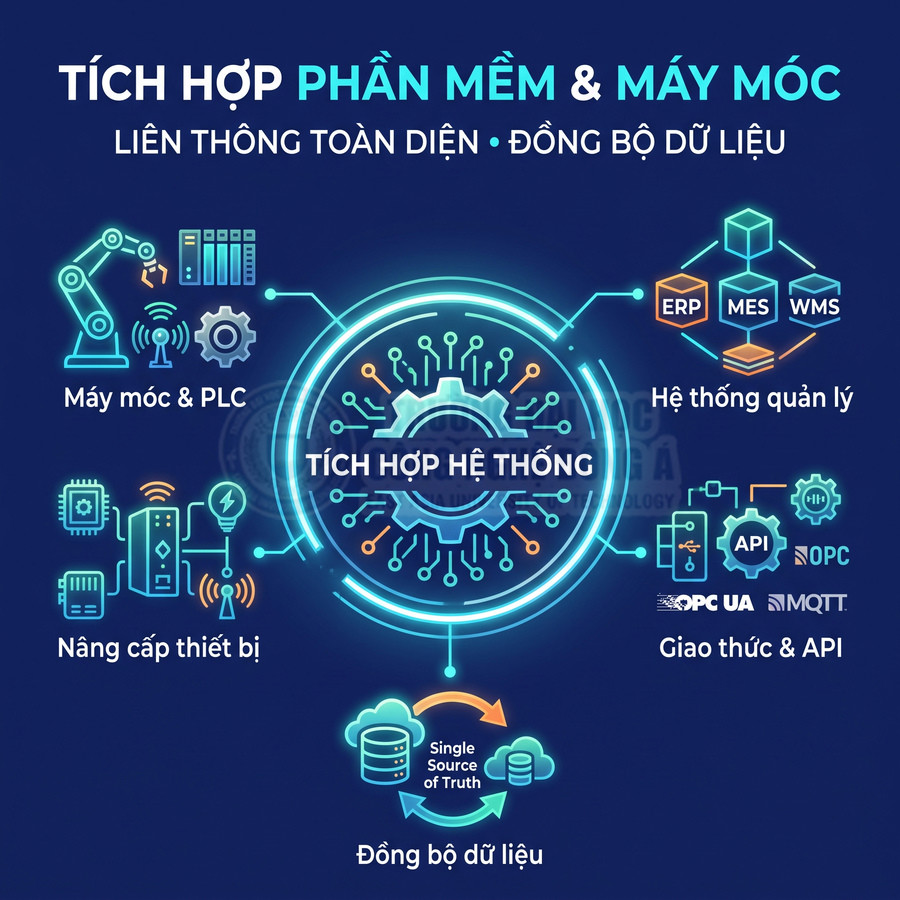
Các điểm cần kiểm tra với nhà cung cấp giải pháp:
- Hỗ trợ các giao thức công nghiệp: OPC UA/DA, Modbus TCP/RTU, Profinet, EtherNet/IP, MQTT…
- Khả năng kết nối với PLC của các hãng khác nhau (Siemens, Rockwell, Mitsubishi, Omron…).
- API mở (REST, SOAP, GraphQL) để tích hợp với ERP, WMS, QMS.
- Cơ chế đồng bộ dữ liệu theo thời gian thực hoặc theo lô (batch), khả năng xử lý khi mất kết nối.
- Cơ chế quản lý phiên bản và cấu hình tích hợp để dễ bảo trì.
Với máy móc cũ, thường không có sẵn giao diện kết nối. Doanh nghiệp cần đánh giá khả năng:
- Gắn thêm cảm biến (dòng điện, rung, nhiệt độ, công tắc hành trình) để suy ra trạng thái máy.
- Sử dụng bộ chuyển đổi (gateway) để đọc tín hiệu từ PLC cũ và chuyển sang giao thức chuẩn.
- Thu thập dữ liệu gián tiếp (từ công tơ điện, băng tải, cân) nếu không thể can thiệp vào máy.
Thiết kế kiến trúc tích hợp tổng thể nên xác định rõ luồng dữ liệu giữa các hệ thống: ERP gửi lệnh sản xuất xuống MES, MES phân rã thành lệnh cho từng máy, dữ liệu sản lượng và thời gian dừng được gửi ngược lại để cập nhật tồn kho, chi phí. Cần tránh để mỗi hệ thống tự tạo bộ mã riêng, không đồng bộ với nhau, dẫn đến “đảo dữ liệu”.
Khái niệm single source of truth rất quan trọng: ví dụ, ERP có thể là nguồn dữ liệu gốc cho mã sản phẩm, BOM, giá; MES là nguồn gốc cho dữ liệu sản xuất chi tiết; WMS là nguồn gốc cho vị trí tồn kho. Các hệ thống khác chỉ “tham chiếu” hoặc sao chép có kiểm soát, không được tự ý chỉnh sửa dữ liệu gốc. Quy tắc này cần được thể hiện trong tài liệu kiến trúc và quy trình vận hành.
Bảo vệ mạng nhà máy, tài khoản và kết nối truy cập từ xa
An ninh mạng công nghiệp (OT security) có những đặc thù khác với IT truyền thống: ưu tiên tính sẵn sàng và an toàn vận hành, nhiều thiết bị cũ khó cập nhật, giao thức không mã hóa. Doanh nghiệp cần phối hợp chặt chẽ giữa đội IT và đội kỹ thuật nhà máy để xây dựng kiến trúc bảo mật nhiều lớp.
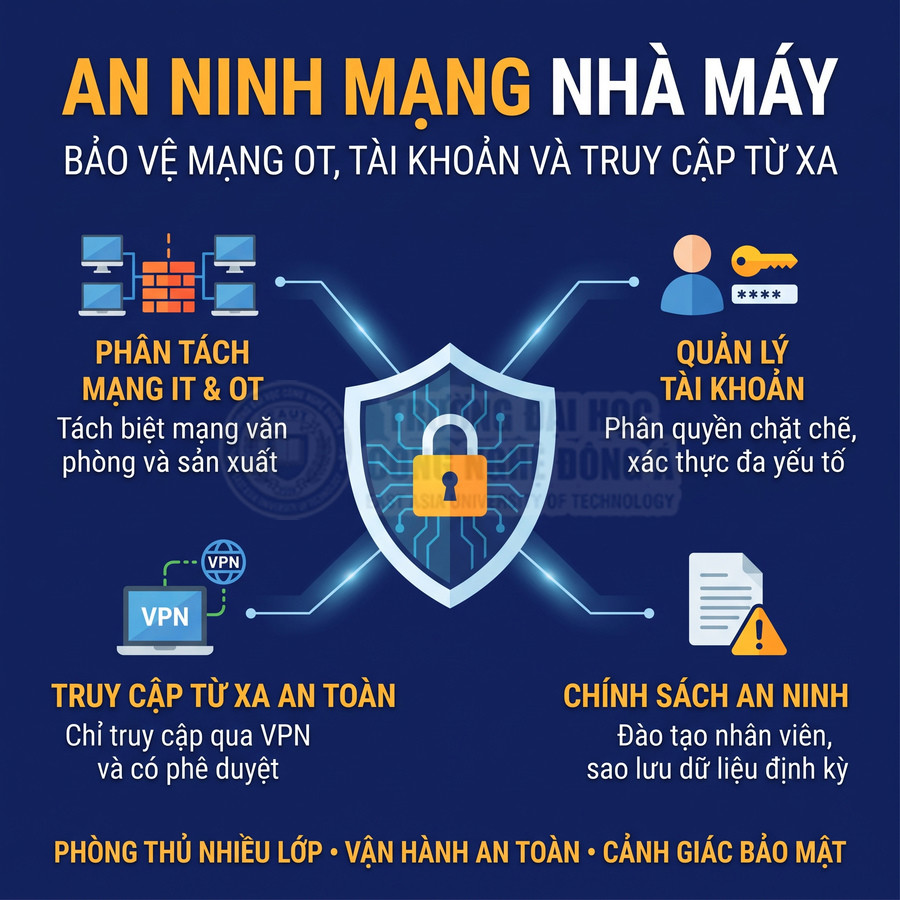
Các nguyên tắc chính:
- Phân tách mạng IT (văn phòng) và OT (sản xuất) bằng firewall, VLAN, DMZ.
- Hạn chế tối đa việc truy cập trực tiếp từ internet vào thiết bị SCADA, PLC, HMI.
- Sử dụng VPN bảo mật, mã hóa cho các kết nối từ xa; kiểm soát thiết bị đầu cuối được phép truy cập.
- Thiết lập danh sách truy cập (ACL), chỉ mở các cổng, giao thức thực sự cần thiết.
Về quản lý tài khoản, cần áp dụng nguyên tắc ít quyền nhất: mỗi người dùng chỉ có quyền đúng với vai trò, không dùng chung tài khoản, không để tài khoản mặc định của thiết bị. Hệ thống nên hỗ trợ:
- Quản lý tập trung (directory, SSO) để dễ kiểm soát vòng đời tài khoản.
- Xác thực đa yếu tố (MFA) cho các truy cập nhạy cảm (VPN, quản trị hệ thống).
- Ghi log đầy đủ các thao tác quan trọng: thay đổi cấu hình, tải chương trình PLC, truy cập dữ liệu nhạy cảm.
Các kết nối truy cập từ xa cho nhà cung cấp, kỹ sư bảo trì cần có quy trình rõ ràng: ai phê duyệt, thời gian truy cập, phạm vi truy cập, cách giám sát. Nên sử dụng giải pháp trung gian (jump server, remote access gateway) để không cho phép truy cập trực tiếp vào mạng nội bộ.
Bên cạnh công nghệ, doanh nghiệp phải xây dựng chính sách và quy trình an ninh: phân loại tài sản quan trọng, quy định về mật khẩu, thiết bị cá nhân, USB, sao chép dữ liệu; quy trình phản ứng khi phát hiện sự cố; kế hoạch sao lưu và khôi phục. Đào tạo nhận thức an ninh cho nhân viên sản xuất, bảo trì, kỹ sư là bắt buộc, vì nhiều sự cố bắt nguồn từ thao tác vô tình hoặc thiếu hiểu biết.
Đào tạo nhân viên và phân công trách nhiệm cập nhật dữ liệu
Đào tạo cần được thiết kế theo từng nhóm đối tượng: công nhân vận hành, tổ trưởng, kỹ sư, quản đốc, quản lý cấp trung, lãnh đạo. Mỗi nhóm cần hiểu rõ lợi ích cụ thể của hệ thống đối với công việc của họ, tránh cảm giác “bị áp đặt”. Nội dung đào tạo không chỉ là thao tác phần mềm mà còn là tư duy dữ liệu:
- Thế nào là dữ liệu “đúng” và “đủ” trong bối cảnh sản xuất.
- Hậu quả khi ghi thiếu, ghi sai, ghi trễ (ảnh hưởng đến kế hoạch, chất lượng, truy xuất).
- Cách sử dụng dữ liệu để cải tiến công việc hàng ngày (theo dõi năng suất, phân tích nguyên nhân lỗi).
Phân công trách nhiệm dữ liệu cần được văn bản hóa, gắn với chức danh và mô tả công việc. Ví dụ:
- Bộ phận kỹ thuật sản phẩm: chịu trách nhiệm tạo và cập nhật BOM, routing.
- Bộ phận kế hoạch: chịu trách nhiệm tạo lệnh sản xuất, ngày giao hàng, ưu tiên.
- Tổ trưởng sản xuất: chịu trách nhiệm xác nhận sản lượng, thời gian dừng, phế phẩm theo ca.
- Bộ phận chất lượng: chịu trách nhiệm tiêu chuẩn kiểm tra, kết quả kiểm tra, phê duyệt sản phẩm.
- Bộ phận IT/ứng dụng: quản lý tài khoản người dùng, phân quyền, cấu hình hệ thống.
Các SOP cần được cập nhật để phản ánh cách làm việc mới: khi nào nhập liệu, nhập ở đâu, ai kiểm tra, ai phê duyệt, xử lý thế nào khi phát hiện sai sót. Nên có cơ chế phản hồi từ người dùng hiện trường: họ có thể đề xuất đơn giản hóa màn hình nhập liệu, thêm/bớt trường thông tin, điều chỉnh quy trình để phù hợp thực tế. Việc lắng nghe và cải tiến liên tục giúp tăng mức độ chấp nhận và sử dụng hệ thống.
Thử nghiệm trên một dây chuyền và chuẩn bị phương án khi hệ thống gián đoạn
Giai đoạn pilot nên được coi là một dự án thu nhỏ, có mục tiêu, phạm vi, nguồn lực, KPI rõ ràng. Việc chọn dây chuyền hoặc phân xưởng pilot cần cân nhắc:
- Đại diện cho đặc thù sản xuất chính (quy trình, sản phẩm, thiết bị).
- Đội ngũ sẵn sàng hợp tác, có tinh thần cải tiến.
- Mức độ rủi ro chấp nhận được nếu có trục trặc ban đầu.
Trong giai đoạn này, doanh nghiệp cần:
- Kiểm thử tích hợp với máy móc, hệ thống hiện có, đo độ ổn định.
- Hiệu chỉnh quy trình nhập liệu, phê duyệt, báo cáo để giảm thao tác thừa.
- Đo lường tác động thực tế đến năng suất, chất lượng, thời gian phản hồi.
- Xây dựng “champion” nội bộ – những người dùng giỏi, ủng hộ hệ thống, hỗ trợ đào tạo lại.
Song song, cần chuẩn bị phương án dự phòng khi hệ thống gián đoạn: xác định rõ với từng loại hệ thống (MES, SCADA, ERP) mức độ chấp nhận dừng, thời gian khôi phục mục tiêu (RTO), mức độ mất dữ liệu chấp nhận được (RPO). Thiết kế quy trình ghi nhận tạm thời trên giấy hoặc file cục bộ khi hệ thống ngừng, cùng cơ chế nhập lại và đối soát sau khi hệ thống hoạt động trở lại.
Các kịch bản sự cố cần được mô phỏng: mất mạng nội bộ, mất kết nối internet, máy chủ ứng dụng hỏng, cơ sở dữ liệu lỗi. Với mỗi kịch bản, xác định rõ ai làm gì, trong bao lâu, dùng công cụ nào. Điều này giúp đảm bảo sản xuất không bị tê liệt khi có sự cố, đồng thời giảm tâm lý lo ngại của người dùng khi chuyển sang cách làm việc phụ thuộc nhiều hơn vào hệ thống số.
Đánh giá hiệu quả ứng dụng công nghệ thông tin trong sản xuất bằng chỉ số nào?
Ứng dụng công nghệ thông tin trong sản xuất cần được đánh giá bằng hệ thống chỉ số đa chiều, trong đó OEE giữ vai trò trung tâm để phản ánh mức độ khai thác thiết bị qua ba thành phần Availability – Performance – Quality. Song song, các chỉ số về Lead Time và On-Time Delivery cho thấy tác động lên tiến độ, khả năng đáp ứng và độ tin cậy giao hàng. Ở khía cạnh chất lượng, tỷ lệ phế phẩm, làm lại và Cost of Quality giúp lượng hóa hiệu quả kiểm soát rủi ro và tối ưu chi phí. Các chỉ số vòng quay tồn kho, chi phí đơn vị sản phẩm phản ánh hiệu quả vốn và vận hành. Cuối cùng, TCO, ROI, Payback Period cùng các so sánh dữ liệu trước – sau triển khai, có nguồn kiểm chứng, đảm bảo đánh giá khách quan và minh bạch.
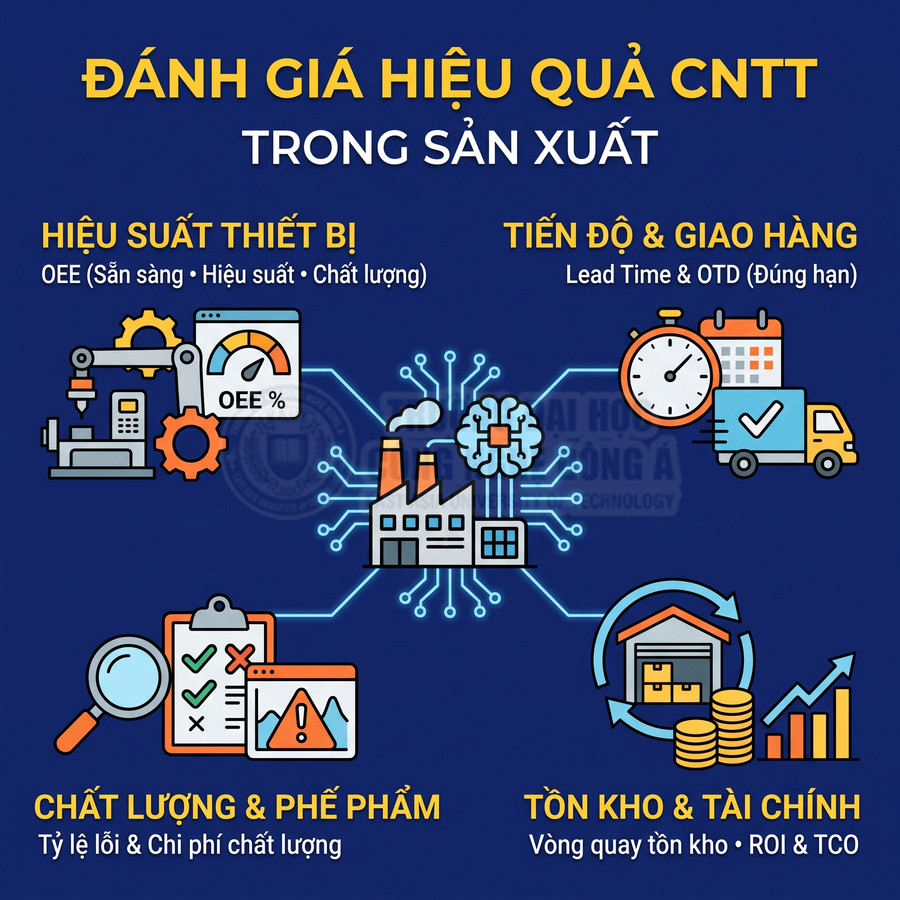
Hiệu suất thiết bị tổng thể: mức độ sẵn sàng, hiệu suất vận hành và chất lượng
OEE (Overall Equipment Effectiveness) không chỉ là một con số tổng hợp, mà là khung đo lường trung tâm để đánh giá mức độ khai thác thiết bị sau khi triển khai các hệ thống như MES, CMMS, hệ thống giám sát máy (machine monitoring), SCADA, IoT công nghiệp. Về mặt công thức, OEE được tính như sau:
- OEE = Availability × Performance × Quality
Mỗi thành phần lại được tính toán chi tiết dựa trên dữ liệu thu thập tự động:
- Availability (Mức độ sẵn sàng): Availability = (Thời gian chạy thực tế / Thời gian kế hoạch) × 100% Hệ thống MES/CMMS ghi nhận chi tiết:
- Thời gian dừng kế hoạch: bảo trì định kỳ, họp, đổi mã hàng, nghỉ ca.
- Thời gian dừng không kế hoạch: hỏng máy, thiếu vật tư, chờ khuôn, chờ nhân sự, chờ lệnh sản xuất.
- Performance (Hiệu suất vận hành): Performance = (Sản lượng thực tế × Thời gian chu kỳ chuẩn) / Thời gian chạy thực tế Công nghệ thông tin cho phép:
- So sánh tốc độ chạy thực tế với tốc độ chuẩn theo từng mã sản phẩm, từng chế độ vận hành.
- Phát hiện các dạng tổn thất nhỏ (minor stops, speed loss) thường khó ghi nhận thủ công.
- Phân tích xu hướng giảm tốc theo ca, theo tổ, theo lệnh sản xuất để xác định vấn đề về tay nghề, bảo trì, hoặc lập kế hoạch.
- Quality (Tỷ lệ chất lượng): Quality = (Sản phẩm đạt / Tổng sản phẩm sản xuất) × 100% MES, QMS và hệ thống SPC kết nối trực tiếp với thiết bị đo, máy kiểm tra, cân, camera vision để:
- Ghi nhận tự động số lượng phế phẩm, bán thành phẩm phải làm lại, phân loại theo mã lỗi.
- Liên kết lỗi với ca sản xuất, lô nguyên vật liệu, nhà cung cấp, thông số cài đặt máy.
- Thiết lập biểu đồ kiểm soát (Control Chart) để phát hiện sớm xu hướng lệch chuẩn trước khi tạo ra phế phẩm hàng loạt.
Khi so sánh OEE trước và sau triển khai hệ thống, doanh nghiệp nên phân tích theo nhiều chiều:
- Theo cấp độ: máy đơn, dây chuyền, phân xưởng, nhà máy.
- Theo thời gian: theo ca, theo ngày, theo tuần, theo chiến dịch sản xuất.
- Theo sản phẩm: mã hàng chiến lược, sản phẩm mới, sản phẩm có tỷ lệ lỗi cao.
Các báo cáo OEE chuyên sâu cho phép tách riêng đóng góp của từng thành phần Availability, Performance, Quality, từ đó xác định chính xác công nghệ thông tin đang tạo giá trị ở đâu: giảm dừng máy, tăng tốc độ, hay giảm phế phẩm. Điều này đặc biệt quan trọng khi đánh giá hiệu quả các module cụ thể như CMMS (tập trung vào Availability) hay SPC/QMS (tập trung vào Quality).
Thời gian hoàn thành đơn hàng và tỷ lệ giao hàng đúng hạn
Các hệ thống ERP, MES, WMS, TMS khi được tích hợp chặt chẽ sẽ tạo nên chuỗi dữ liệu xuyên suốt để đo lường Lead Time và On-Time Delivery (OTD) một cách chi tiết, không chỉ ở mức tổng thể mà đến từng đơn hàng, từng khách hàng.
Lead Time có thể được phân rã thành các đoạn thời gian nhỏ:
- Thời gian từ nhận đơn đến phê duyệt và xác nhận với khách hàng.
- Thời gian lập kế hoạch sản xuất (MPS, MRP) và phân bổ năng lực.
- Thời gian chuẩn bị vật tư: đặt hàng, nhận hàng, kiểm tra, nhập kho.
- Thời gian chờ vào chuyền: chờ khuôn, chờ dụng cụ, chờ lệnh sản xuất.
- Thời gian sản xuất thực tế trên dây chuyền.
- Thời gian kiểm tra chất lượng, đóng gói, dán nhãn.
- Thời gian chờ xuất kho, gom hàng, xếp xe.
- Thời gian vận chuyển đến khách hàng hoặc kho trung gian.
Nhờ dữ liệu thời gian thực từ MES và WMS, từng mốc thời gian được ghi nhận tự động (timestamp), giúp:
- Xác định chính xác “nút thắt cổ chai” (bottleneck) trong chuỗi giá trị.
- Đánh giá tác động của các dự án số hóa (ví dụ: phê duyệt điện tử, lập kế hoạch tự động, tối ưu tuyến vận tải) lên từng đoạn Lead Time.
- So sánh Lead Time cam kết với Lead Time thực tế theo từng nhóm khách hàng, từng khu vực địa lý.
Tỷ lệ giao hàng đúng hạn (On-Time Delivery) được đo không chỉ theo ngày, mà có thể chi tiết đến khung giờ, tùy theo cam kết dịch vụ (SLA). Hệ thống ERP/TMS cho phép:
- Định nghĩa rõ “đúng hạn” theo từng khách hàng (ví dụ: ±1 ngày, ±2 giờ).
- Phân tích OTD theo:
- Loại sản phẩm: sản phẩm make-to-stock, make-to-order, engineer-to-order.
- Phương thức vận chuyển: đường bộ, đường biển, đường hàng không.
- Đơn vị vận tải hoặc 3PL.
Khi so sánh Lead Time và OTD trước và sau triển khai hệ thống, doanh nghiệp có thể đánh giá mức độ cải thiện về tính linh hoạt (khả năng rút ngắn thời gian phản ứng) và độ tin cậy (khả năng giao đúng như cam kết). Dữ liệu chi tiết cũng hỗ trợ xây dựng các mô hình dự báo Lead Time, cảnh báo sớm nguy cơ trễ hạn ngay từ giai đoạn lập kế hoạch.
Tỷ lệ phế phẩm, làm lại và chi phí chất lượng
Hệ thống QMS, MES và các công cụ SPC đóng vai trò trung tâm trong việc đo lường và phân tích tỷ lệ phế phẩm, tỷ lệ làm lại và chi phí chất lượng (Cost of Quality) ở mức độ chuyên sâu.
Tỷ lệ phế phẩm và làm lại được ghi nhận theo nhiều chiều:
- Theo công đoạn: gia công, lắp ráp, sơn, đóng gói.
- Theo loại lỗi: kích thước, bề mặt, chức năng, thẩm mỹ.
- Theo nguồn gốc: lỗi do nguyên vật liệu, do máy, do thao tác, do thiết kế.
- Theo lô nguyên vật liệu, nhà cung cấp, ca sản xuất, tổ sản xuất.
MES kết nối với thiết bị đo, máy test, hệ thống vision để tự động hóa việc ghi nhận kết quả kiểm tra, giảm sai sót do nhập liệu thủ công và cho phép phân tích thống kê theo thời gian thực. SPC sử dụng các biểu đồ như X-bar, R, P-chart để:
- Giám sát độ ổn định của quá trình.
- Phát hiện các điểm bất thường (out-of-control) trước khi tạo ra phế phẩm hàng loạt.
- Đánh giá hiệu quả của các thay đổi quy trình, thay đổi nhà cung cấp, thay đổi thiết kế.
Chi phí chất lượng được cấu trúc theo bốn nhóm chính:
- Chi phí phòng ngừa: đào tạo, chuẩn hóa quy trình, bảo trì phòng ngừa, cải tiến thiết kế, FMEA.
- Chi phí đánh giá: kiểm tra đầu vào, kiểm tra trong quá trình, kiểm tra cuối, thử nghiệm, audit nội bộ.
- Chi phí lỗi nội bộ: phế phẩm, làm lại, phân loại lại, dừng máy do lỗi, xử lý sự cố nội bộ.
- Chi phí lỗi bên ngoài: bảo hành, trả hàng, thu hồi sản phẩm, chiết khấu, mất khách hàng, ảnh hưởng thương hiệu.
Khi dữ liệu được số hóa và liên kết với ERP, doanh nghiệp có thể:
- Tính toán chi phí chất lượng theo:
- Sản phẩm hoặc dòng sản phẩm.
- Dây chuyền, nhà máy.
- Nhà cung cấp, khách hàng.
- So sánh tỷ trọng chi phí phòng ngừa + đánh giá so với chi phí lỗi nội bộ + lỗi bên ngoài.
- Đánh giá hiệu quả của các dự án cải tiến (ví dụ: đầu tư hệ thống vision, nâng cấp máy, thay đổi nhà cung cấp) thông qua thay đổi cấu trúc chi phí chất lượng.
Mục tiêu chuyên sâu không chỉ là giảm tỷ lệ lỗi, mà là tối ưu tổng chi phí chất lượng, tức là tìm điểm cân bằng giữa đầu tư phòng ngừa/kiểm tra và chi phí chấp nhận rủi ro lỗi. Công nghệ thông tin cung cấp dữ liệu định lượng để ra quyết định dựa trên chi phí – lợi ích thay vì cảm tính.
Vòng quay tồn kho và chi phí sản xuất trên một đơn vị sản phẩm
ERP và WMS là nguồn dữ liệu chính để tính toán các chỉ số về tồn kho và chi phí sản xuất, từ đó đánh giá tác động của các giải pháp số hóa trong lập kế hoạch, quản lý kho và điều độ sản xuất.
Vòng quay tồn kho thường được tính theo công thức:
- Vòng quay tồn kho = Giá vốn hàng bán / Tồn kho bình quân
Từ đó suy ra số ngày tồn kho:
- Số ngày tồn kho = 365 / Vòng quay tồn kho
WMS cung cấp dữ liệu chi tiết để phân tích:
- Tồn kho theo loại: nguyên vật liệu, bán thành phẩm, thành phẩm, vật tư phụ.
- Tồn kho theo tuổi (ageing): phân nhóm theo số ngày tồn, nhận diện tồn kho chậm luân chuyển, tồn kho chết.
- Tồn kho theo vị trí: kho trung tâm, kho vệ tinh, kho tại nhà máy, kho tại 3PL.
Khi ứng dụng các công cụ như lập kế hoạch nhu cầu (MRP), lập kế hoạch nâng cao (APS), tối ưu bố trí kho, mã vạch/RFID, doanh nghiệp có thể:
- Giảm tồn kho an toàn nhờ dự báo chính xác hơn.
- Giảm tồn kho chậm luân chuyển thông qua cảnh báo sớm và chính sách xả hàng.
- Giảm sai lệch tồn kho nhờ kiểm kê chu kỳ (cycle counting) dựa trên dữ liệu thời gian thực.
Chi phí sản xuất trên một đơn vị sản phẩm được tính dựa trên dữ liệu chi phí từ ERP kết hợp với dữ liệu thời gian, sản lượng, phế phẩm từ MES:
- Chi phí nguyên vật liệu trực tiếp: định mức (BOM) so với tiêu hao thực tế, chênh lệch do phế phẩm, do thay thế vật tư.
- Chi phí nhân công trực tiếp: thời gian công đoạn chuẩn so với thời gian thực tế, ảnh hưởng của dừng máy, làm lại.
- Chi phí sản xuất chung: phân bổ theo thời gian máy chạy, theo sản lượng, theo lệnh sản xuất.
MES cung cấp dữ liệu chi tiết về:
- Thời gian thực hiện từng công đoạn cho từng lệnh sản xuất.
- Sản lượng đạt, phế phẩm, làm lại theo từng lệnh.
- Thời gian dừng máy và nguyên nhân, giúp phân bổ chi phí dừng máy hợp lý.
Nhờ đó, doanh nghiệp có thể phân tích chi phí đơn vị theo:
- Mã sản phẩm, phiên bản sản phẩm.
- Lệnh sản xuất, lô sản xuất.
- Dây chuyền, nhà máy.
Các chỉ số này cần được theo dõi liên tục để đảm bảo lợi ích của hệ thống không chỉ xuất hiện trong giai đoạn đầu mà được duy trì và mở rộng, đồng thời phát hiện sớm xu hướng chi phí tăng bất thường do thay đổi quy trình, thay đổi nhà cung cấp hoặc suy giảm hiệu suất thiết bị.
Tổng chi phí triển khai, vận hành và thời gian hoàn vốn
Để đánh giá toàn diện hiệu quả ứng dụng công nghệ thông tin, doanh nghiệp cần tính toán TCO (Total Cost of Ownership) và các chỉ số tài chính như Payback Period, ROI, thậm chí là NPV, IRR cho các dự án lớn.
TCO của các hệ thống CNTT trong sản xuất bao gồm:
- Chi phí bản quyền phần mềm: ERP, MES, CMMS, QMS, WMS, TMS, SCADA, BI.
- Chi phí triển khai: tư vấn, cấu hình, lập trình tùy biến, kiểm thử, chuyển đổi dữ liệu.
- Chi phí tích hợp: kết nối với PLC, máy móc, hệ thống hiện hữu, middleware, API.
- Chi phí phần cứng và hạ tầng: server, thiết bị mạng, thiết bị đầu cuối, cảm biến, thiết bị IoT.
- Chi phí vận hành: bản quyền duy trì hàng năm, bảo trì, hỗ trợ kỹ thuật, nâng cấp phiên bản.
- Chi phí nhân sự: đội ngũ IT nội bộ, key user, chi phí đào tạo, chi phí thay đổi quy trình.
Lợi ích thu được cần được lượng hóa tối đa, bao gồm:
- Tiết kiệm chi phí:
- Giảm phế phẩm, giảm làm lại, giảm chi phí chất lượng.
- Giảm tồn kho, giảm chi phí vốn, giảm hao hụt, mất mát.
- Giảm dừng máy, tăng thời gian chạy hữu ích.
- Giảm nhân công gián tiếp: nhập liệu, tổng hợp báo cáo, lập kế hoạch thủ công.
- Tăng doanh thu:
- Tăng năng lực sản xuất nhờ tối ưu OEE và điều độ.
- Tăng tỷ lệ giao hàng đúng hạn, cải thiện mức độ hài lòng khách hàng.
- Đáp ứng yêu cầu truy xuất nguồn gốc, chứng nhận, mở rộng thị trường.
- Lợi ích khó định lượng:
- Nâng cao uy tín thương hiệu, giảm rủi ro pháp lý.
- Tăng khả năng ra quyết định dựa trên dữ liệu (data-driven).
- Tăng khả năng thu hút đối tác, khách hàng lớn, nhà đầu tư.
Thời gian hoàn vốn (Payback Period) được tính bằng cách so sánh tổng chi phí đầu tư ban đầu với dòng tiền tiết kiệm hoặc lợi nhuận tăng thêm hàng năm. ROI được tính theo tỷ lệ giữa lợi ích ròng và tổng chi phí đầu tư trong một khoảng thời gian xác định. Công nghệ thông tin hỗ trợ thu thập dữ liệu cần thiết cho các tính toán này, nhưng doanh nghiệp cần:
- Xác định rõ phạm vi dự án (scope) để tránh tính trùng hoặc bỏ sót chi phí/lợi ích.
- Đặt ra các giả định minh bạch về tốc độ tăng trưởng, lạm phát, thay đổi giá nguyên vật liệu.
- Phân biệt lợi ích trực tiếp (đo được ngay) và lợi ích gián tiếp (tác động dài hạn).
Đối chiếu dữ liệu trước và sau triển khai qua trường hợp thực tế có nguồn kiểm chứng
Để đảm bảo tính khách quan và tuân thủ chuẩn mực đánh giá, doanh nghiệp cần xây dựng phương pháp đối chiếu dữ liệu trước và sau triển khai dựa trên các trường hợp thực tế, có nguồn kiểm chứng rõ ràng.
Cách tiếp cận thường bao gồm:
- Lựa chọn một số dây chuyền, sản phẩm, khách hàng tiêu biểu:
- Sản phẩm có sản lượng lớn, ảnh hưởng lớn đến doanh thu.
- Dây chuyền có nhiều vấn đề về dừng máy, phế phẩm, trễ hạn.
- Khách hàng chiến lược với yêu cầu khắt khe về chất lượng và giao hàng.
- Xác định khoảng thời gian so sánh:
- Giai đoạn “trước” đủ dài để phản ánh mức độ biến động bình thường.
- Giai đoạn “sau” bắt đầu sau khi hệ thống đã ổn định, người dùng đã quen.
- Chuẩn hóa điều kiện so sánh:
- Loại trừ các yếu tố bất thường như dịch bệnh, thiên tai, thay đổi lớn về sản phẩm.
- Điều chỉnh theo mùa vụ nếu ngành có tính mùa vụ cao.
Dữ liệu cần được kiểm chứng chéo giữa nhiều nguồn:
- ERP: dữ liệu đơn hàng, tồn kho, chi phí, doanh thu.
- MES: dữ liệu sản xuất, OEE, thời gian dừng, sản lượng.
- QMS/SPC: dữ liệu lỗi, phế phẩm, khiếu nại khách hàng.
- Báo cáo tài chính: chi phí thực tế, giá vốn, lợi nhuận.
Việc đối chiếu giúp phát hiện các sai lệch do:
- Khác biệt về định nghĩa chỉ số giữa các hệ thống.
- Lỗi cấu hình, mapping dữ liệu, hoặc quy trình nhập liệu.
- Thay đổi chính sách kế toán, chính sách ghi nhận chi phí.
Khi trình bày kết quả với ban lãnh đạo, đối tác, khách hàng hoặc tổ chức chứng nhận, doanh nghiệp nên mô tả rõ:
- Phương pháp đo lường, công thức tính chỉ số.
- Nguồn dữ liệu, cách thức trích xuất, thời gian lấy mẫu.
- Cách xử lý dữ liệu thiếu, dữ liệu bất thường, ngoại lệ.
Cách tiếp cận này giúp nâng cao độ tin cậy và tính minh bạch của báo cáo hiệu quả ứng dụng công nghệ thông tin trong sản xuất, đồng thời tạo nền tảng cho việc mở rộng các dự án số hóa tiếp theo trên cơ sở dữ liệu đã được kiểm chứng.
ĐĂNG KÝ XÉT TUYỂN
Ngành công nghệ thông tin học những môn gì?
Công nghệ thông tin gồm những ngành nào?
Ngành công nghệ thông tin học khối gì?
Ngành công nghệ thông tin học trường nào ở TP.HCM?
Trường đại học đào tạo ngành Công nghệ thông tin tốt nhất hiện tại
Các chuyên ngành Công nghệ thông tin phổ biến hiện nay
Ngành Công nghệ thông tin thi những môn gì?
Điểm chuẩn ngành Công nghệ thông tin là bao nhiêu?
Các trường có ngành Công nghệ thông tin tại Việt Nam
Các công ty tuyển dụng ngành Công nghệ thông tin
- Điểm thi THPT Quốc gia từ 26 điểm trở lên;
- Đạt Học sinh giỏi cấp tỉnh/thành phố
- Điểm IELTS từ 6.5 trở lên
Trường Đại học Công nghệ Đông Á là trường đại học tiên phong với mô hình Active Learning - Thực hành ứng dụng. Hiện nay, Trường đang đào tạo 34 ngành đại học chính quy trong đó khối ngành sức khoẻ trường đào tạo 2 ngành Dược học và Điều dưỡng, hãy cùng tìm hiểu về các ngành khối sức khoẻ của EAUT tại đây nhé:
| TÊN NGÀNH | MÃ NGÀNH | TỔ HỢP XÉT TUYỂN | THỜI GIAN ĐÀO TẠO |
| Dược học | 7720201 | A00, A02, A03, B00, B01, B02, B03, B04, B08, D07 | 9 Kỳ học (4,5 năm) |
| Điều dưỡng |
7720301 |
||
| 8 Kỳ học (4 năm) |
Trường Đại học Công nghệ Đông Á tuyển sinh theo 4 phương thức:
- Phương thức 1: Xét tuyển học bạ THPT
- Phương thức 2: Xét tuyển kết quả điểm thi tốt nghiệp THPT QG.
- Phương thức 3: Xét kết hợp giữa điểm thi tốt nghiệp và học bạ
- Phương thức 4: Sử dụng kết quả của các kỳ thi: Đánh giá năng lực (HSA), Đánh giá tư duy (TSA) và Kỳ thi SPT
Trường Đại học Công nghệ Đông Á là trường đại học tiên phong với mô hình Active Learning - Thực hành ứng dụng. Hiện nay, Trường đang đào tạo 34 ngành đại học chính quy, trong đó khối kinh tế xã hội có 16 ngành học được rất nhiều thí sinh và phụ huynh quan tâm, hãy cùng tìm hiểu về các ngành học của EAUT tại đây nhé:
| TÊN NGÀNH | MÃ NGÀNH | TỔ HỢP XÉT TUYỂN | THỜI GIAN ĐÀO TẠO |
| Quản trị Kinh doanh | 7340101 |
A00, A01, A03, A05, A06, A07, A08, A09, A10, A11, C01, C02, C03, C04, C14, D01, D10. |
7 - 8 Kỳ học (Từ 3 - 4 năm) |
| CN Quản trị Kinh doanh thời trang | |||
| Marketing | 7340115 | ||
| Quản trị Nhân lực | 7340404 | ||
| Logistics và Quản lý chuỗi cung ứng | 7510605 | ||
| Tài chính Ngân hàng | 7340201 | ||
| Công nghệ Tài chính | 7340205 | ||
| Kế toán | 7340301 | ||
| Kế toán định hướng ACCA | |||
| Luật | 7380101 | ||
| Ngôn ngữ Anh | 7220201 | C00, C01, C02, C03, C04, C14, C19, C20, D01, D04, D06, D14, D15, D66, D78, D83 | |
| Ngôn ngữ Hàn Quốc | 7220210 | ||
| Ngôn ngữ Trung Quốc | 7220204 | ||
| Ngôn ngữ Nhật Bản | 7220209 | ||
| Quản trị Khách sạn | 7810201 | ||
| Quản trị Dịch vụ du lịch và Lữ hành | 7810103 |
Trường Đại học Công nghệ Đông Á tuyển sinh theo 4 phương thức:
- Phương thức 1: Xét tuyển học bạ THPT
- Phương thức 2: Xét tuyển kết quả điểm thi tốt nghiệp THPT QG.
- Phương thức 3: Xét kết hợp giữa điểm thi tốt nghiệp và học bạ
- Phương thức 4: Sử dụng kết quả của các kỳ thi: Đánh giá năng lực (HSA), Đánh giá tư duy (TSA) và Kỳ thi SPT
Trường Đại học Công nghệ Đông Á là trường đại học tiên phong với mô hình Active Learning - Thực hành ứng dụng, đào tạo đa ngành với các hệ: Đại học và Sau đại học. Hiện nay, Trường đang đào tạo 34 ngành đại học chính quy, hãy cùng tìm hiểu về các ngành học của EAUT tại đây nhé:
| TÊN NGÀNH | MÃ NGÀNH | TỔ HỢP XÉT TUYỂN | THỜI GIAN ĐÀO TẠO |
| Công nghệ Thông tin | 7480201 |
A00, A01, A02, A03, A05, A06, A07, A08, A09, A10, A11, C01, C02, C03, C14, D01, D07 * Áp dụng xét thêm các tổ hợp sau với các ngành: – Công nghệ Thực phẩm: (B00, D08) – Thiết kế đồ hoạ số, Kiến trúc, Kiến trúc nội thất: Các tổ hợp H,V |
8 - 9 Kỳ học (Từ 4 - 4,5 năm) |
| CN Trí tuệ nhân tạo và ứng dụng | |||
| CN Thiết kế đồ hoạ số | |||
| Công nghệ Chế tạo máy | 7510202 | ||
| CN Cơ điện tử | |||
| Công nghệ Kỹ thuật Ô tô | 7510205 | ||
| Công nghệ Kỹ thuật Nhiệt (Nhiệt - Điện lạnh) | 7510206 | ||
| CN Điện lạnh và điều hoà không khí | |||
| Công nghệ Kỹ thuật Môi trường (Công nghệ Nước) | 7510406 | ||
| Công nghệ Kỹ thuật Điều khiển - Tự động hóa | 7510303 | ||
| Công nghệ Kỹ thuật Điện - Điện tử | 7510301 | ||
| CN Công nghệ Kỹ thuật Bán dẫn | |||
| Công nghệ Xây dựng | 7580201 | ||
| Kiến trúc | 7580101 | ||
| CN Kiến trúc Nội thất | |||
| Công nghệ Thực phẩm | 7540101 |
Trường Đại học Công nghệ Đông Á tuyển sinh theo 4 phương thức:
- Phương thức 1: Xét tuyển học bạ THPT
- Phương thức 2: Xét tuyển kết quả điểm thi tốt nghiệp THPT QG.
- Phương thức 3: Xét kết hợp giữa điểm thi tốt nghiệp và học bạ
- Phương thức 4: Sử dụng kết quả của các kỳ thi: Đánh giá năng lực (HSA), Đánh giá tư duy (TSA) và Kỳ thi SPT
.webp)

Tìm hiểu cách công nghệ thông tin được ứng dụng trong ngân hàng: số hóa giao dịch, Internet/Mobile Banking, bảo mật dữ liệu, tự động hóa quy trình, phân tích dữ liệu khách hàng và xu hướng chuyển đổi số giúp giao dịch nhanh, an toàn, tiện lợi hơn.
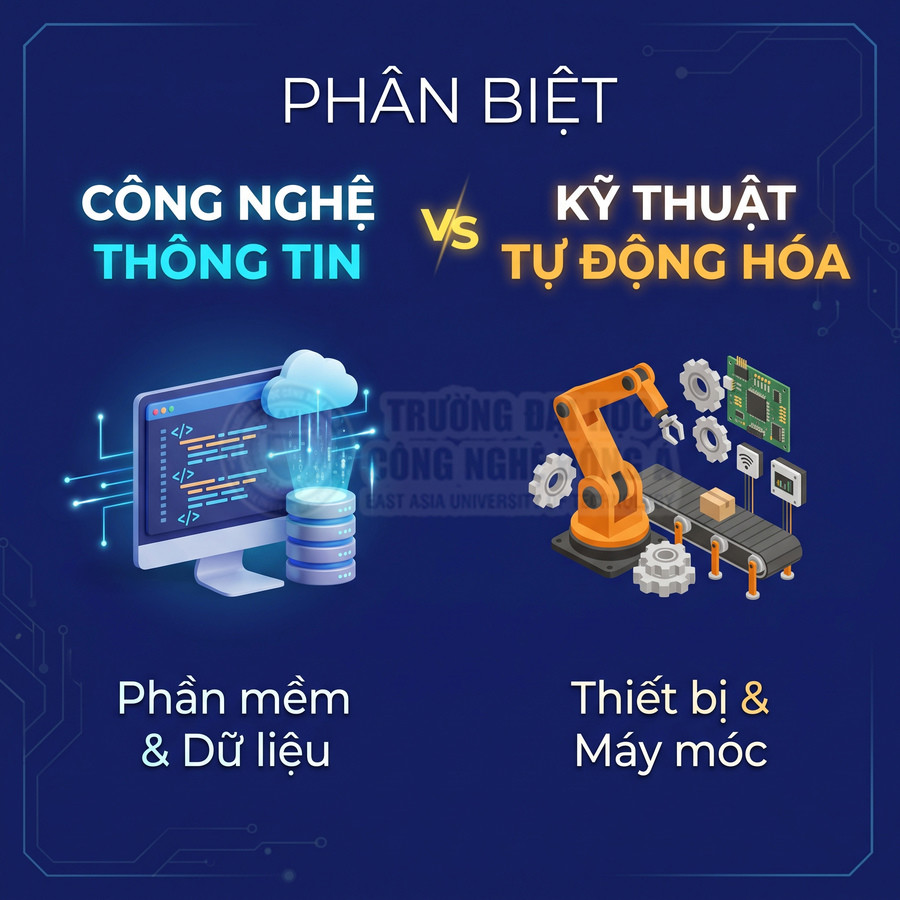
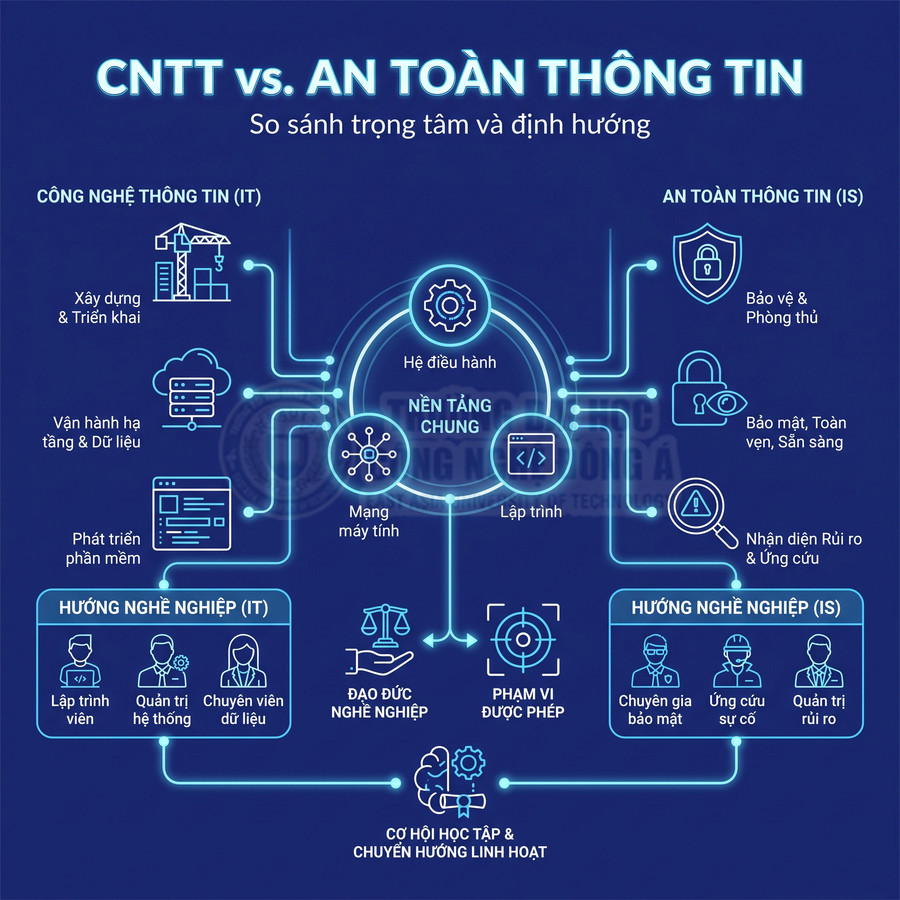
Phân vân học Python hay Java trước khi vào ngành công nghệ thông tin? Bài viết so sánh chi tiết độ khó, cơ hội việc làm, lộ trình học, ví dụ thực tế và gợi ý lựa chọn ngôn ngữ phù hợp với mục tiêu của bạn.
Giải đáp công nghệ thông tin có phù hợp với người hướng nội không, phân tích ưu nhược điểm, gợi ý vị trí công việc, kỹ năng cần có và cách tận dụng thế mạnh tính cách hướng nội để phát triển sự nghiệp IT.
Khám phá danh sách các trường có ngành Công nghệ thông tin ở TP.HCM, so sánh chương trình đào tạo, học phí, điểm chuẩn, cơ hội việc làm và gợi ý chọn trường phù hợp với mục tiêu của bạn.